English
 中文简体
 Product Category
Center Rotary Wrapping on avainprosessi Ethernet-portin liittimen tiedonsiirtolangan johtojen tuo
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.




Product Category
Center Rotary Wrapping on avainprosessi Ethernet-portin liittimen tiedonsiirtolangan johtojen tuo
Read More +
Product Category
Sotateollisuus on vaihestabiilien kaapeleiden, kuten vaiheistettujen tutkien, ohjusten, laivojen
Read More +
Product Category
Viime vuosina uusia energiaajoneuvoja on kehitetty voimakkaasti, mikä on maineikas, sillä elekt
Read More +
Product Category
Erittäin hienoja johtoja käytetään eri aloilla, kuten matkapuhelimissa, kannettavissa tietoko
Read More +
Product Category
5G:n, esineiden Internetin, tekoälyn, uusien energiakäyttöisten mobiililaitteiden, VR/AR:n, da
Read More +
Product Category
Erittäin hienoja johtoja käytetään eri aloilla, kuten matkapuhelimissa, kannettavissa tietoko
Read More +
Product Category
Kiillellä on happo- ja alkalinkestävyys, koronankesto ja säteilynkestävyys ja hyvä pehmeys n
Read More +
Product Category
Sana "Litz" tulee saksan sanasta "Litzendraht". Korkeataajuinen Litz-lanka on valmistettu useista
Read More +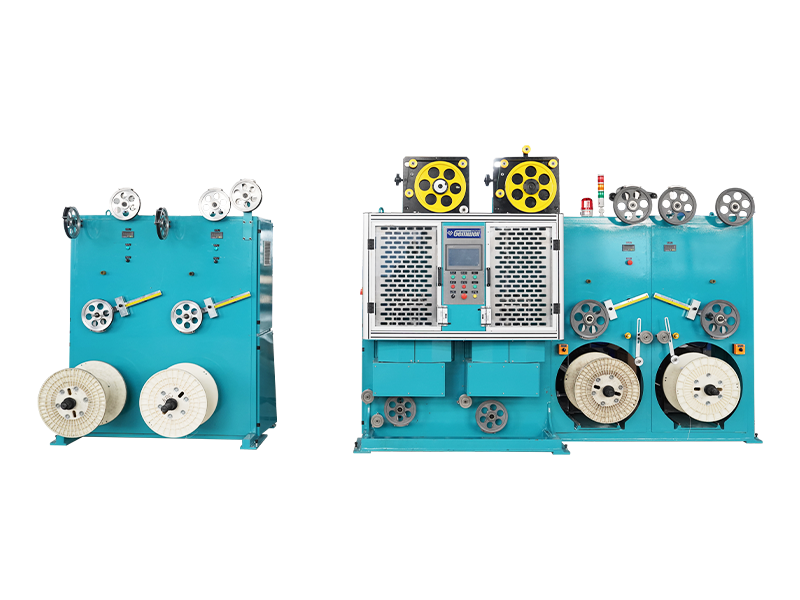
Product Category
Suurtaajuisia kaapeleita käytetään pääasiassa datasignaalien välittämiseen. Lähetystaajuu
Read More + Langan ja kaapelin pinnan peittäminen nauhamateriaaleilla on yksi tärkeimmistä prosesseista langan tuotantolinjalla, jolla on eristys-, suoja-, eristys-, palonkestävyys- ja lämpötilankestävyystoiminnot. Käärimismenetelmiä ovat kierrekäärintä, vetävä (sivu)käärintä ja pituussuuntainen käärintä.
Spiraalikääre tarkoittaa, että sydänlanka ei pyöri, kun pyörivä ja teippauspää pyörii samankeskisesti sydänlangan ympäri. Nauhamateriaali on kierretty spiraalimaisesti ydinlangan ympärille teippauspään ympyrämäisen pyörivän liikkeen ja vetolaitteen lineaarisen vetoliikkeen kautta. Käärimiskulma on yleensä noin 30-60 astetta ja limityssuhdetta voidaan säätää välillä 0-80 %.
Vedä (sivu) kääre viittaa ydinlangan pyörimiseen. Nauhamateriaali vedetään sisään (rullataan sisään) sivulta pyörivän ydinlangan avulla. Käärintäkulma on yleensä noin 30-60 astetta ja limityssuhde saadaan aikaan vain vaihtamalla eri leveyksiä nauhamateriaaleja.
Pitkittäinen käärintä tarkoittaa, että sydänlanka tai nauhamateriaali eivät pyöri. Sydänlanka- ja nauhamateriaaleja vetää lineaarisesti vetoketju samanaikaisesti, ja se muuttaa asteittain nauhamateriaalin muodostuspakkaukseksi pitkittäisen käärintämuotin läpi. Käärimiskulma on 90 astetta ja limityssuhde (yleensä noin 5-10 %) saavutetaan vaihtamalla eri levyisiä nauhamateriaaleja.
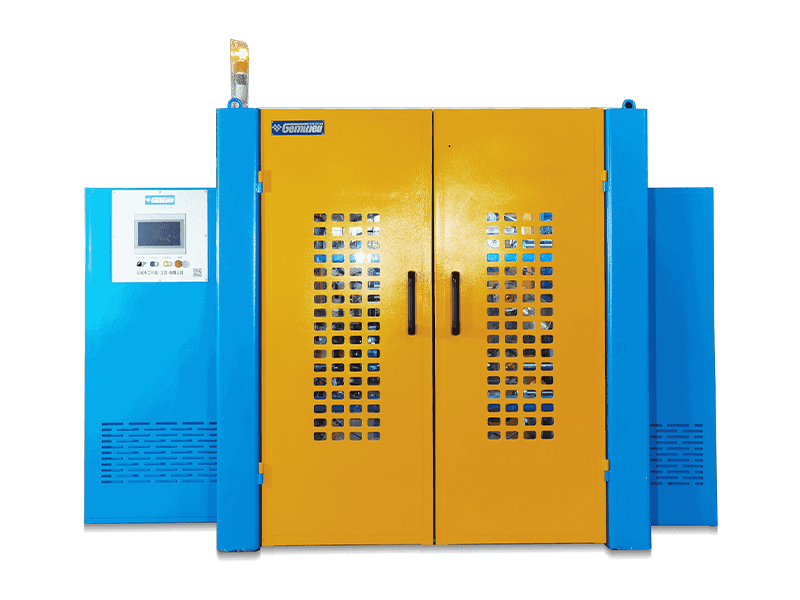
Yleisesti käytettyjä teippausmateriaaleja ovat alumiinifolioteippi, Mylar-teippi, kuparifolioteippi, polytetrafluorieteeniteippi, kiilleteippi, polyimiditeippi, polyesteriteippi jne. Yleinen lankanauhan käärintälinja koostuu pääasiassa palkkiosta, teippauspäästä, vetopäästä ja otosta. Yllä olevaan prosessiin on lisätty joitain apulaitteita riippuen teippausmateriaalien tyypistä ja valmiin langan yksityiskohtaisista eritelmistä. Lankateippauskonetta on saatavana pysty- tai vaakarakenteisiin. Pystyrakenne sopii pienikokoisille kaapeleille, ja vaakakäärintäkone on tiivistävämpi sekä suurilla että pienillä kaapeleilla.
Kiinnitysmenetelmiä ovat rakokääre, puskasaumakääre ja päällekkäinen käärintä. Rakokäärintä tarkoittaa, että edellisen ja seuraavan spiraalinauhan reunan välillä on tietty rako. Puskasauman käärintä tarkoittaa, että vierekkäisen kierrenauhan reunat ovat tiiviisti yhteydessä toisiinsa. Päällekkäinen käärintä tarkoittaa, että kun nauhamateriaaleja kääritään, edellisen kierrenauhan reuna peittyy seuraavalla. Päällekkäinen kääre on yleisesti käytetty menetelmä lanka- ja kaapeliteollisuudessa. Yleensä limityssuhde on suurempi kuin 67 % yksikerroksisessa kääreessä ja yli 40 % kaksikerroksisessa kääreessä. Käytettäessä kaksi- tai monikerroksista käärintäsuuntien tulee olla vastakkaisia jokaisessa viereisessä kerroksessa.
Kiinnitysprosessin tekniset parametrit sisältävät teippauksen suunnan, nousun, kulman, vetopään nopeuden, teippauspään pyörimisnopeuden, teippausjännityksen jne. Teippausvälillä tarkoitetaan matkaa, jonka langan ydin etenee aksiaalisuunnassa käärintäpään yhden kierroksen jälkeen. Käärimisprosessin pyörimisnopeus viittaa teippauspään pyörimisnopeuteen. Teippauskulmalla tarkoitetaan langan liikelinjan kohtisuoran akselin ja teippauspäästä tulevan käärintänauhan välistä kulmaa. Teippausjännitys viittaa vetovoimaan, joka kohdistuu ohjauspyörän läpi kulkevan käärintänauhan teippauskohtaan. Teippaussuunta, nousu, jännitys ja valmis ulkohalkaisija ovat pääparametrit langan käärintäprosessin aikana, ja teippauskulma on pääparametri teippauskoneen suunnittelussa ja valmistuksessa. Nauhan paksuus ja limityssuhde määräytyvät lankaytimen ja valmiin langan ulkohalkaisijan perusteella. Nauhan leveys voidaan määrittää myös johtimen ulkohalkaisijan, limityssuhteen ja teippauskulman perusteella. Tunnetulla nauhaleveydellä voidaan valita sopiva teippausväli, joka täyttää limitysvaatimukset.
Käärimisjännityksen vakaus määrää valmiin tuotteen laadun ja suorituskyvyn. Epätasainen käärin kireys tai kohtuuttomat käärin kireysasetukset aiheuttavat vikoja, kuten epätasaista väriä, ryppyjä ja "käärmeitä" langan pintaan. Teippauskireyden asetus riippuu kääremateriaalin vetolujuudesta ja langan ytimen kireydestä. Kääremateriaalin materiaalityyppi, leveys ja paksuus määräävät sen vetolujuuden. Siksi teippauksen kireysasetukset vaihtelevat eri kääremateriaalien tai lankaytimen eritelmien osalta.
Teippausjännitys sisältää passiivisen sähkömagneettisen jännityksen ja aktiivisen servojännityksen. Passiivinen tyyppi käyttää kiristyselementtinä magneettista jauhekytkintä tai hystereesikytkintä, joka seuraa hanamateriaalityynyn tai puolan ulkohalkaisijan kulutusta mittarin tai kierroslaskennan kautta. Sähköinen ohjausjärjestelmä simuloi kiristyselementin nykyisen lähtöjännityksen pienenemistä. Tällä kireydensäätömenetelmällä jännitys on suhteellisen vakaa ja voi periaatteessa täyttää kaapeliteollisuuden tavallisen lankakääreen tuotannon vaatimukset. Sillä on yksinkertainen rakenne, taloudellinen ja edullinen hinta. Aktiivinen tyyppi on jaettu kolmen servo-tanssijan tyyppiin ja capstan roller -tyyppiin. Kolmen servotanssijan pääominaisuus on sen jännitystanssija. Servomoottori antaa liikettä ja jännitystä jännitystanssijalle ja luo dynaamisen PID-palautteen pitääkseen hanamaksun tasaisena. Jännitys pysyy vakiona teippauksen aikana, eikä siihen vaikuta materiaalialustan ulkohalkaisijan kulutus. Vetorullavarrastyypissä ei ole jännitystanssijaa. Kun nauhamateriaali on vedetty ulos materiaalialustalta vetopyörän läpi, se kääritään välittömästi langan sydämen ympärille. Teippauskireys asetetaan valmiin langan halutun ulkohalkaisijan mukaan. Valmiin langan ulkohalkaisija on asetettu vakioksi ohjauspaneelissa, joten teippausjännitys pysyy vakiona koko toimenpiteen ajan. Näiden kahden aktiivisen teippauskoneen mekaaniset rakenteet eroavat toisistaan, mutta molemmilla tyypeillä on erinomaisia ominaisuuksia. Monimutkaisen mekaanisen rakenteen, edistyneen ohjausjärjestelmän laitteisto- ja ohjelmistokokoonpanon ansiosta aktiivisen tyyppisellä teippauskoneella on korkeat tuotantokustannukset. Mutta se voi täyttää tiukat kääreen laatuvaatimukset lanka- ja kaapeliteollisuudessa, ja sen tehokas teho on lähellä ja korkea kustannustehokkuus. Se sopii erityisesti lanka- ja kaapelituotteisiin, jotka vaativat kattavan sähkötestauksen.
Tieteen ja tekniikan kehityksen myötä teippauskoneiden on edettävä korkean suorituskyvyn, korkean hyötysuhteen, korkean luotettavuuden ja korkean älykkyyden suuntaan. Uusien käärintänauhamateriaalien teknologioiden tutkijana globaalilla lanka- ja kaapelikentällä Gemwell Technology keskittyy edelleen teknologian innovaatioihin ja edistymiseen. Gemwell Technology luo sinulle enemmän korkealaatuista teippauskonetta.

Perustamisen aika

Rakennusala (m²)

Työntekijöiden määrä

Henkinen omaisuus
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A suuritehoinen lankaekstruuderi on kaikkien halkaisijaltaan suuria tai suuritehoisia johtoja tuottavan kaapelitehtaan selkäranka. T
Read More +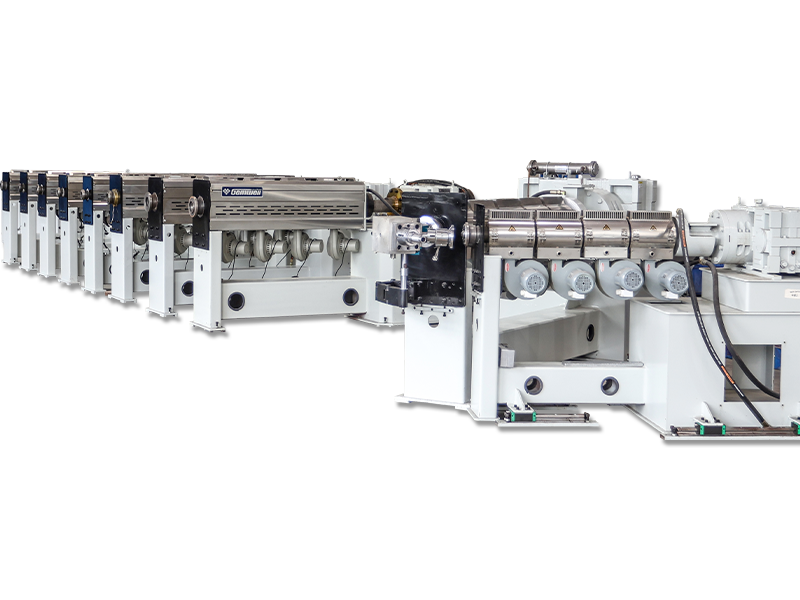
2026-09-07
Webmaster
Mitä Bunch Stranding tarkoittaa Kimppukerrostus on johdinrakennusmenetelmä, jossa kaksi tai useampia paljaita lankoja kierretää
Read More +
2026-09-04
Webmaster
Tietoja GEMWELListä Odotamme vilpittömästi toivotamme sinut tervetulleeksi Halli E2, osasto nro A41 ja tuo esille uusi
Read More +
2026-08-31
Webmaster
Missä kaapeliseinän laatu todella päätetään Jäähdytystaapelosta tulee 0,5 mm² PVC-eristetty rakennuslanka, jonka ympärysmitan oh
Read More +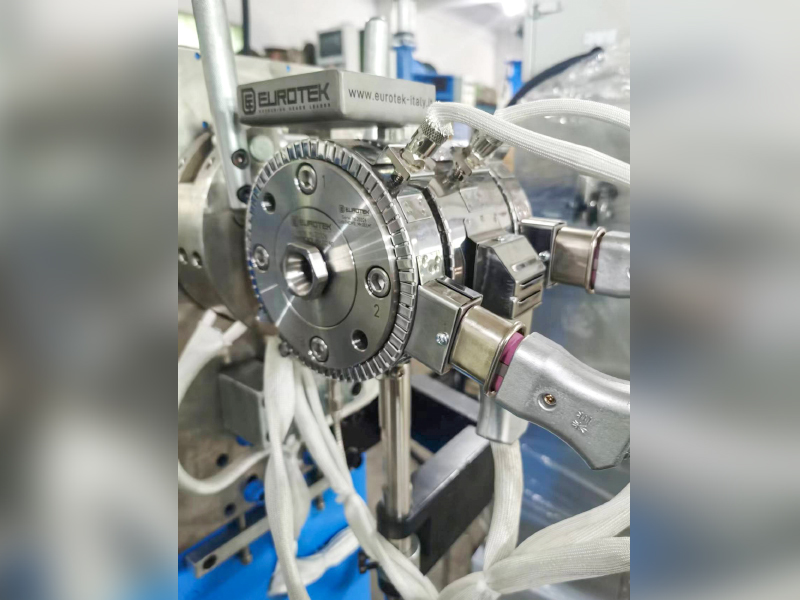
2026-08-27
Webmaster
Tekoälypalvelimissa oleville Twinax-kaapeleille eristyksen tehollisen Dk:n alentaminen (ilma ≈1, FEP≈2.1) on avainasemassa suurtaajuisen hävi
Read More +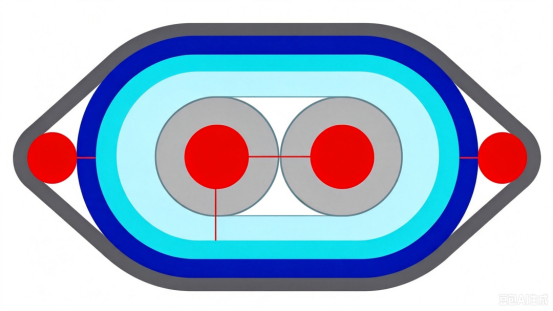 FAQ
CAT7- ja CAT8-verkkokaapelit eroavat toisistaan pääasiassa siirtonopeuden ja -taajuuden suhteen.
CAT7 tukee jopa 10 Gbps:n siirtonopeuksia 600 MHz:n taajuudella, kun taas CAT8 tukee jopa 25 Gbps:n tai 40 Gbps:n nopeuksia 2000 MHz:n taajuudella.
Tuotannon aikana tulee käyttää korkealaatuisia johdinmateriaaleja, parien välistä etäisyyttä ja eristeen paksuutta on valvottava tarkasti, tehokkaita suojaustekniikoita, kuten kaksikerrossuojausta, tulisi käyttää ylikuulumisen ja ulkoisten häiriöiden vähentämiseksi ja signaalin eheyden varmistamiseksi.
Kaapelin häiriönestokyvyn parantamiseksi tulisi käyttää kaksikerroksisia suojarakenteita, joissa on sisäkerros alumiinifoliota ja ulompi kerros punottu verkkoa. samalla parien järjestelyä tulisi optimoida ja parien välistä etäisyyttä suurentaa ylikuulumisen vähentämiseksi.
Optimoimalla parien geometria, ohjaamalla tarkasti impedanssisovitusta, käyttämällä korkealaatuisia eristemateriaaleja ja käyttämällä tehokkaita suojaustekniikoita, paluuhäviö voidaan minimoida signaalin eheyden varmistamiseksi.
Automaattinen kiristysrata ja ohjaus auttavat ylläpitämään tasaista kireyttä koko käärintäprosessin ajan, varmistaen tasaisen peiton, välttäen jännityksen vaihtelua nauhan kulutuksen aikana ja vähentäen hajoamisnopeutta.
PCIe 6.0- ja PCIe 7.0 -kaapelit eroavat siirtonopeuden ja signaalin eheysvaatimusten osalta. PCIe 6.0 käyttää PAM4-modulaatiotekniikkaa, jonka siirtonopeus on jopa 64 GT/s, kun taas PCIe 7.0 lisää lähetysnopeutta entisestään, käyttää kehittyneempiä modulaatiotekniikoita ja vaatii parempaa signaalin eheyttä ja pienempää latenssia.
Pienihäviöiset johdinmateriaalit tulisi valita, parien geometrinen rakenne optimoida, parien välistä ylikuulumista tulisi vähentää, korkealaatuisia eristemateriaaleja tulee käyttää ja tuotantoprosesseja on valvottava tiukasti signaalin viiveen ja vaimennuksen vähentämiseksi.
Säätämällä tarkasti johtimen halkaisijaa, eristeen paksuutta ja parien välistä etäisyyttä ja käyttämällä impedanssianalysaattoreita reaaliaikaiseen valvontaan varmistamalla, että kaapelin impedanssi on määritetyllä alueella signaalin heijastumisen ja häviämisen välttämiseksi.
Tehokkaan suojaustekniikan käyttö, kuten kaksikerroksinen suojaus, matalaresistanssisten johdinmateriaalien käyttö, optimoida lankaparin geometria, vähentää sähkömagneettista vuotoa ja ohjata langan EMI-tasoa.
Suuret siirtonopeudet vaativat tiukempaa signaalin eheyden valvontaa, mikä edellyttää pienihäviöisten johdinmateriaalien käyttöä, parien geometrian tarkkaa hallintaa sekä ylikuulumisen ja viiveen vähentämistä nopeiden lähetysvaatimusten täyttämiseksi.
Eristemateriaalit, joilla on pieni dielektrisyysvakio ja pieni häviötangentti, kuten PTFE tai PI, tulisi valita signaalin vaimennuksen ja viiveen vähentämiseksi.
Käyttämällä Time Domain Reflectometryä (TDR) ja muita testauslaitteita kaapelin lähetysviiveen reaaliaikainen seuranta voidaan suorittaa sen varmistamiseksi, että se on määritetyllä alueella, mikä estää signaalin lähetyksen laatuongelmat.
Johtimen halkaisijan ja eristeen paksuuden tarkka säätö, parien järjestelyn optimointi, parien välisen ylikuulumisen vähentäminen ja pieniresistanssisten johdinmateriaalien käyttö voivat ohjata tehokkaasti kaapelin resistanssia ja induktanssia.
Käyttämällä spektrianalysaattoreita ja muita testauslaitteita voidaan seurata kaapelin siirtonopeutta reaaliajassa sen varmistamiseksi, että se täyttää suunnitteluvaatimukset, mikä estää signaalin lähetyksen laatuongelmat.
Ekstruuderin lämpötilan säätö vaikuttaa suoraan eristeen tai vaippakerroksen laatuun. Liian korkea tai liian matala lämpötila heikentää materiaalin ominaisuuksia ja vaikuttaa kaapelin yleiseen laatuun.
Keräyskoneen nousu määrää punotun langan joustavuuden ja vetolujuuden. Lyhyempi nousu lisää joustavuutta, kun taas pidempi nousu lisää vetolujuutta.
Q1: Mikä on langanteippauskoneen perustoimintaperiaate? Miten se parantaa tehokkuutta teollisissa sovelluksissa?
A1: A:n ydin langan teippauskone on kääriä automaattisesti ja tarkasti eristeteippiä (kuten PVC- tai polyesteriteippiä) johtojen tai kaapeleiden ympärille sähköeristyksen ja mekaanisen suojan parantamiseksi. Sen toiminta perustuu synkroniseen ohjausjärjestelmään, jossa langansyöttömekanismi ohjaa tarkasti langansyöttönopeutta, kun taas nauhakelausmekanismi säätää kireyttä servomoottorilla tasaisen nauhan kelauksen varmistamiseksi. Käytännössä Gemwell Electrical Technology (Jiangsu) Co., Ltd.:ssä tämä kone on parantanut tuotantotehokkuutta 20–30 % optimoimalla nopeus- ja jännitysparametreja, erityisesti korkeataajuisissa sovelluksissa, kuten autojen johtosarjoissa ja kodinkoneiden kaapelituotannossa, eliminoimalla manuaaliset virheet ja hukka. Gemwell korostaa, että asiakkaiden tarpeiden kanssa käytyjen keskustelujen avulla laitekoko voidaan räätälöidä vastaamaan tuotantolinjan suorituskykyä. Pieni kone soveltuu esimerkiksi pienten erien mukautettuihin kaapeleihin, kun taas iso kone on suunniteltu suuriin teollisiin sovelluksiin, mikä mahdollistaa miehittämättömän jatkuvan toiminnan.
Kysymys 2: Miksi vaatimusten analysointivaihe on niin kriittinen langankierteityskoneita suunniteltaessa ja otettaessa käyttöön? Kuinka Gemwell varmistaa laitteiden suorituskyvyn tällä prosessilla? A2: Vaatimusanalyysi on olennaista, koska kierteityskoneen suorituskyky riippuu suoraan asiakkaan erityisskenaarion syvästä ymmärtämisestä. Tässä vaiheessa arvioidaan kaapelilaitteiston tyyppi (esim. yksijohtiminen tai moniytiminen), tuotantomittakaava (esim. tuhansia tai kymmeniä tuhansia metrejä päivässä), prosessivirta (esim. esiteippaus tai prosessin jälkeinen integrointi) ja tavoitetuotannon tehokkuus (esim. teipattujen johtojen määrä minuutissa). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) käy useita teknisiä vuoropuheluja asiakkaiden kanssa projektin alussa keskittyen näihin keskeisiin ulottuvuuksiin. He keskustelevat esimerkiksi siitä, vaikuttaako kaapelin halkaisija-alue teippaustarkkuuteen tai kuinka tuotannon tehokkuustavoitteet ohjaavat koneen valintaa. Tämän yksityiskohtaisen analyysin avulla Gemwell pystyy tunnistamaan mahdolliset pullonkaulat, kuten tarpeen tehostaa kosteuseristystä korkean kosteuden ympäristöissä. Tämä varmistaa vakaan toiminnan todellisissa sovelluksissa, vähentää vikatiheyttä ja pidentää koneen käyttöikää.
Q3: Mitkä keskeiset tekniset päätökset liittyvät järjestelmän suunnitteluvaiheeseen vaatimusanalyysin tulosten perusteella? Mitkä ovat Gemwellin ainutlaatuiset edut automaatiossa ja ohjauksessa?
A3: Järjestelmän suunnitteluvaiheen ydin on edistyneiden teknologioiden integrointi tehokkaan ja luotettavan toiminnan saavuttamiseksi. Tähän sisältyy sopivan automaation ohjausjärjestelmän (kuten PLC:n tai liikeohjaimen), anturin tyypin (kuten valosähköinen tai kooderi) ja toimilaitteen (kuten servokäyttö) valitseminen. Työnkulun suunnittelu edellyttää optimoitua polun logiikkaa, kuten langansyötön ja nauhan käämityksen ajoituksen synkronointia materiaalin venymisen tai rikkoutumisen välttämiseksi. Tiedonsiirrossa käytetään teollisia Ethernet- tai Modbus-protokollia mahdollistamaan reaaliaikainen tiedonvaihto koneen ja korkeamman tason järjestelmän (kuten MES) välillä parametrien, kuten jännityspoikkeamien ja tuotantotilastojen, seuraamiseksi. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) korostaa tässä suhteessa modulaarista suunnittelua: Analysoimalla asiakkaiden tarpeita he voivat valita korkean suorituskyvyn servojärjestelmän, joka sopii erittäin tarkkoihin nauhakäämitystehtäviin tai integroida ennakoivia huoltoalgoritmeja seisokkien vähentämiseksi. Järjestelmäintegroinnissa Gemwell keskittyy yhteensopivuuteen, varmistaen, että kone integroituu saumattomasti tuotantolinjaan ja parantaa yleistä OEE-tehokkuutta (Overall Equipment Effectiveness).
Q4: Miten langankierrekoneen prosessivirta vaikuttaa lopputuotteen laatuun? Miten Gemwell parantaa luotettavuutta ja johdonmukaisuutta prosessien optimoinnin avulla?
A4: Prosessivirtaus on avaintekijä määritettäessä johtimen eristyksen laatua, mukaan lukien nauhan esikokoonpano, kireyden hallinta, käämityskulman kalibrointi ja päätykäsittely. Kaikki poikkeamat, kuten epätasainen kireys, voivat aiheuttaa nauhan löystymisen tai päällekkäisyyden, mikä voi johtaa sähköoikosulkuriskiin. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) arvioi huolellisesti asiakkaiden tuotteiden tekniset tiedot kysyntäkeskustelujen aikana. Esimerkiksi ohutseinäiset kaapelit vaativat alhaisia jännitysasetuksia muodonmuutosten estämiseksi, kun taas korkean lämpötilan sovellukset vaativat lämmönkestävää teippiä. Järjestelmäsuunnittelun ansiosta Gemwell sisältää suljetun silmukan takaisinkytkentämekanismin: jännitysanturin tietojen reaaliaikainen valvonta säätää automaattisesti servomoottorin nopeutta varmistaakseen käämien tasaisuuden ±0,1 mm:n tarkkuudella. Lisäksi tuotannon tehokkuutta optimoidaan virtaviivaistetuilla prosesseilla, kuten automaattisen nauhanvaihtojärjestelmän integroinnilla, mikä vähentää manuaalisia toimenpiteitä ja mahdollistaa koneen säilyttämisen yli 99 % tuotteen johdonmukaisuudesta 24/7-käytössä, mikä vähentää merkittävästi uudelleentyöstöä.
Kysymys 5: Miksi tietoliikenne ja järjestelmäintegraatio ovat ratkaisevan tärkeitä nykyaikaisten tuotantolinjojen kierteityskoneita varten? Miten Gemwell osoittaa tämän edun tietyissä käytännöissä?
A5: Tietoliikenne ja järjestelmäintegraatio ovat älykkään valmistuksen ytimessä. He varmistavat, että koneet sopeutuvat ympäristön muutoksiin ja toimivat yhteistyössä koko tuotantolinjan kanssa. Esimerkiksi Industrial Internet of Things (IIoT) -protokollia käyttämällä salakuuntelukoneet voivat ladata reaaliaikaisia toimintatietoja (kuten energiankulutusta tai vikakoodeja), jotka tukevat etädiagnostiikkaa ja ennaltaehkäisevää huoltoa. Järjestelmäintegraatioon kuuluu linkitys ylävirtaan (kuten ekstruuderit) ja alavirtaan (kuten testauslaitteet), jotta voidaan jakaa tietoja (kuten langan kokotietoja) ja välttää tuotantoaukot. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) suunnittelee räätälöityjä integraatioratkaisuja asiakkaan mittakaavan mukaan. Suurissa laitoksissa OPC UA:ta käytetään mahdollistamaan järjestelmien välinen viestintä ja parantamaan tietojen läpinäkyvyyttä; Pienissä sovelluksissa rajapintoja on yksinkertaistettu kustannusten alentamiseksi. Gemwellin kokemus on osoittanut, että tämä integrointi voi lisätä koneen tehokkuutta 15 %. Tietojen analysointi voi myös optimoida huoltosuunnitelmia, kuten ennustaa nauhan tyhjenemisaikaa ja vähentää suunnittelemattomia seisokkeja.
Kysymys 6: Mitkä ovat Gemwellin tärkeimmät innovaatioprioriteetit langankierrätyskoneiden alalla, kun otetaan huomioon alan erilaiset tarpeet? Miten nämä vastaavat todellisten käyttäjien haasteisiin?
A6: Innovaatiossa keskitytään sopeutumiskykyyn ja kestävyyteen asiakkaiden tehokkuuden, kustannusten ja vaatimustenmukaisuuden ongelmien ratkaisemiseksi. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) tunnisti kysyntäanalyysin avulla trendejä, kuten vihreän tuotannon, mikä vauhditti energiaa säästävien käyttöjärjestelmien (kuten taajuusmuuttajan) kehitystä ja vähentää energiankulutusta 30 %. Lisäksi prosessin monimutkaisuuden korjaamiseksi ne vahvistivat modulaarista rakennetta, mikä mahdollistaa komponenttien nopean vaihdon (kuten eri nauhaleveyksien kelat) ja lisäsi laitteiden joustavuutta. Järjestelmäintegroinnissa Gemwell priorisoi tekoälyavusteista päätöksentekoa (välttäen samalla yliautomaatiota), kuten käämiparametrien optimoinnin historiallisten tietojen perusteella eräkoon vaihteluiden korjaamiseksi. Nämä aloitteet, jotka perustuvat perusteellisiin asiakaskeskusteluihin, varmistavat, että Gemwellin koneet eivät ole vain teknologisesti kehittyneitä, vaan ne myös ratkaisevat suoraan todellisia ongelmia, kuten vähentävät raaka-ainehävikkiä ja lyhentävät mallin vaihtoaikaa, mikä viime kädessä auttaa käyttäjiä saavuttamaan kevyen tuotannon tavoitteet.

 Custom Wire Taping Machine Manufacturers