English
 中文简体
 Product Category
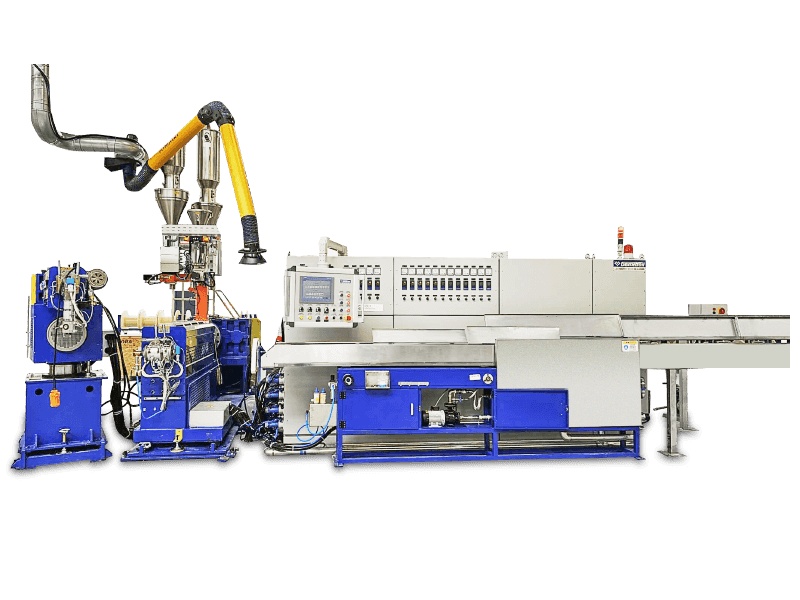
PVC/PE/PP/PU Core Wire Insulation Extrusion Line on ei-standardoitu laite, joka on räätälöity
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
PVC/PE/PP/PU Core Wire Insulation Extrusion Line on ei-standardoitu laite, joka on räätälöity
Read More +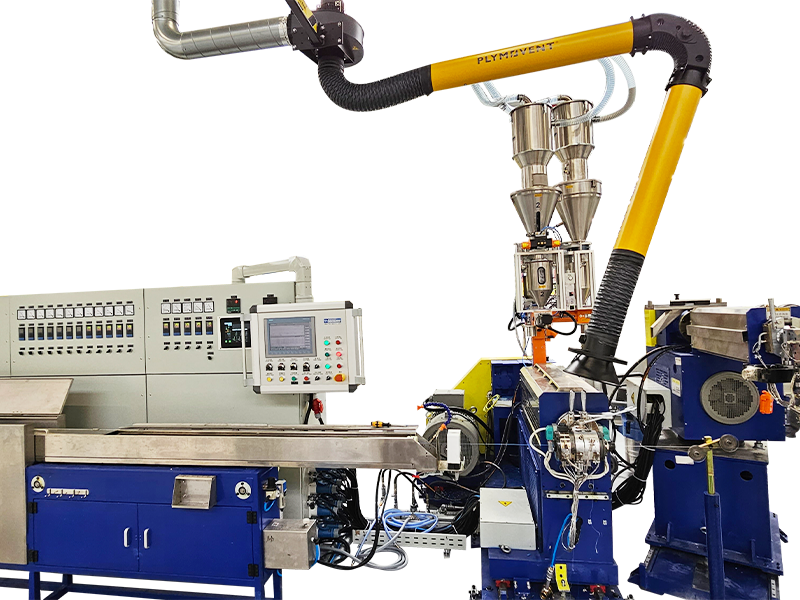
Product Category
LSZH/XLPE/TPE/TPU Core Wire Insulation Extrusion Line on ei-standardoitu laite, joka on räätäl
Read More +
Perustamisen aika

Rakennusala (m²)

Työntekijöiden määrä

Henkinen omaisuus
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A suuritehoinen lankaekstruuderi on kaikkien halkaisijaltaan suuria tai suuritehoisia johtoja tuottavan kaapelitehtaan selkäranka. T
Read More +
2026-09-07
Webmaster
Mitä Bunch Stranding tarkoittaa Kimppukerrostus on johdinrakennusmenetelmä, jossa kaksi tai useampia paljaita lankoja kierretää
Read More +
2026-09-04
Webmaster
Tietoja GEMWELListä Odotamme vilpittömästi toivotamme sinut tervetulleeksi Halli E2, osasto nro A41 ja tuo esille uusi
Read More +
2026-08-31
Webmaster
Missä kaapeliseinän laatu todella päätetään Jäähdytystaapelosta tulee 0,5 mm² PVC-eristetty rakennuslanka, jonka ympärysmitan oh
Read More +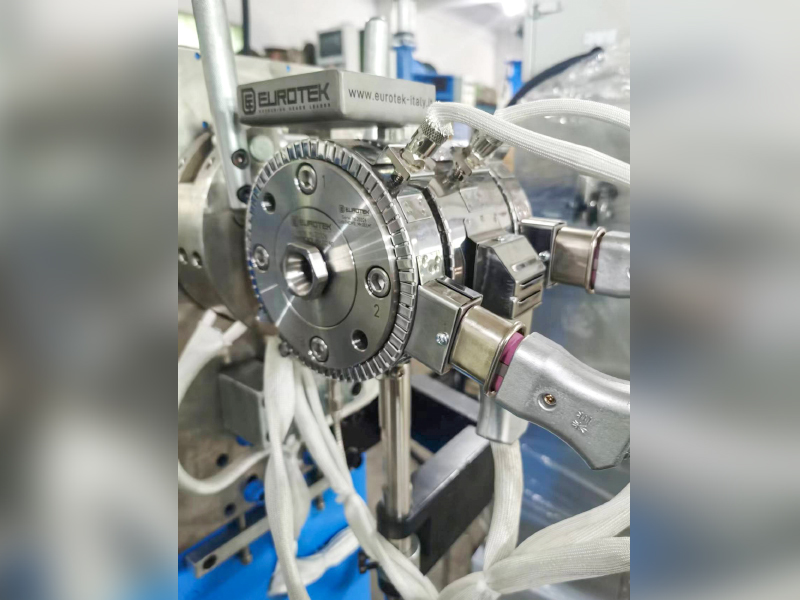
2026-08-27
Webmaster
Tekoälypalvelimissa oleville Twinax-kaapeleille eristyksen tehollisen Dk:n alentaminen (ilma ≈1, FEP≈2.1) on avainasemassa suurtaajuisen hävi
Read More +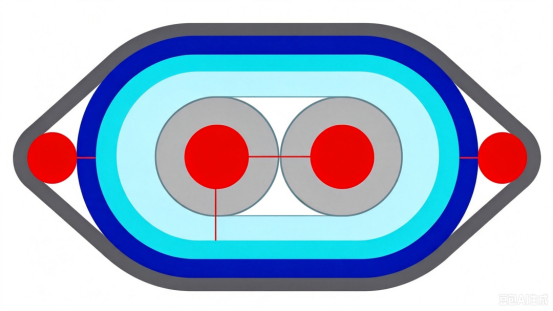 FAQ
CAT7- ja CAT8-verkkokaapelit eroavat toisistaan pääasiassa siirtonopeuden ja -taajuuden suhteen.
CAT7 tukee jopa 10 Gbps:n siirtonopeuksia 600 MHz:n taajuudella, kun taas CAT8 tukee jopa 25 Gbps:n tai 40 Gbps:n nopeuksia 2000 MHz:n taajuudella.
Tuotannon aikana tulee käyttää korkealaatuisia johdinmateriaaleja, parien välistä etäisyyttä ja eristeen paksuutta on valvottava tarkasti, tehokkaita suojaustekniikoita, kuten kaksikerrossuojausta, tulisi käyttää ylikuulumisen ja ulkoisten häiriöiden vähentämiseksi ja signaalin eheyden varmistamiseksi.
Kaapelin häiriönestokyvyn parantamiseksi tulisi käyttää kaksikerroksisia suojarakenteita, joissa on sisäkerros alumiinifoliota ja ulompi kerros punottu verkkoa. samalla parien järjestelyä tulisi optimoida ja parien välistä etäisyyttä suurentaa ylikuulumisen vähentämiseksi.
Optimoimalla parien geometria, ohjaamalla tarkasti impedanssisovitusta, käyttämällä korkealaatuisia eristemateriaaleja ja käyttämällä tehokkaita suojaustekniikoita, paluuhäviö voidaan minimoida signaalin eheyden varmistamiseksi.
Automaattinen kiristysrata ja ohjaus auttavat ylläpitämään tasaista kireyttä koko käärintäprosessin ajan, varmistaen tasaisen peiton, välttäen jännityksen vaihtelua nauhan kulutuksen aikana ja vähentäen hajoamisnopeutta.
PCIe 6.0- ja PCIe 7.0 -kaapelit eroavat siirtonopeuden ja signaalin eheysvaatimusten osalta. PCIe 6.0 käyttää PAM4-modulaatiotekniikkaa, jonka siirtonopeus on jopa 64 GT/s, kun taas PCIe 7.0 lisää lähetysnopeutta entisestään, käyttää kehittyneempiä modulaatiotekniikoita ja vaatii parempaa signaalin eheyttä ja pienempää latenssia.
Pienihäviöiset johdinmateriaalit tulisi valita, parien geometrinen rakenne optimoida, parien välistä ylikuulumista tulisi vähentää, korkealaatuisia eristemateriaaleja tulee käyttää ja tuotantoprosesseja on valvottava tiukasti signaalin viiveen ja vaimennuksen vähentämiseksi.
Säätämällä tarkasti johtimen halkaisijaa, eristeen paksuutta ja parien välistä etäisyyttä ja käyttämällä impedanssianalysaattoreita reaaliaikaiseen valvontaan varmistamalla, että kaapelin impedanssi on määritetyllä alueella signaalin heijastumisen ja häviämisen välttämiseksi.
Tehokkaan suojaustekniikan käyttö, kuten kaksikerroksinen suojaus, matalaresistanssisten johdinmateriaalien käyttö, optimoida lankaparin geometria, vähentää sähkömagneettista vuotoa ja ohjata langan EMI-tasoa.
Suuret siirtonopeudet vaativat tiukempaa signaalin eheyden valvontaa, mikä edellyttää pienihäviöisten johdinmateriaalien käyttöä, parien geometrian tarkkaa hallintaa sekä ylikuulumisen ja viiveen vähentämistä nopeiden lähetysvaatimusten täyttämiseksi.
Eristemateriaalit, joilla on pieni dielektrisyysvakio ja pieni häviötangentti, kuten PTFE tai PI, tulisi valita signaalin vaimennuksen ja viiveen vähentämiseksi.
Käyttämällä Time Domain Reflectometryä (TDR) ja muita testauslaitteita kaapelin lähetysviiveen reaaliaikainen seuranta voidaan suorittaa sen varmistamiseksi, että se on määritetyllä alueella, mikä estää signaalin lähetyksen laatuongelmat.
Johtimen halkaisijan ja eristeen paksuuden tarkka säätö, parien järjestelyn optimointi, parien välisen ylikuulumisen vähentäminen ja pieniresistanssisten johdinmateriaalien käyttö voivat ohjata tehokkaasti kaapelin resistanssia ja induktanssia.
Käyttämällä spektrianalysaattoreita ja muita testauslaitteita voidaan seurata kaapelin siirtonopeutta reaaliajassa sen varmistamiseksi, että se täyttää suunnitteluvaatimukset, mikä estää signaalin lähetyksen laatuongelmat.
Ekstruuderin lämpötilan säätö vaikuttaa suoraan eristeen tai vaippakerroksen laatuun. Liian korkea tai liian matala lämpötila heikentää materiaalin ominaisuuksia ja vaikuttaa kaapelin yleiseen laatuun.
Keräyskoneen nousu määrää punotun langan joustavuuden ja vetolujuuden. Lyhyempi nousu lisää joustavuutta, kun taas pidempi nousu lisää vetolujuutta.
Q1: Mikä määrittää ydinarvon kiinteä ydinlankaeristeen suulakepuristuslinja ?
V: Tämä linja käyttää sulaa polymeeriä yhtenäisen, yhtenäisen eristekerroksen muodostamiseksi johtimen pinnalle. Sen ydinteknologia on dynaamisen tasapainon saavuttaminen dielektristen ominaisuuksien, mekaanisen lujuuden ja tuotantonopeuden välillä. Gemwellin teollinen käytäntö esimerkkinä, sen tuotantolinja integroi materiaalin reologian säätöteknologian varmistaakseen vakaan eristekerroksen paksuuden toleranssin ±0,02 mm:n sisällä, mikä ylittää merkittävästi IEC 60227 -standardin vaatimuksen.
Q2: Miten suulakepuristimen ruuvikokoonpano vaikuttaa eristyksen laatuun?
V: Sulkuruuvi yhdistettynä kaksivaiheiseen sekoitusosaan mahdollistaa sulan lämpötilaprofiilin tarkan hallinnan. Käsitellessä XLPE:tä (crosslinked polyethylene), Gemwell käyttää 30:1-kuvasuhdesuunnittelua yhdistettynä leikkauslämpöoptimointijärjestelmään, jotta saavutetaan ≤±1,5 °C:n sulamislämpötilan vaihtelu, mikä estää tehokkaasti esisilloittumisesta aiheutuvan hain iho-ilmiön.
Q3: Miksi johtimien esikäsittely on kriittistä laadun kannalta?
V: Kuparijohtimien pinnalla oleva oksidikerros voi aiheuttaa sähködendriittejä eristysrajapinnassa. Gemwellin tuotantolinjat on varustettu online-elektrolyyttipuhdistuksella ja inerttikaasusuojajärjestelmällä, joka pitää johtimen happipitoisuuden alle 5 ppm:n. Laserhalkaisijamittaus antaa reaaliaikaisen palautteen johtimen soikeasta, varmistaen eristyksen samankeskisyyden >98 %.
Q4: Mikä on jäähdytyskaukalon ergonomisen suunnittelun salaisuus?
V: Gradienttijäähdytystekniikka on ratkaisevan tärkeä. Esimerkkinä PVC-eristyksestä Gemwell käyttää kolmivaiheista jäähdytysjärjestelmää: ensimmäinen vaihe 70 °C:n vesikalvojäähdytys sisäisen jännityksen poistamiseksi, toinen vaihe 25 °C:n turbulenttinen jäähdytys muodon säätämiseksi ja viimeinen vaihe 15 °C:n vakiolämpötilassa kiteisyyden stabiloimiseksi, jolloin eristeen lämpökutistuminen pysyy alle 2 %:ssa.
Q5: Kuinka online-tarkastusjärjestelmä saavuttaa nollavianhallinnan?
V: Se yhdistää beetasäteen paksuuden mittauksen (tarkkuus 0,001 mm) tehotaajuuskipinätestaukseen (9kV/mm) ja CCD:n visuaaliseen tarkastukseen (50 μm:n resoluutio). Gemwellin älykkäällä tuotantolinjalla nämä tiedot yhdistetään reaaliajassa MES-järjestelmään, mikä mahdollistaa prosessiparametrien jäljitettävyyden jokaiselle lankametrille.
Q6: Mitä teknisiä edistysaskeleita on tapahtunut ristisilloitusprosessissa?
V: Tällä hetkellä yleisimmät menetelmät ovat silaanin lämminvesisilloitus (Sioplas) ja elektronisäteilytyssilloitus. Gemwellin Sioplas saavuttaa linjanopeuden 300 m/min. Sen kvanttitason katalyytin ruiskutusjärjestelmä stabiloi silloitusasteen 75–85 %:iin dielektrisellä lujuudella 25 kV/mm.
Q7: Mitä haasteita uusien materiaalien käyttö tuo tuotantolinjoille?
V: Esimerkiksi TPE (termoplastinen elastomeeri) vaatii ruuvipuristussuhteen 2,5:1 ja sulan lämpötilan tarkan säädön 170 ± 3 °C:ssa. Gemwellin modulaarinen suulakepuristusjärjestelmä mahdollistaa täydellisen vaihtamisen PP/PE/TPE-materiaalien välillä 2 tunnissa, ja romumäärä on alle 0,8 %.
Q8: Miten energiaa säästävät tekniikat integroidaan nykyaikaisiin tuotantolinjoihin?
V: Painopiste on energian talteenotossa. Gemwellin tuotantolinjat käyttävät kestomagneettisynkronimoottoreita (IE4-tehokkuusluokitus) ja ekstruuderin tynnyrihukkalämmön talteenottojärjestelmää, mikä vähentää energiankulutusta lankatonnia kohti 280 kWh:iin, mikä on 35 %:n energiansäästö verrattuna perinteisiin laitteisiin.
Q9: Kuinka jännityksen hallinta saavutetaan nopean tuotannon aikana?
V: Käytämme täysin suljetun silmukan servo-pitojärjestelmää, jossa on reaaliaikainen vääntömomentin säätö kelan halkaisijan mukautuvan algoritmin avulla. Gemwellin 0,5 mm²:n kaapelituotannossa jännityksen vaihtelut säädetään ±0,2 N:iin linjanopeudella 1200 m/min, mikä varmistaa, ettei eristekerroksen muodonmuutoksia esiinny.
Q10: Missä tulevat tekniset läpimurrot piilevät?
V: Keskitymme nanokomposiittieristysmateriaalien online-muokkausteknologiaan. Gemwell kehittää in situ nano-Al2O3-dispersiojärjestelmää, joka voi saavuttaa täyteaineen dispersion >95 % ekstruusioprosessin aikana, mikä lisää eristemateriaalin lämpötilankestoa 150°C:een.
Teollisen käytännön ja teknologisen filosofian fuusio
Gemwellin insinöörit noudattavat "lämpöhomogenisoinnin" periaatetta tuotantolinjan käyttöönotossa: materiaalin pehmittämisestä jäähdytykseen ja kovettumiseen jokaisen termodynaamisen parametrin on täytettävä aika-lämpötila-ekvivalenssiperiaate. Tämä huolellinen prosessinhallinta on mahdollistanut sen, että sen 105 °C:n palosuojatut kaapelit ovat läpäisseet UL 758 2000 tunnin ikääntymistestin.
Vaikka teollisuus keskustelee edelleen perinteisestä kolmikerroksisesta koekstruusioteknologiasta, Gemwell on jo saavuttanut viisikerroksisen nanobarrier-eristysrakenteen massatuotannon. Tämä tekniikka estää osittaisen purkauksen alle 1 pcC:n lämpötilaan. Tämä on yrityksen "Enterprise and Exploration" -hengen tekninen ilmaus – materiaalitieteen läpimurtojen muuntaminen kaapelien suorituskyvyn räjähdysmäisiksi parannuksiksi.
Jiangsun tuotantotukikohdan keskusvalvomossa kerätään 200 mikrosekunnin välein kerättyä prosessiparametrisarjaa tuotantotietojen lisäksi digitaalisena heijastuksena eristeväliaineen molekyyliketjujärjestelystä. Tämän mikroskooppisen maailman tarkan hallinnan ansiosta Gemwellin eristetyt kaapelit pystyvät osoittamaan hämmästyttävän suorituskyvyn yhtenäisyyttä ympäristöissä kosteista Brasilian sademetsistä Lähi-idän paahtaviin aavikoihin, mikä osoittaa teknologista harppausta "Made in China" -tuotteesta "Made in China with Precision".

 Custom Kiinteä ydinlankaeristeen ekstruusiolinja Suppliers