English
 中文简体
 Product Category
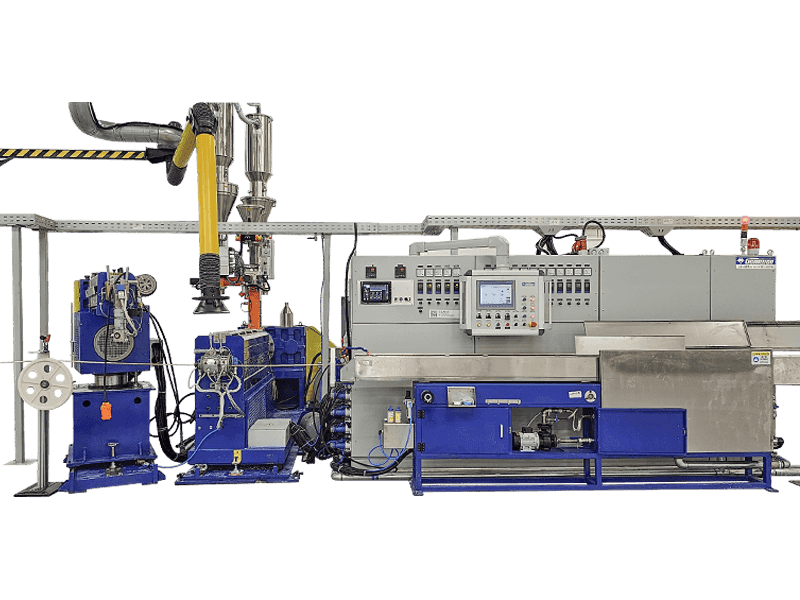
PVC / PE / PP / PU vaipan ekstruusiokone on ei-standardoitu laite, joka on räätälöity. Pääk
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
PVC / PE / PP / PU vaipan ekstruusiokone on ei-standardoitu laite, joka on räätälöity. Pääk
Read More +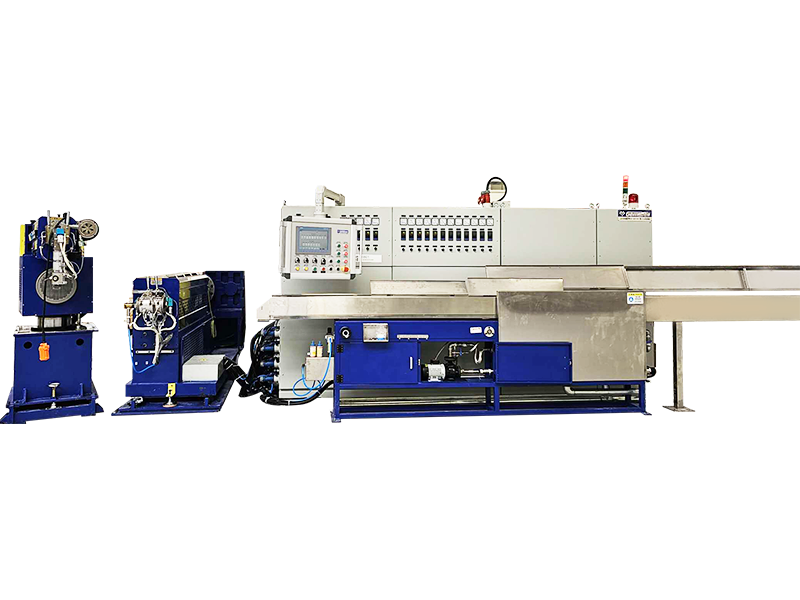
Product Category
LSZH/XLPE/TPE/TPU Sheath Extrusion Line on ei-standardoitu laite, joka on räätälöity. Pääko
Read More +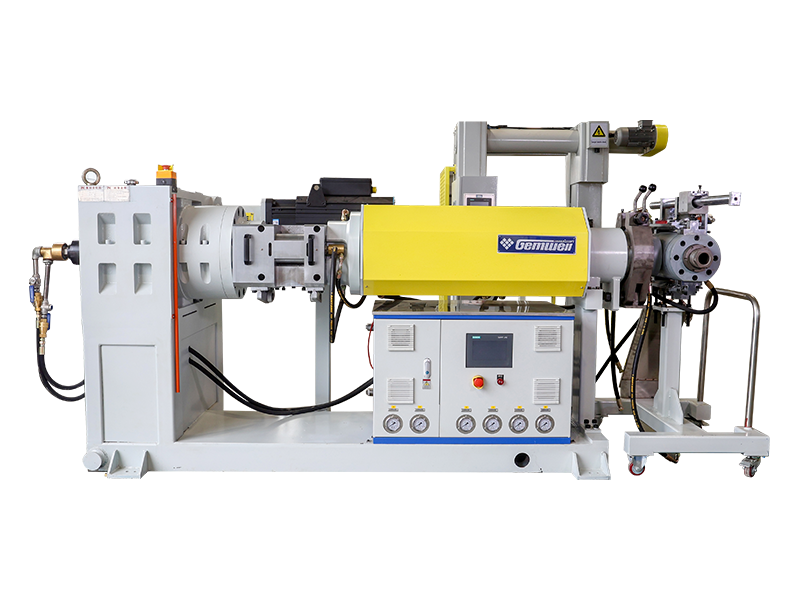
Product Category
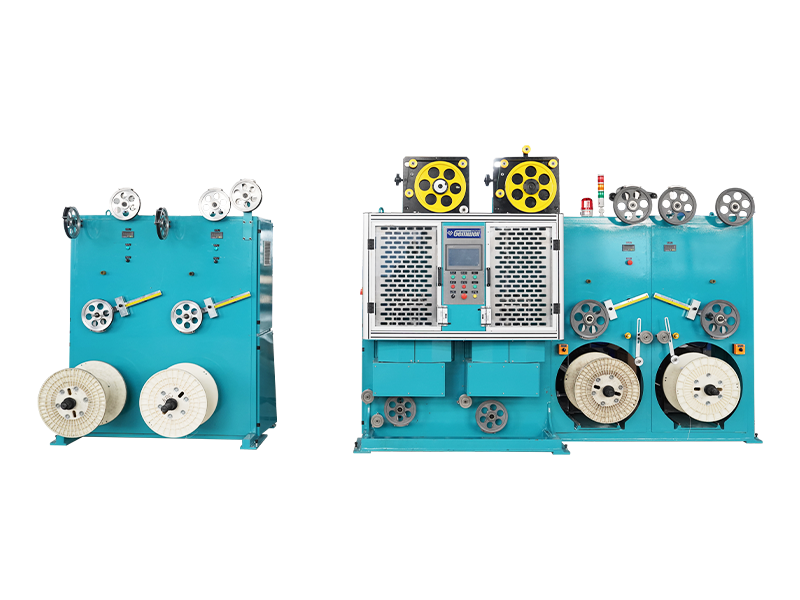
Silicone Sheath Extrusion Line on ei-standardoitu laite, joka on räätälöity. Pääkonemalli o
Read More +Vaipan suulakepuristus on tarkoitus peittää kierretty lanka rengasmaisella holkilla. Vaippakerroksella on tärkeä rooli monisäikeisten sydänlankojen sisäisen fyysisen rakenteen kiinnittämisessä ja ulkoisen eristyssuojauksen tarjoamisessa. Kaapelin ulkovaippakerros on suorassa kosketuksessa ulkoisiin esineisiin. Sen mekaaninen lujuus, sähköiset ominaisuudet, ympäristönsuojelu, väsymyksenkestävyys, säänkestävyys jne. vaihtelevat käyttöalueen mukaan. Tarvevaatimusten täyttämiseksi yleisesti käytetyllä vaippaekstruusiolla on seuraavat tyypit: vaippamateriaalin erilaisten ympäristönsuojeluvaatimusten mukaan se jaetaan ympäristöystävälliseen myrkyttömään materiaalien suulakepuristamiseen ja ei-ympäristönsuojelumateriaalien suulakepuristamiseen; vaippakerroksen erilaisten palonkestävyys- ja palonestovaatimusten mukaan se jaetaan matalasavuiseen halogeenivapaaseen palonestoaineeseen ja ei-palamista hidastavaan materiaaliin (eli tavanomaiseen materiaaliin); eri jännitetasojen mukaan se jaetaan pienikokoiseen pienjännitelangan ulkovaipan puristamiseen ja suuriin keskisuurten suurjännitejohtojen ulkovaipan puristamiseen. Vaippakerroksen erilaisten kiinteytysmuovausprosessien mukaan suulakepuristuksen jälkeen se jaetaan tavalliseen vesisäiliön jäähdytysmuovaukseen ja korkean lämpötilan kuivaustunnelin säteilytyssilloitusmuovaukseen (tai muihin silloitusmenetelmiin). Erilaisten lankasovellusalueiden mukaan se jaetaan lankavaipan suulakepuristamiseen ja kaapelivaipan suulakepuristamiseen.

Perustamisen aika

Rakennusala (m²)

Työntekijöiden määrä

Henkinen omaisuus
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
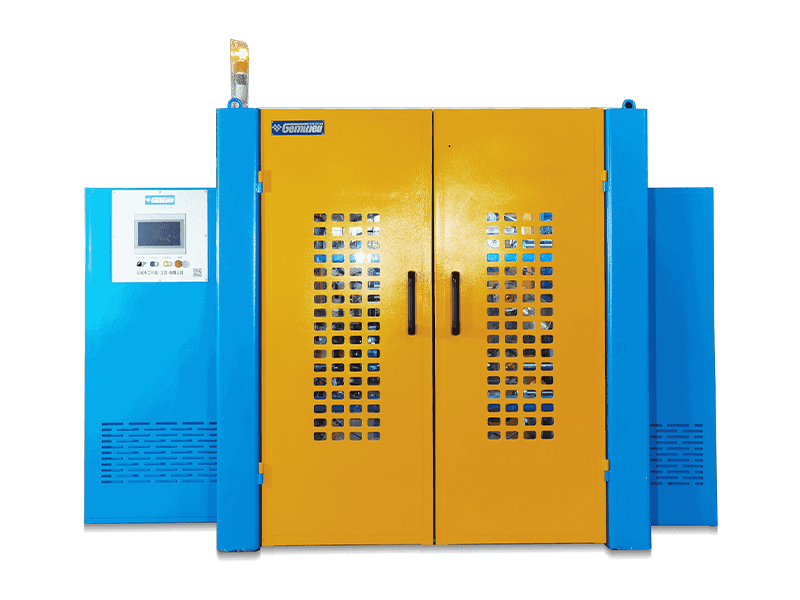
A suuritehoinen lankaekstruuderi on kaikkien halkaisijaltaan suuria tai suuritehoisia johtoja tuottavan kaapelitehtaan selkäranka. T
Read More +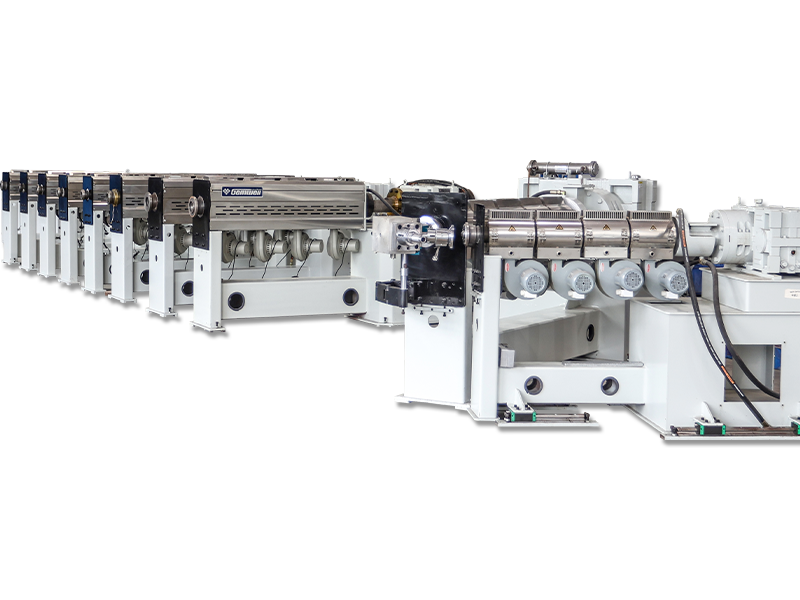
2026-09-07
Webmaster
Mitä Bunch Stranding tarkoittaa Kimppukerrostus on johdinrakennusmenetelmä, jossa kaksi tai useampia paljaita lankoja kierretää
Read More +
2026-09-04
Webmaster
Tietoja GEMWELListä Odotamme vilpittömästi toivotamme sinut tervetulleeksi Halli E2, osasto nro A41 ja tuo esille uusi
Read More +
2026-08-31
Webmaster
Missä kaapeliseinän laatu todella päätetään Jäähdytystaapelosta tulee 0,5 mm² PVC-eristetty rakennuslanka, jonka ympärysmitan oh
Read More +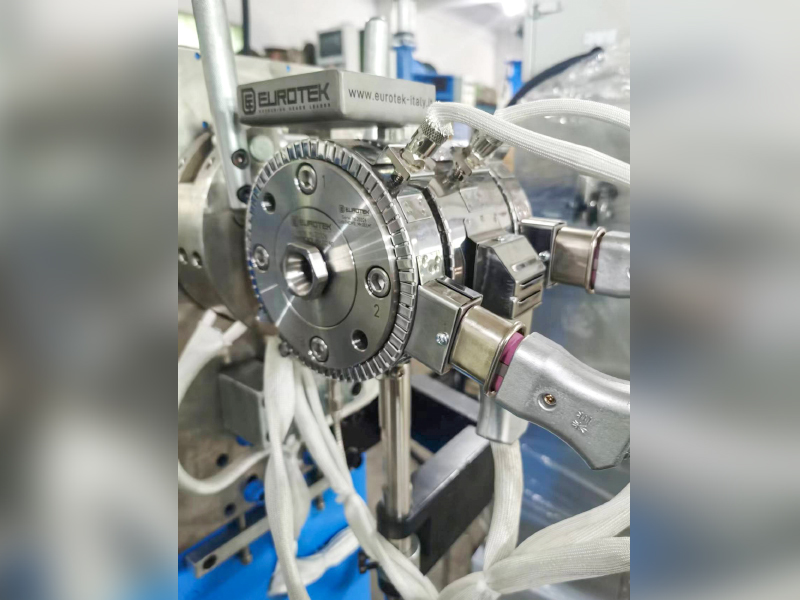
2026-08-27
Webmaster
Tekoälypalvelimissa oleville Twinax-kaapeleille eristyksen tehollisen Dk:n alentaminen (ilma ≈1, FEP≈2.1) on avainasemassa suurtaajuisen hävi
Read More +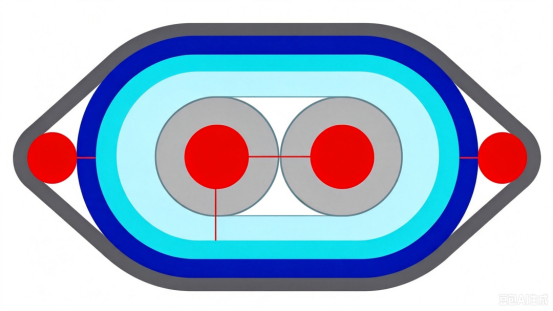 FAQ
CAT7- ja CAT8-verkkokaapelit eroavat toisistaan pääasiassa siirtonopeuden ja -taajuuden suhteen.
CAT7 tukee jopa 10 Gbps:n siirtonopeuksia 600 MHz:n taajuudella, kun taas CAT8 tukee jopa 25 Gbps:n tai 40 Gbps:n nopeuksia 2000 MHz:n taajuudella.
Tuotannon aikana tulee käyttää korkealaatuisia johdinmateriaaleja, parien välistä etäisyyttä ja eristeen paksuutta on valvottava tarkasti, tehokkaita suojaustekniikoita, kuten kaksikerrossuojausta, tulisi käyttää ylikuulumisen ja ulkoisten häiriöiden vähentämiseksi ja signaalin eheyden varmistamiseksi.
Kaapelin häiriönestokyvyn parantamiseksi tulisi käyttää kaksikerroksisia suojarakenteita, joissa on sisäkerros alumiinifoliota ja ulompi kerros punottu verkkoa. samalla parien järjestelyä tulisi optimoida ja parien välistä etäisyyttä suurentaa ylikuulumisen vähentämiseksi.
Optimoimalla parien geometria, ohjaamalla tarkasti impedanssisovitusta, käyttämällä korkealaatuisia eristemateriaaleja ja käyttämällä tehokkaita suojaustekniikoita, paluuhäviö voidaan minimoida signaalin eheyden varmistamiseksi.
Automaattinen kiristysrata ja ohjaus auttavat ylläpitämään tasaista kireyttä koko käärintäprosessin ajan, varmistaen tasaisen peiton, välttäen jännityksen vaihtelua nauhan kulutuksen aikana ja vähentäen hajoamisnopeutta.
PCIe 6.0- ja PCIe 7.0 -kaapelit eroavat siirtonopeuden ja signaalin eheysvaatimusten osalta. PCIe 6.0 käyttää PAM4-modulaatiotekniikkaa, jonka siirtonopeus on jopa 64 GT/s, kun taas PCIe 7.0 lisää lähetysnopeutta entisestään, käyttää kehittyneempiä modulaatiotekniikoita ja vaatii parempaa signaalin eheyttä ja pienempää latenssia.
Pienihäviöiset johdinmateriaalit tulisi valita, parien geometrinen rakenne optimoida, parien välistä ylikuulumista tulisi vähentää, korkealaatuisia eristemateriaaleja tulee käyttää ja tuotantoprosesseja on valvottava tiukasti signaalin viiveen ja vaimennuksen vähentämiseksi.
Säätämällä tarkasti johtimen halkaisijaa, eristeen paksuutta ja parien välistä etäisyyttä ja käyttämällä impedanssianalysaattoreita reaaliaikaiseen valvontaan varmistamalla, että kaapelin impedanssi on määritetyllä alueella signaalin heijastumisen ja häviämisen välttämiseksi.
Tehokkaan suojaustekniikan käyttö, kuten kaksikerroksinen suojaus, matalaresistanssisten johdinmateriaalien käyttö, optimoida lankaparin geometria, vähentää sähkömagneettista vuotoa ja ohjata langan EMI-tasoa.
Suuret siirtonopeudet vaativat tiukempaa signaalin eheyden valvontaa, mikä edellyttää pienihäviöisten johdinmateriaalien käyttöä, parien geometrian tarkkaa hallintaa sekä ylikuulumisen ja viiveen vähentämistä nopeiden lähetysvaatimusten täyttämiseksi.
Eristemateriaalit, joilla on pieni dielektrisyysvakio ja pieni häviötangentti, kuten PTFE tai PI, tulisi valita signaalin vaimennuksen ja viiveen vähentämiseksi.
Käyttämällä Time Domain Reflectometryä (TDR) ja muita testauslaitteita kaapelin lähetysviiveen reaaliaikainen seuranta voidaan suorittaa sen varmistamiseksi, että se on määritetyllä alueella, mikä estää signaalin lähetyksen laatuongelmat.
Johtimen halkaisijan ja eristeen paksuuden tarkka säätö, parien järjestelyn optimointi, parien välisen ylikuulumisen vähentäminen ja pieniresistanssisten johdinmateriaalien käyttö voivat ohjata tehokkaasti kaapelin resistanssia ja induktanssia.
Käyttämällä spektrianalysaattoreita ja muita testauslaitteita voidaan seurata kaapelin siirtonopeutta reaaliajassa sen varmistamiseksi, että se täyttää suunnitteluvaatimukset, mikä estää signaalin lähetyksen laatuongelmat.
Ekstruuderin lämpötilan säätö vaikuttaa suoraan eristeen tai vaippakerroksen laatuun. Liian korkea tai liian matala lämpötila heikentää materiaalin ominaisuuksia ja vaikuttaa kaapelin yleiseen laatuun.
Keräyskoneen nousu määrää punotun langan joustavuuden ja vetolujuuden. Lyhyempi nousu lisää joustavuutta, kun taas pidempi nousu lisää vetolujuutta.
In the wire and cable manufacturing industry, sheath extruders play a central role, determining not only product quality and durability but also directly impacting production efficiency and cost control. As a leading company in this field, Gemwell Electrical Technology (Jiangsu) Co., Ltd. leverages its extensive technical expertise and reliable service commitment to provide comprehensive support to global customers.
1. Mikä on a lanka- ja kaapelivaipan suulakepuristuskone ?
Lanka- ja kaapelivaipan suulakepuristuskone on erikoiskone, joka sulattaa ja ekstrudoi kestomuoveja muodostaen yhtenäisen suojakerroksen johtojen tai kaapelien pinnalle. Sen ydinmekanismiin kuuluu syöttöjärjestelmä, ruuviekstruusioyksikkö sekä jäähdytys- ja muotoiluosa. Raaka-aine (kuten polyeteeni tai polyvinyylikloridi) syötetään suppiloon ja kuumennetaan sulaan pyörivän ruuvin avulla. Sula puristetaan sitten suutinpään läpi, jolloin muodostuu jatkuva vaippakerros. Lopuksi vaippa jähmettyy nopeasti vesi- tai ilmajäähdytysjärjestelmällä. This process requires precise temperature and pressure control to ensure the sheath's thickness, density, and surface finish meet industry standards. When providing this type of machine, Gemwell Electrical Technology emphasizes its intelligent temperature control system, which ensures efficient and stable operation. Furthermore, its 24-hour rapid response service ensures immediate technical support for customers in the event of any operational anomalies, avoiding production interruptions.
2. Mitä materiaaleja käytetään yleisesti lanka- ja kaapelivaipan ekstruusiokoneessa? Miten näiden materiaalien valinta vaikuttaa lopputuotteen suorituskykyyn?
Wire and cable sheath extrusion machines commonly process thermoplastic materials such as polyethylene (PE), polyvinyl chloride (PVC), polypropylene (PP), and specialty rubbers. Materiaalin valinta vaikuttaa suoraan vaipan mekaaniseen lujuuteen, säänkestävyyteen, eristysominaisuuksiin ja ympäristönsuojeluun. For example, PE is often used in outdoor cables due to its excellent chemical resistance and low-temperature toughness, while PVC is widely used in building cables for its cost-effectiveness and flame retardancy. Mismatched material melt indexes or improper additive ratios can lead to bubbles, cracks, or uneven shrinkage in the sheath, reducing the cable's service life. Gemwell Electrical Technology incorporates material compatibility optimization technology into its machine design to help customers avoid these defects. Furthermore, thanks to the company's one-year quality assurance, customers can receive timely professional diagnosis and solutions if they encounter performance fluctuations during the material application phase, ensuring their products consistently meet standards.
3. Mitkä ovat lanka- ja kaapelivaippapuristuskoneiden pääkäyttöalueet? Miten niiden tekniset edut ohjaavat teollisuuden kehitystä?
Näitä koneita käytetään laajalti voimansiirrossa, tietoliikenneverkoissa, autoelektroniikassa ja rakennusinfrastruktuurissa. Esimerkiksi suurjännitteisten siirtokaapeleiden valmistuksessa suulakepuristimet varmistavat, että vaipissa on korkea eristys ja UV-kestävyys. Kuituoptisten kaapelien tuotannossa vaippojen tulee olla ohuita, kevyitä ja joustavia suojaamaan kuituydintä. Niiden teknologiset edut piilevät erittäin tarkassa suulakepuristusohjauksessa. Esimerkiksi suljetun silmukan palautejärjestelmä voi säätää ekstruusionopeutta reaaliajassa halkaisijaltaan vaihtelevien kaapeleiden ja monimutkaisten rakenteiden mukaiseksi, mikä parantaa tuotannon tehokkuutta ja tuotteen yhtenäisyyttä. With the rise of renewable energy and 5G technology, sheath extruders are driving the industry towards lightweight and environmentally friendly manufacturing. Gemwell Electrical Technology tukee näitä innovatiivisia sovelluksia laitteillaan. Combined with lifetime service support, customers receive ongoing upgrade recommendations as they expand into new areas, ensuring their machines remain future-proof.
4. Miksi lanka- ja kaapelivaippapuristuskoneiden huolto ja kalibrointi on niin tärkeää? Mitkä ovat yleisiä vikakohtia?
Ekstruuderin huolto ja kalibrointi ovat avainasemassa pitkän aikavälin tehokkaan toiminnan varmistamiseksi. Screw wear, aging heating elements, or control system deviations can lead to production defects such as uneven sheath thickness or unstable extrusion rate. Yleisiä vikakohtia ovat metallin väsyminen ruuvissa ja piipussa, lämpötila-anturin vika ja meistin tukkeutuminen. Ellei niihin puututa nopeasti, nämä ongelmat eivät ainoastaan lisää romumääriä, vaan voivat myös aiheuttaa turvallisuushäiriöitä. Säännöllinen kalibrointi sisältää painetestauksen, lämpötilakalibroinnin ja ruuvin puhdistuksen ekstruusiotarkkuuden ylläpitämiseksi. Gemwell Electric Technology emphasizes the core value of its Gemwell service: through a 24-hour rapid response mechanism, customers receive immediate on-site or remote assistance in the event of a failure, avoiding costly downtime. Lisäksi yhden vuoden laatutakuu kattaa kaikki kriittiset komponentit, mikä varmistaa, että ylläpitokustannukset ovat hallittavissa.
5. Mitä teknisiä ja palvelutekijöitä tulee ottaa huomioon valittaessa lanka- ja kaapelivaippapuristuskoneen toimittajaa?
Toimittajan valinta edellyttää koneen teknisten parametrien (kuten suulakepuristustarkkuuden, energiatehokkuuden ja automaatiotason) sekä sen myynnin jälkeisen tukijärjestelmän kokonaisvaltaista arviointia. Teknisiä tekijöitä ovat muun muassa se, optimoiko ruuvin rakenne materiaalivirtauksen ja tukeeko ohjausjärjestelmä monivaiheista lämpötilan säätöä. Palvelutekijät korostavat vastausnopeutta, koulutusresursseja ja pitkäaikaista tukea. Esimerkiksi suuren kapasiteetin ympäristöt edellyttävät toimittajilta nopeaa varaosatoimitusta ja ennaltaehkäiseviä huoltosuunnitelmia. Gemwell Electrical Technology stands out with its professional team and Gemwell promise: any operational questions are resolved within 24 hours, a one-year warranty ensures defect-free operation of new machines, and lifetime service support covers the entire life cycle of the equipment, from installation and commissioning to technical upgrades, providing customers with seamless solutions. Tämä ei ainoastaan vähennä kokonaiskustannuksia, vaan myös auttaa asiakkaita säilyttämään etunsa erittäin kilpailluilla markkinoilla.

 Custom Johdon ja kaapelin vaipan ekstruusiokone Manufacturers