English
 中文简体
 Product Category
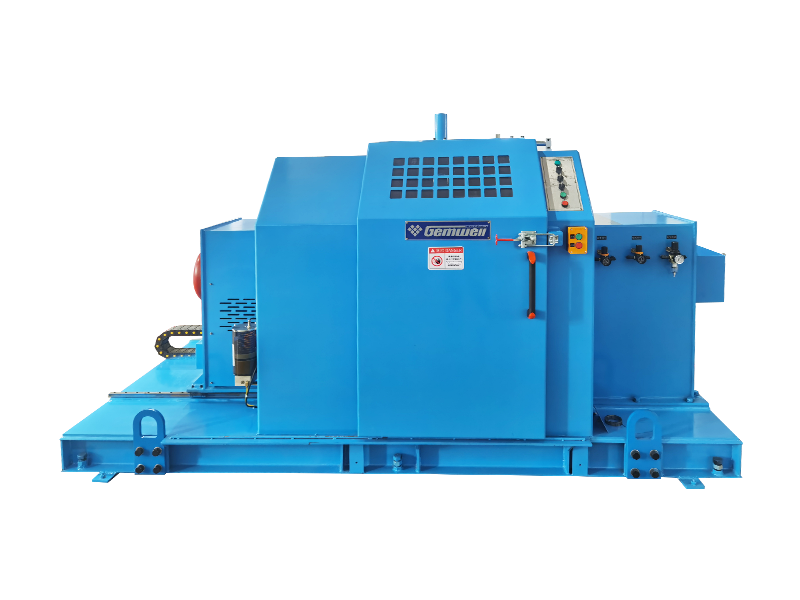
Nopeusdifferentiaalin ottotyyppinen uloke yksipuoleisessa kierrekoneessa (ilman vetopyörää) on
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
Nopeusdifferentiaalin ottotyyppinen uloke yksipuoleisessa kierrekoneessa (ilman vetopyörää) on
Read More +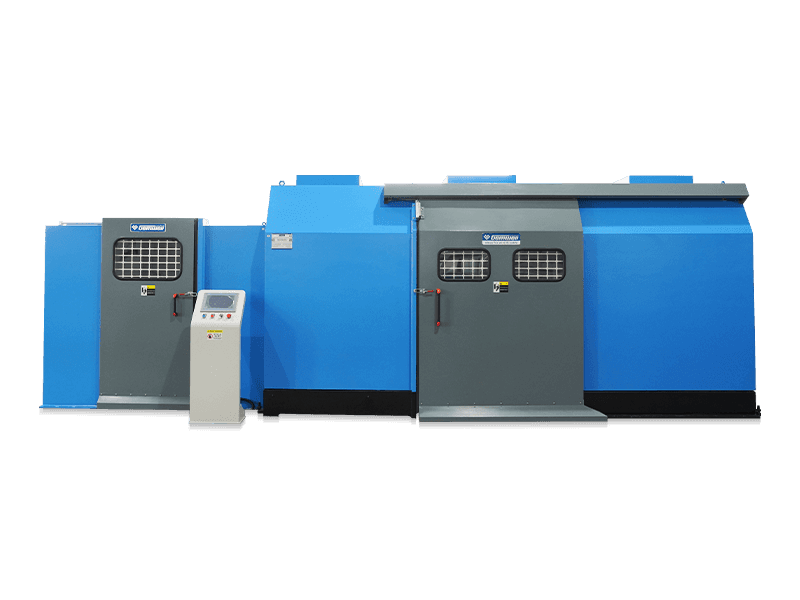
Product Category
Keräysuloke ja ulkoinen vetoakseli on yhdistetty yhtenä kappaleena ja pyörivät synkronisesti
Read More +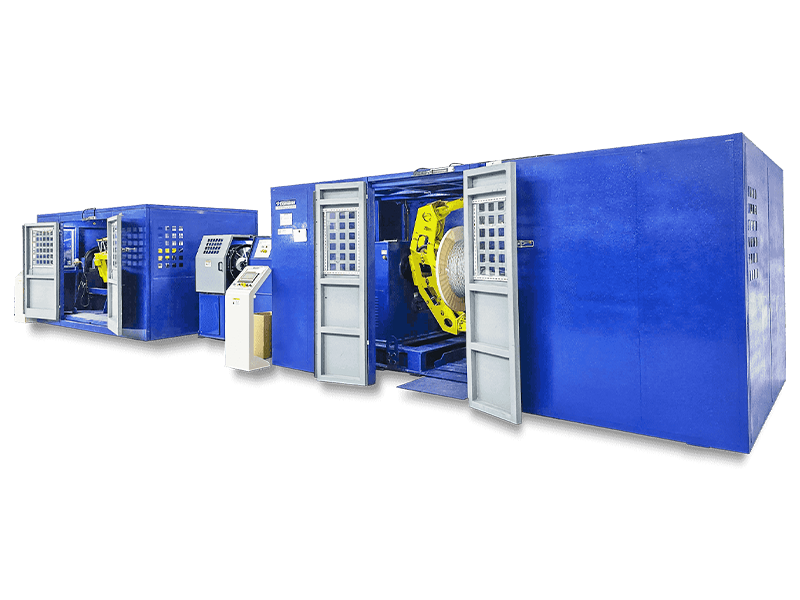
Product Category
Keräysuloke on erotettu Heavy-Duty Split Type -ulokeyksikön yksikääntämiskoneen (ulkoinen ka
Read More +Cantilever Single Twisting Machine on kaapelin muodostava laite, joka kiertää useita ydinjohtimia suurella nopeudella ulokkeen läpi ja kiertää niitä synkronisesti ja samankeskisesti. Koska ulokkeen jokainen kierros muodostaa nousun, sitä kutsutaan ulokeyksikön kiertokoneeksi. Rakennetyypin mukaan se on jaettu differentiaaliseen nopeuden ottotyyppiin uloke yksipuoleiseen kierrekoneeseen (ilman ottopyörää), kevyeen yksiosaiseen ulokeyksikköön (ulkoinen hihnapyörä ja voimanotto), raskaaseen käyttöön erotettuun ulokeyksikköön kierrekoneeseen (ulkoinen hihnapyörä ja erillinen voimanottokone). hihnapyörä ja vääntömomentin otto) jne. Johtojen erilaisen ulkohalkaisijan vuoksi erilainen sähkö suorituskykyvaatimukset ja erilainen kustannustehokkuus, edellä mainitut mallit soveltuvat erilaisille lankojen keruu- ja kaapelituotantoalueille, ja käyttäjät voivat valita ja ostaa itse.

Perustamisen aika

Rakennusala (m²)

Työntekijöiden määrä

Henkinen omaisuus
A Mature Factory You Can Count On
Related Products







 2026-09-14
 Webmaster
A suuritehoinen lankaekstruuderi on kaikkien halkaisijaltaan suuria tai suuritehoisia johtoja tuottavan kaapelitehtaan selkäranka. T
Read More +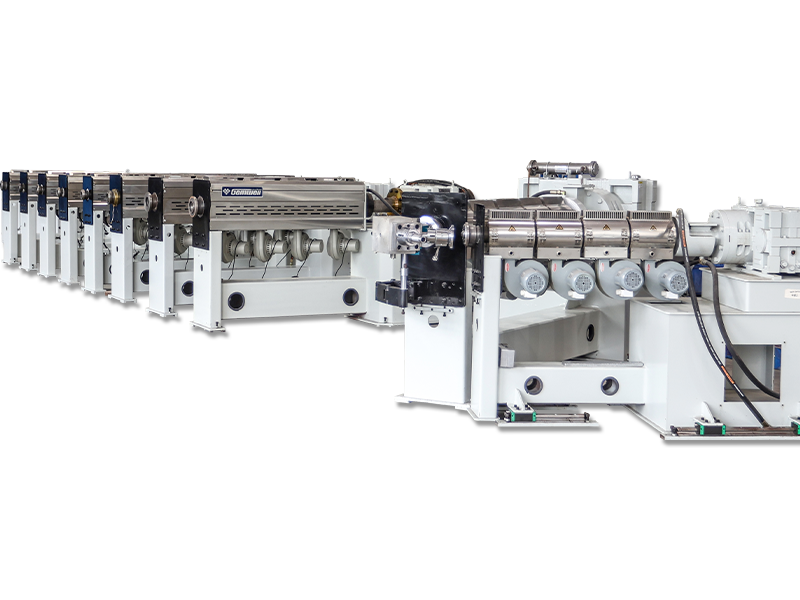
2026-09-07
Webmaster
Mitä Bunch Stranding tarkoittaa Kimppukerrostus on johdinrakennusmenetelmä, jossa kaksi tai useampia paljaita lankoja kierretää
Read More +
2026-09-04
Webmaster
Tietoja GEMWELListä Odotamme vilpittömästi toivotamme sinut tervetulleeksi Halli E2, osasto nro A41 ja tuo esille uusi
Read More +
2026-08-31
Webmaster
Missä kaapeliseinän laatu todella päätetään Jäähdytystaapelosta tulee 0,5 mm² PVC-eristetty rakennuslanka, jonka ympärysmitan oh
Read More +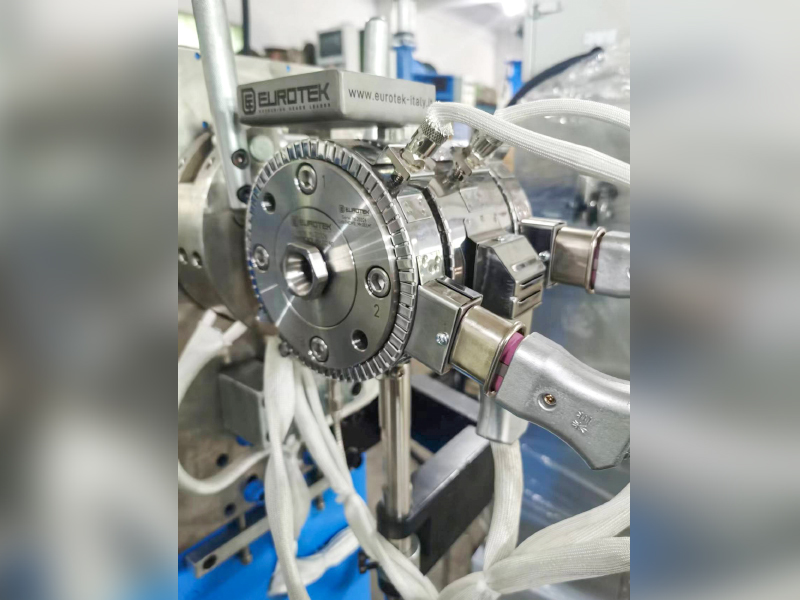
2026-08-27
Webmaster
Tekoälypalvelimissa oleville Twinax-kaapeleille eristyksen tehollisen Dk:n alentaminen (ilma ≈1, FEP≈2.1) on avainasemassa suurtaajuisen hävi
Read More +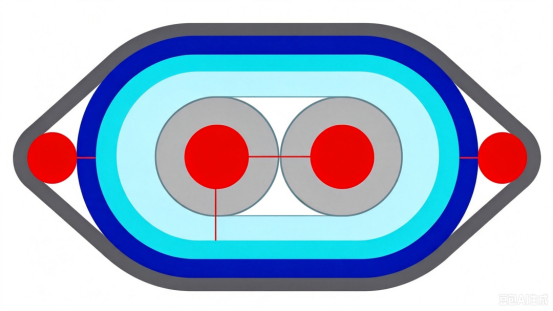 FAQ
CAT7- ja CAT8-verkkokaapelit eroavat toisistaan pääasiassa siirtonopeuden ja -taajuuden suhteen.
CAT7 tukee jopa 10 Gbps:n siirtonopeuksia 600 MHz:n taajuudella, kun taas CAT8 tukee jopa 25 Gbps:n tai 40 Gbps:n nopeuksia 2000 MHz:n taajuudella.
Tuotannon aikana tulee käyttää korkealaatuisia johdinmateriaaleja, parien välistä etäisyyttä ja eristeen paksuutta on valvottava tarkasti, tehokkaita suojaustekniikoita, kuten kaksikerrossuojausta, tulisi käyttää ylikuulumisen ja ulkoisten häiriöiden vähentämiseksi ja signaalin eheyden varmistamiseksi.
Kaapelin häiriönestokyvyn parantamiseksi tulisi käyttää kaksikerroksisia suojarakenteita, joissa on sisäkerros alumiinifoliota ja ulompi kerros punottu verkkoa. samalla parien järjestelyä tulisi optimoida ja parien välistä etäisyyttä suurentaa ylikuulumisen vähentämiseksi.
Optimoimalla parien geometria, ohjaamalla tarkasti impedanssisovitusta, käyttämällä korkealaatuisia eristemateriaaleja ja käyttämällä tehokkaita suojaustekniikoita, paluuhäviö voidaan minimoida signaalin eheyden varmistamiseksi.
Automaattinen kiristysrata ja ohjaus auttavat ylläpitämään tasaista kireyttä koko käärintäprosessin ajan, varmistaen tasaisen peiton, välttäen jännityksen vaihtelua nauhan kulutuksen aikana ja vähentäen hajoamisnopeutta.
PCIe 6.0- ja PCIe 7.0 -kaapelit eroavat siirtonopeuden ja signaalin eheysvaatimusten osalta. PCIe 6.0 käyttää PAM4-modulaatiotekniikkaa, jonka siirtonopeus on jopa 64 GT/s, kun taas PCIe 7.0 lisää lähetysnopeutta entisestään, käyttää kehittyneempiä modulaatiotekniikoita ja vaatii parempaa signaalin eheyttä ja pienempää latenssia.
Pienihäviöiset johdinmateriaalit tulisi valita, parien geometrinen rakenne optimoida, parien välistä ylikuulumista tulisi vähentää, korkealaatuisia eristemateriaaleja tulee käyttää ja tuotantoprosesseja on valvottava tiukasti signaalin viiveen ja vaimennuksen vähentämiseksi.
Säätämällä tarkasti johtimen halkaisijaa, eristeen paksuutta ja parien välistä etäisyyttä ja käyttämällä impedanssianalysaattoreita reaaliaikaiseen valvontaan varmistamalla, että kaapelin impedanssi on määritetyllä alueella signaalin heijastumisen ja häviämisen välttämiseksi.
Tehokkaan suojaustekniikan käyttö, kuten kaksikerroksinen suojaus, matalaresistanssisten johdinmateriaalien käyttö, optimoida lankaparin geometria, vähentää sähkömagneettista vuotoa ja ohjata langan EMI-tasoa.
Suuret siirtonopeudet vaativat tiukempaa signaalin eheyden valvontaa, mikä edellyttää pienihäviöisten johdinmateriaalien käyttöä, parien geometrian tarkkaa hallintaa sekä ylikuulumisen ja viiveen vähentämistä nopeiden lähetysvaatimusten täyttämiseksi.
Eristemateriaalit, joilla on pieni dielektrisyysvakio ja pieni häviötangentti, kuten PTFE tai PI, tulisi valita signaalin vaimennuksen ja viiveen vähentämiseksi.
Käyttämällä Time Domain Reflectometryä (TDR) ja muita testauslaitteita kaapelin lähetysviiveen reaaliaikainen seuranta voidaan suorittaa sen varmistamiseksi, että se on määritetyllä alueella, mikä estää signaalin lähetyksen laatuongelmat.
Johtimen halkaisijan ja eristeen paksuuden tarkka säätö, parien järjestelyn optimointi, parien välisen ylikuulumisen vähentäminen ja pieniresistanssisten johdinmateriaalien käyttö voivat ohjata tehokkaasti kaapelin resistanssia ja induktanssia.
Käyttämällä spektrianalysaattoreita ja muita testauslaitteita voidaan seurata kaapelin siirtonopeutta reaaliajassa sen varmistamiseksi, että se täyttää suunnitteluvaatimukset, mikä estää signaalin lähetyksen laatuongelmat.
Ekstruuderin lämpötilan säätö vaikuttaa suoraan eristeen tai vaippakerroksen laatuun. Liian korkea tai liian matala lämpötila heikentää materiaalin ominaisuuksia ja vaikuttaa kaapelin yleiseen laatuun.
Keräyskoneen nousu määrää punotun langan joustavuuden ja vetolujuuden. Lyhyempi nousu lisää joustavuutta, kun taas pidempi nousu lisää vetolujuutta.
minä Kiertokone Tekniset periaatteet ja teollisuussovellukset
Q1: Kuinka kiertokone saavuttaa tarkan useiden johtimien kertymisen?
Pyörivä maksukehys toimii yhdessä jatkuvan jännityksen ohjausjärjestelmän kanssa kiertämällä yksittäiset johdot spiraalimaisesti keskiakselin ympäri ennalta asetetulla nousulla. Gemwell Electricin ratkaisu hyödyntää modulaarista, jaetun moottorin käyttötekniikkaa säätämään itsenäisesti kunkin maksuyksikön kireyttä varmistaen, että kupari/alumiinijohtimet välttävät venymistä ja muodonmuutoksia kertausprosessin aikana. Suurin haaste on poistaa yksittäisten johtojen väliset rakot. Niiden suljetun silmukan palautejärjestelmä, joka on rakennettu 26 vuoden kokemukseen, kompensoi jännityksen vaihtelut reaaliajassa ja varmistaa tiukan sovituksen johtimen poikkileikkaukselle.
Kysymys 2: Miksi sävelkorkeutta valvotaan niin tiukasti johtimen kertymisen aikana?
Pituuden pituus vaikuttaa suoraan johtimen joustavuuteen ja sähköiseen suorituskykyyn. Liian lyhyt nousu lisää johtimen taivutusjäykkyyttä, mikä vaikeuttaa johtimen asentamista; liian pitkä nousu vähentää virumisvastusta. Gemwell integroi erittäin tarkan kooderin (resoluutio jopa 0,1°) laitteisiinsa. Yhdessä sen itsenäisesti kehitetyn S-muotoisen jakokäyrän algoritmin kanssa tämä varmistaa vakaan asennuskulman poikkeaman säädön ±0,5 mm/1000 m:n sisällä ja täyttää ilmailu- ja avaruuskaapeleiden tiukat vaatimukset.
II. Tekniset läpimurrot nopeissa kiertokoneissa
Q3: Mitä dynaamisia haasteita syntyy, kun laitteiden nopeus ylittää 2000 rpm?
Nopea pyöriminen aiheuttaa kaksi ydinongelmaa:
① Keskipakovoiman epätasapaino: Palkkakelan nopea pyöriminen saa langan ruoskimaan. Gemwell käyttää kaksivaiheista tärinää vaimentavaa perusrakennetta, joka vaimentaa yli 80 % radiaalista tärinää hydraulisten vaimentimien kautta.
② Lämpötilan kerääntyminen: Kitkalämpö vähentää voiteluaineen viskositeettia. Sen patentoitu jäähdytysjärjestelmä luo pyöreän öljypiirin karan sisään ja yhdessä ulkoisen lämmönvaihtimen kanssa pitää laakerin lämpötilan nousun ΔT ≤ 15°C:ssa (ISO 6804 standardi).
Kysymys 4: Miten langan katkeamisen havaitsemisen ongelma voidaan ratkaista suurissa nopeuksissa?
Perinteisillä valosähköisillä antureilla on 3 % väärien hälytysten määrä linjanopeudella 500 m/min. Gemwell on kehittänyt monispektrianalyysiratkaisun:
Millimetriaaltotutka tarkkailee langan halkaisijan muutoksia reaaliajassa (tarkkuus 0,02 mm).
Korkeataajuiset pyörrevirta-anturit havaitsevat johtimien jatkuvuuden. Kahden järjestelmän redundanttiarviointi vähentää väärien hälytysten määrää 0,1‰:iin, ja sammutusvaste on <50 ms.
III. Johtojen ja kaapelien kiertymisprosessin syvällinen analyysi
K5: Miksi takaisinkiertymiskulma on tärkeä johtimen kertymiselle?
Takaisinkiertämätön säikeistys synnyttää yksittäisiin johtimiin sisäistä jännitystä, mikä aiheuttaa johtimien takajousta (tyypillinen arvo: takaisinjoustokulma ≥12° Φ2,5 mm kuparijohtimelle). Gemwellin ratkaisu on asentaa servo-takaisinkiertomekanismi karsintahäkkiin. Tämä laskee dynaamisesti kompensointikulman langan nopeuteen perustuen (kaava: θ = arctan(v/ωR)) säilyttäen jäännösvääntökulman ≤0,5°/m, mikä varmistaa suuripoikkipintaisten voimakaapeleiden taivutusajan.
Kysymys 6: Kuinka johdon tasaisuus voidaan optimoida kerroksellisille säikeille johtimille?
Esimerkkinä 7×19-rakenne, ulkohalkaisijan vaihtelu perinteisillä prosesseilla saavuttaa ±0,15 mm. Gemwell parantaa yhtenäisyyttä kahdella innovaatiolla:
① Topologian optimointi: Sisäkerros käyttää 10° samankeskistä asettelua, kun taas ulkokerros ottaa käyttöön 20° nippuasetuksen kerrosten välisten rakojen vähentämiseksi;
② Online-poikkileikkauksen seuranta: Röntgensäteiden avulla saadaan reaaliaikainen palaute poikkileikkauksen soikeaisuudesta (tarkkuus 98%), ja säikeytyspainetta säädetään dynaamisesti.
Tämä tekniikka varmistaa 240 mm²:n palonestokaapeleiden tasavirtaresistanssin epätasapainon ≤0,5 % (IEC 60228 edellyttää ≤2 %).
IV. Suunnittelukäytännöt: laadunvarmistuksen kulmakivi
K7: Miksi tarvitaan 168 tuntia jatkuvaa testausta ja kalibrointia?
Keräyslaitteiden vakaus on tarkistettava äärimmäisissä käyttöolosuhteissa:
48 tunnin täyskuormitustesti: Tarkkaile karan lämpötilan nousukäyrää 150 %:lla nimellisnopeudesta (vakio: ≤65°C);
72 tunnin muuttuva kuormitustesti: Simuloi 2000 kuormitusjaksoa 0-100 % 10 sekunnissa varmistaaksesi ohjausjärjestelmän vasteviiveen (mitattuna Gemwell-laitteistolla: ≤0,8 s);
48 tunnin EMC-testi: Varmista, että invertterin säteilevät häiriöt ovat <55 dBμV (EN 55011 Class A standardi);
Q8: Miten 26 vuoden kokemus muuttaa valmistustarkkuutta?
Gemwellin tekninen tiimi on perustanut kertausprosessitietokannan, joka kattaa 387 materiaaliparametria (kuten kuparitangon venymän δ ja kertymisen puristussuhteen η välinen täsmäytysmalli). Tyypillinen esimerkki: Uusissa energiaajoneuvoissa käytetyn erittäin joustavan silikonikumilangan jännitysgradientin optimointi (0,8 N/mm² sisäkerroksessa → 0,3 N/mm² ulkokerroksessa) lisäsi johtimen katkeamisvenymän 35 prosenttiin (verrattuna alan keskiarvoon 28 %).
Teknologian kehitystrendit ja teollisuuden panokset
Kysymys 9: Kuinka ketjutuslaitteet mukautuvat uusien energiakaapeleiden teknisiin muutoksiin?
800 V:n suurjännitealusta vaatii 20 %:n pienennyksen eristeen paksuuteen ja johtimen ovaaliuden ≤0,03. Gemwellin uusimman sukupolven laitteet integroivat:
Laserhalkaisijamittari (näytteenottotaajuus 1kHz)
Koneoppimisen ennustejärjestelmä (koulutettu 2 miljoonalle historiatietosarjalle) mahdollistaa dynaamisen ovaalin hallinnan, mikä auttaa asiakkaita saavuttamaan ISO 6722-3 Class 5 -sertifikaatin.
Kysymys 10: Miten karkastumisprosessi parantaa resurssien käyttöä?
Gemwellin laitteet vähentävät kupariromun määrää 1,2 prosentista 0,35 prosenttiin tarkan kireyden hallinnan ansiosta. Vuotuisen 100 000 tonnin kuparijohtimen tuotantokapasiteetin perusteella tämä merkitsee 650 tonnin kuparin vuotuista säästöä (noin 4 600 tonnia CO₂-päästöjä) IEC TR 62837 kestävän tuotannon ohjeiden mukaisesti.

 Custom Cantilever Single High Speed Twisting Machine Manufacturers