English
 中文简体
 Product Category
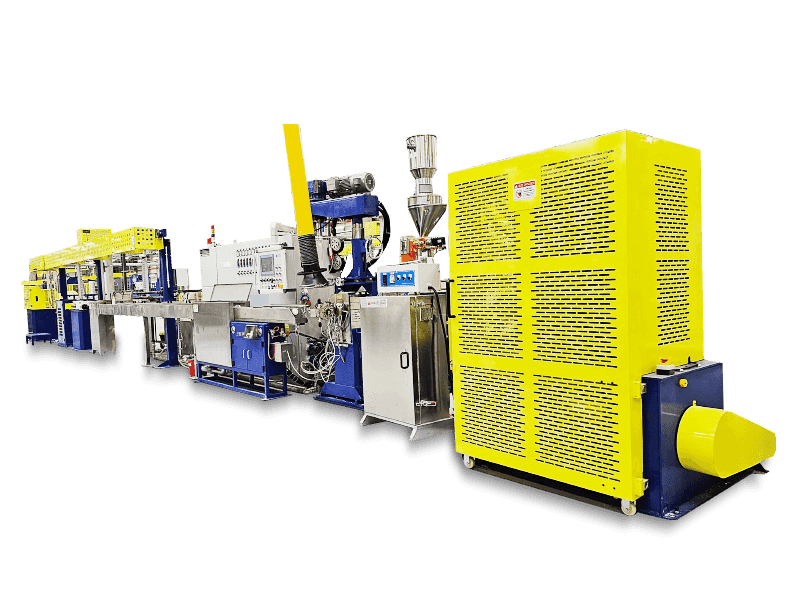
FEP/PFA/ETFE/PEEK/PA korkean lämpötilan ydinlangan eristysekstruusiolinja on ei-standardoitu la
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.



Product Category
FEP/PFA/ETFE/PEEK/PA korkean lämpötilan ydinlangan eristysekstruusiolinja on ei-standardoitu la
Read More +
Perustamisen aika

Rakennusala (m²)

Työntekijöiden määrä

Henkinen omaisuus
A Mature Factory You Can Count On
Related Products







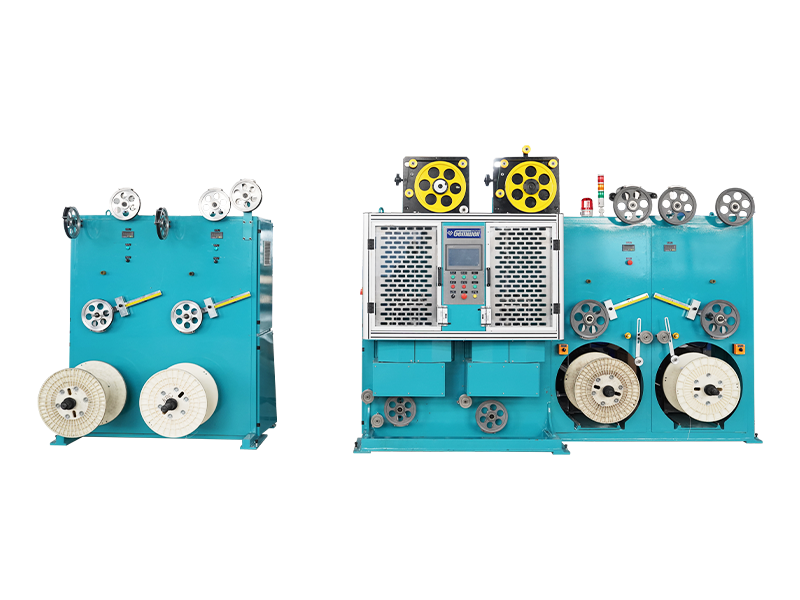
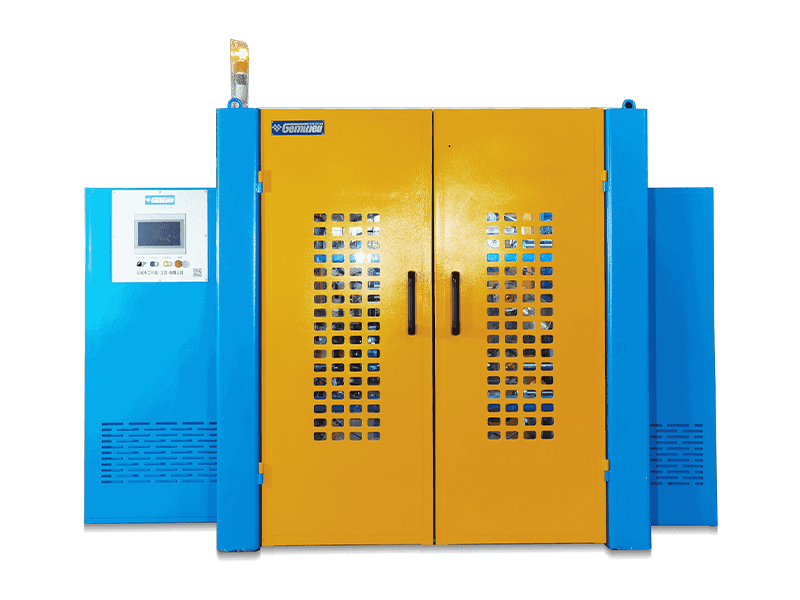
 2026-09-14
 Webmaster
A suuritehoinen lankaekstruuderi on kaikkien halkaisijaltaan suuria tai suuritehoisia johtoja tuottavan kaapelitehtaan selkäranka. T
Read More +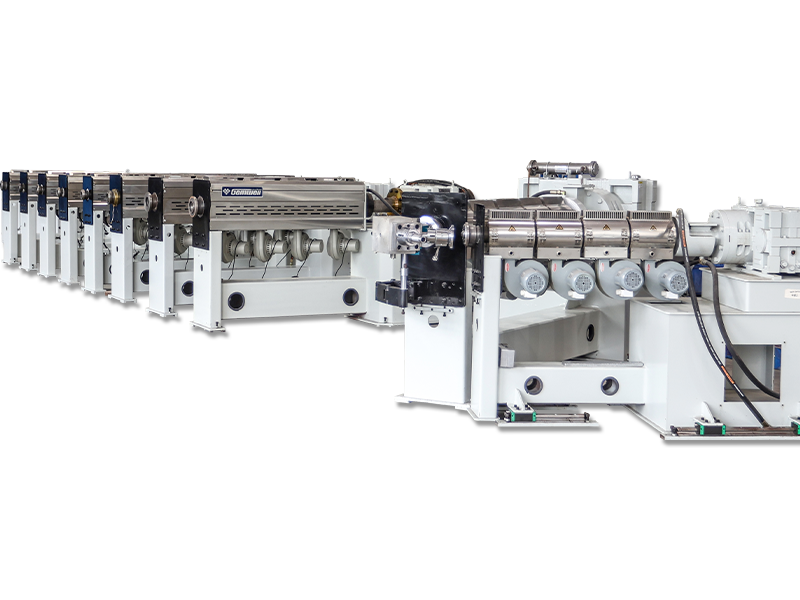
2026-09-07
Webmaster
Mitä Bunch Stranding tarkoittaa Kimppukerrostus on johdinrakennusmenetelmä, jossa kaksi tai useampia paljaita lankoja kierretää
Read More +
2026-09-04
Webmaster
Tietoja GEMWELListä Odotamme vilpittömästi toivotamme sinut tervetulleeksi Halli E2, osasto nro A41 ja tuo esille uusi
Read More +
2026-08-31
Webmaster
Missä kaapeliseinän laatu todella päätetään Jäähdytystaapelosta tulee 0,5 mm² PVC-eristetty rakennuslanka, jonka ympärysmitan oh
Read More +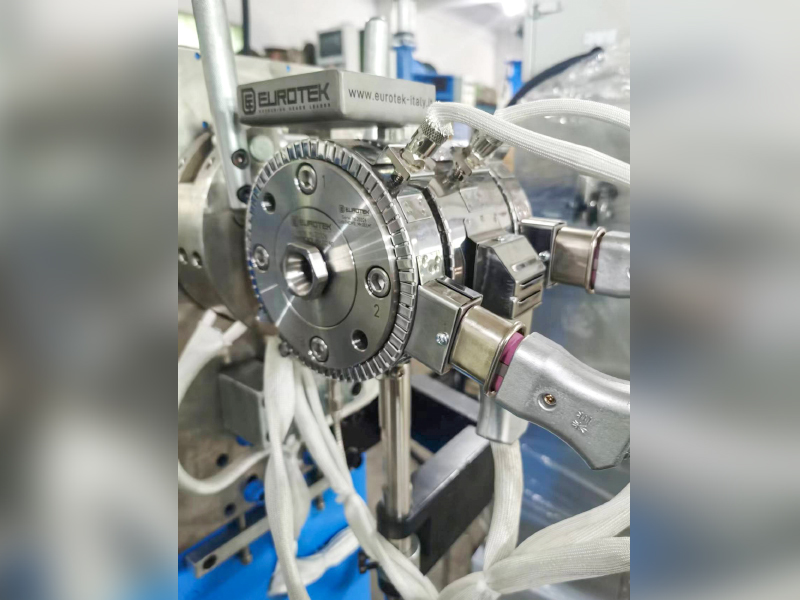
2026-08-27
Webmaster
Tekoälypalvelimissa oleville Twinax-kaapeleille eristyksen tehollisen Dk:n alentaminen (ilma ≈1, FEP≈2.1) on avainasemassa suurtaajuisen hävi
Read More +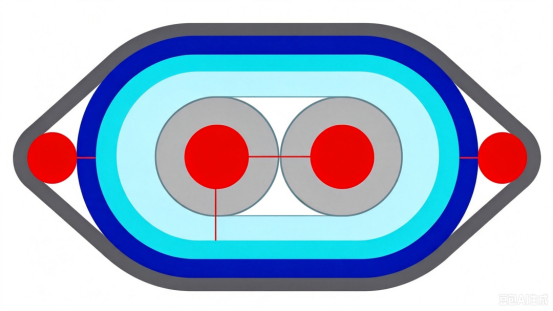 FAQ
CAT7- ja CAT8-verkkokaapelit eroavat toisistaan pääasiassa siirtonopeuden ja -taajuuden suhteen.
CAT7 tukee jopa 10 Gbps:n siirtonopeuksia 600 MHz:n taajuudella, kun taas CAT8 tukee jopa 25 Gbps:n tai 40 Gbps:n nopeuksia 2000 MHz:n taajuudella.
Tuotannon aikana tulee käyttää korkealaatuisia johdinmateriaaleja, parien välistä etäisyyttä ja eristeen paksuutta on valvottava tarkasti, tehokkaita suojaustekniikoita, kuten kaksikerrossuojausta, tulisi käyttää ylikuulumisen ja ulkoisten häiriöiden vähentämiseksi ja signaalin eheyden varmistamiseksi.
Kaapelin häiriönestokyvyn parantamiseksi tulisi käyttää kaksikerroksisia suojarakenteita, joissa on sisäkerros alumiinifoliota ja ulompi kerros punottu verkkoa. samalla parien järjestelyä tulisi optimoida ja parien välistä etäisyyttä suurentaa ylikuulumisen vähentämiseksi.
Optimoimalla parien geometria, ohjaamalla tarkasti impedanssisovitusta, käyttämällä korkealaatuisia eristemateriaaleja ja käyttämällä tehokkaita suojaustekniikoita, paluuhäviö voidaan minimoida signaalin eheyden varmistamiseksi.
Automaattinen kiristysrata ja ohjaus auttavat ylläpitämään tasaista kireyttä koko käärintäprosessin ajan, varmistaen tasaisen peiton, välttäen jännityksen vaihtelua nauhan kulutuksen aikana ja vähentäen hajoamisnopeutta.
PCIe 6.0- ja PCIe 7.0 -kaapelit eroavat siirtonopeuden ja signaalin eheysvaatimusten osalta. PCIe 6.0 käyttää PAM4-modulaatiotekniikkaa, jonka siirtonopeus on jopa 64 GT/s, kun taas PCIe 7.0 lisää lähetysnopeutta entisestään, käyttää kehittyneempiä modulaatiotekniikoita ja vaatii parempaa signaalin eheyttä ja pienempää latenssia.
Pienihäviöiset johdinmateriaalit tulisi valita, parien geometrinen rakenne optimoida, parien välistä ylikuulumista tulisi vähentää, korkealaatuisia eristemateriaaleja tulee käyttää ja tuotantoprosesseja on valvottava tiukasti signaalin viiveen ja vaimennuksen vähentämiseksi.
Säätämällä tarkasti johtimen halkaisijaa, eristeen paksuutta ja parien välistä etäisyyttä ja käyttämällä impedanssianalysaattoreita reaaliaikaiseen valvontaan varmistamalla, että kaapelin impedanssi on määritetyllä alueella signaalin heijastumisen ja häviämisen välttämiseksi.
Tehokkaan suojaustekniikan käyttö, kuten kaksikerroksinen suojaus, matalaresistanssisten johdinmateriaalien käyttö, optimoida lankaparin geometria, vähentää sähkömagneettista vuotoa ja ohjata langan EMI-tasoa.
Suuret siirtonopeudet vaativat tiukempaa signaalin eheyden valvontaa, mikä edellyttää pienihäviöisten johdinmateriaalien käyttöä, parien geometrian tarkkaa hallintaa sekä ylikuulumisen ja viiveen vähentämistä nopeiden lähetysvaatimusten täyttämiseksi.
Eristemateriaalit, joilla on pieni dielektrisyysvakio ja pieni häviötangentti, kuten PTFE tai PI, tulisi valita signaalin vaimennuksen ja viiveen vähentämiseksi.
Käyttämällä Time Domain Reflectometryä (TDR) ja muita testauslaitteita kaapelin lähetysviiveen reaaliaikainen seuranta voidaan suorittaa sen varmistamiseksi, että se on määritetyllä alueella, mikä estää signaalin lähetyksen laatuongelmat.
Johtimen halkaisijan ja eristeen paksuuden tarkka säätö, parien järjestelyn optimointi, parien välisen ylikuulumisen vähentäminen ja pieniresistanssisten johdinmateriaalien käyttö voivat ohjata tehokkaasti kaapelin resistanssia ja induktanssia.
Käyttämällä spektrianalysaattoreita ja muita testauslaitteita voidaan seurata kaapelin siirtonopeutta reaaliajassa sen varmistamiseksi, että se täyttää suunnitteluvaatimukset, mikä estää signaalin lähetyksen laatuongelmat.
Ekstruuderin lämpötilan säätö vaikuttaa suoraan eristeen tai vaippakerroksen laatuun. Liian korkea tai liian matala lämpötila heikentää materiaalin ominaisuuksia ja vaikuttaa kaapelin yleiseen laatuun.
Keräyskoneen nousu määrää punotun langan joustavuuden ja vetolujuuden. Lyhyempi nousu lisää joustavuutta, kun taas pidempi nousu lisää vetolujuutta.
K: Mikä on a.:n toiminnallinen ydintavoite korkean lämpötilan lankaeristyspuristuslinja ?
V: Sen ydintavoite on mahdollistaa teknisten erikoispolymeerien (kuten silloitettu polyeteeni (XLPE), polytetrafluorieteeni (PTFE), polyeetterieetteriketoni (PEEK) ja silikonikumi) tarkka päällemuovaus korkeissa lämpötiloissa (tyypillisesti 200–400 °C ja yli). Linjan on varmistettava, että eristekerroksen paksuus on tasainen, virheetön, tiivis rakenne, vakaat dielektriset ominaisuudet ja pitkäkestoinen lämmönkestävyys. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) palvelee huippuluokan asiakkaita sellaisilla aloilla kuin uusi energia ja ilmailu.
K: Mitkä ovat korkean lämpötilan suulakepuristuksen ainutlaatuiset tekniset haasteet?
V: Tärkeimmät haasteet keskittyvät materiaalin reologisen käyttäytymisen hallintaan, lämpöhistorian hallintaan ja rajapintojen sidoslujuuteen:
korkean lämpötilan sulareologian hallinta: Erikoispolymeerien sulalujuus laskee jyrkästi korkeissa lämpötiloissa, mikä tekee niistä alttiita painumiselle tai halkeilulle. Sulatteen vakauden ylläpitäminen edellyttää tarkkaa ruuvikonfiguraatiota (kuten sulkuruuvit ja optimoidut leikkauselementit) ja koordinoitua usean lämpötilan vyöhykkeen ohjausta (±1°C tarkkuus). Gemwellin suulakepuristusjärjestelmä käyttää modulaarista lämpötilansäätöstrategiaa mukautuakseen erityisesti eri materiaalien viskositeetti-lämpötilaherkkyyteen.
Lämpöhajoamisen riskien vähentäminen: Korkeat lämpötilat pahentavat materiaalin hapettumista/hajoamista. Ratkaisuihin kuuluu sulakanavan typensuojajärjestelmä, erittäin lyhyt sulatteen viipymäaika sekä tehokas tyhjiökaasunpoistolaite. Gemwellin tuotantolinja optimoi virtauskanavat nestedynamiikan simuloinnin avulla, mikä vähentää merkittävästi hajoamisen sivutuotteiden muodostumista.
Johdin-eristyssidoksen luotettavuus: Korkean lämpötilan sovellukset (kuten moottorin käämilanka) edellyttävät, että eristys ja johtime säilyttävät sidoksen lämpölaajenemiskertoimien eroista huolimatta. Inline plasma/liekkikäsittelyjärjestelmät ja erikoistunut liimakerroksen koekstruusioteknologia ovat Gemwellin integroidun ratkaisun ydinteknologiamoduuleita.
K: Kuinka tuotantolinja varmistaa korkean lämpötilan eristettyjen kaapelien pitkän aikavälin luotettavuuden?
V: Luotettavuus perustuu suljetun kierron laadunvalvontaan koko prosessin ajan:
Online-mittaus- ja ohjausjärjestelmät: Laser-ulkohalkaisijan mittauslaitteet ja röntgensäteen epäkeskisyysilmaisimet antavat reaaliaikaista palautetta paksuuspoikkeamista, ja yhdistetty ekstruuderin nopeudensäätö mahdollistaa µ-tason suljetun silmukan ohjauksen. Infrapunalämpökamerat tarkkailevat jäähdytysgradientteja sisäisten jännityskeskittymien välttämiseksi.
Silloitusprosessin integrointi: XLPE:n kaltaisten materiaalien tuotantolinjojen on integroitava korkeapainesilaanisilloitus (Sioplas) tai elektronisäteilytys (E-beam) -yksiköt, jotta voidaan tarkasti ohjata silloitusastetta ja nostaa lämpöpoikkeutuslämpötilaa (HDT). Gemwellin tandem-silloitusjärjestelmä mahdollistaa jatkuvan tuotannon ja välttää toissijaiset prosessointivauriot.
Jäähdytysprosessin optimointi: korkean lämpötilan eristekerroksen jäähdytys vaatii monivaiheisia gradienttijäähdytysvesisäiliöitä (veden lämpötilavyöhykkeitä voidaan säätää ±0,5 °C:een). Yhdessä turbulenttisen virtauksen kanssa tämä järjestelmä estää mikrohuokosten muodostumisen ja varmistaa tasaisen kiderakenteen. Gemwellin jäähdytysjärjestelmä kuluttaa 30 % vähemmän energiaa kuin perinteiset mallit, mikä vastaa sen kestävän kehityksen tavoitteita.
K: Kuinka korkean lämpötilan eristyspuristus vastaa teollisuuden kestävän kehityksen vaatimuksia?
V: Kestävyys näkyy parantuneena energiatehokkuutena, pienempänä materiaalinkulutuksena ja vihreämpinä prosesseina:
Tehokkaat käyttöratkaisut: Kestomagneettisynkronimoottorit (PMSM) ja servoohjausjärjestelmät korvaavat asynkroniset moottorit, mikä säästää energiaa 25–40 %. Gemwellin tuotantolinjat on varustettu vakiona energian talteenottomoduuleilla, jotka syöttävät jarrutusenergiaa takaisin verkkoon.
Mikrosuulakepuristustekniikka: Erittäin tarkalla hammaspyöräpumpun annostelulla ja suutinvirtauksen optimoinnilla eristekerroksen epäkeskisyys säädetään arvoon ≤3 %, materiaalin käyttöaste nousee yli 99,2 %:iin ja polymeerihukkaa pienennetään.
Myrkytön prosessikorvaus: Perfluori-oktaanihapon (PFOA) lisäaineet poistetaan fluoripolymeeriprosessoinnista ja otetaan käyttöön ympäristöystävälliset voitelujärjestelmät. Gemwellin T&K-keskus on tarkistanut useiden biopohjaisten korkean lämpötilan polymeerien teolliset ekstruusioparametrit, mikä edistää päästöjen vähentämistä niiden lähteellä.
K: Mitkä ovat Gemwell Electrical Technologyn erilaiset ominaisuudet huippuluokan ekstruusiotuotantolinjojen alalla?
V: Sen ydinkilpailukyky on sen kyky räätälöidä teknologiaa, joka perustuu loppukäyttöskenaarioiden syvään ymmärtämiseen:
Erikoismateriaalitietokanta: Olemme koonneet reologisia prosessikartoitusmalleja yli 100 korkean lämpötilan polymeerille (mukaan lukien keraamiset tulenkestävät materiaalit ja polyimidiyhdisteet), jotka mahdollistavat prosessointiikkunoiden tarkan ennustamisen.
Digital Twin System: Suulakepuristusprosessin simuloinnin avulla voimme käytännössä korjata prosessiparametreja, mikä lyhentää asiakkaiden uusien formulaatioiden käyttöönottojaksoja yli 50 %.
Täysi elinkaaren ajan palvelu: Johtimien maksamisen kireyden hallinnasta valmiin tuotteen takaisinkelauksen tarttumisenestoratkaisuihin Gemwell tarjoaa suljetun kierron teknologiatarjouksen, joka sisältää koronaresistenssin käyttöiän testauksen ja vikaanalyysin, ja auttaa asiakkaita saavuttamaan tiukat sertifikaatit, kuten UL 758 ja IEC 60811.
K: Miten korkean lämpötilan eristysekstruusiotuotantolinjojen kehitys vastaa teollisuuden muutosta?
V: Gemwell Electric Technology (Jiangsu) Co., Ltd. kehittää tätä tekniikkaa kohti erittäin suuria nopeuksia (> 2000 m/min), erittäin ohutta eristystä (<50 µm) ja usean materiaalin koekstruusiota ja samalla syventää hiilidioksidipäästöjen seurantaa (ISO 14067) ja vihreitä tehdaskäytäntöjä. Sen tuotantolinja on mahdollistanut puhtaan energian skenaariot, kuten tuulivoiman vääntöä kestävät kaapelit, korkeajännitteiset johdinsarjat uusiin energiaajoneuvoihin ja lämmönkestävät kaapelit aurinkolämpövoiman tuotantoon, mikä osoittaa korkealaatuisten laitteiden valmistuksen ja kestävän kehityksen tavoitteiden täydellisen yhteensopivuuden.

 Custom Teflon Extruder Suppliers