E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Suora vastaus: Mitä sinun pitäisi odottaa kuparilangan poikkileikkauskoneelta
Kuparilangan kertauspoikkileikkauskone arvioidaan ensin mittojen toistettavuus , ei huippunopeudella. Jos kone ei pysty toistamaan samaa poikkileikkausgeometriaa rullalla toisensa jälkeen, lähtönopeuden lisäyksestä tulee vastuu. Säikeisen johtimen toleranssipino on pieni: 0,1 mm:n muutos ulkohalkaisijassa voi siirtää poikkileikkausalaa noin 1,5 % 1,5 mm²:n johtimella, mikä puolestaan muuttaa DC-resistanssia ja virrankantokykyä.
Käytännössä sinun pitäisi odottaa, että hyvin viritetty kertauskone pitää ulkohalkaisijan sisällä ±0,05 mm useimpiin rakennuslanka- ja autokaapelisovelluksiin. Se on lähtökohta. Koneen on myös säilytettävä vakaa asennuspituus, koska putken pituus vaikuttaa kierrekulmaan ja valmiin johtimen mekaaniseen joustavuuteen. Kun arvioit konetta, pyydä todisteita toistettavuudesta eri nopeuksilla, ei vain yhdellä asetuspisteellä.
Tämä opas erittelee poikkileikkauksen tarkkuutta säätelevät tekijät, vertailee pääkonetyyppejä ja näyttää, mitä tuotantolinjalta kannattaa etsiä. Tavoitteena on auttaa sinua välttämään kaksi kallista virhettä: ostaa kone, joka ei kestä toleranssia, ja ostaa kone, joka on ylimääritetty käyttämillesi tuotteille.
Miten poikkileikkausgeometria rakennetaan poikkileikkauksen aikana
Stranding vaatii useita yksittäisiä kuparilankoja ja asettaa ne kierteismuotoisesti keskiakselin ympärille. Tuloksena olevan nipun poikkileikkaus ei ole täydellinen ympyrä. Johtojen sijoittelu, kerrosten lukumäärä ja tiivistysaste määräävät todellisen poikkileikkausalan ja johtimen ulkovaipan.
Kolme geometristä termiä ovat tärkeämpiä kuin mikään muu:
- Maan pituus on aksiaalinen etäisyys langan yhdelle täydelliselle kierteelle ytimen ympärille. Lyhyempi asennuspituus lisää helix-kulmaa ja tekee johtimesta joustavamman, mutta lisää myös kitkaa ja pintavaurioiden riskiä.
- Kerroskuvio kuvaa kuinka monta johtoa kussakin kerroksessa on. Samankeskisessä rakenteessa johtojen määrä yhdessä kerroksessa on yleensä kaikkien edellisten kerrosten johtimien ja ydinlangan summa. Esimerkiksi 7-johtimisessa johtimessa on 1 sydänlanka ja 6 ensimmäisessä kerroksessa.
- Tiivistys on ulkohalkaisijan pienentäminen viemällä säikeinen nippu muodostussuuttimen läpi. Tiivistys lisää kuparin täyttökerrointa, mutta tekee johtimesta jäykemmän.
Täyttökerroin on nopea tapa verrata rakenteita. Puristamattoman 7-johtimisen täyttökerroin on noin 0,78, kun taas tiivistetyn version täyttökerroin voi olla 0,92 tai enemmän. Kompromissi on se, että tiivistäminen lisää kuparin jäännösjännitystä ja vaatii usein jälkihehkutusvaiheen.
Koneperheitä verrattuna: mikä tyyppi tuottaa tiukimman poikkileikkauksen
Valitsemallasi koneperheellä on suora vaikutus saavutettavaan poikkileikkaukseen. Jokaisella tyypillä on erilainen jännitysprofiili, pyörimismekanismi ja nopeusalue. Alla oleva taulukko antaa nopean vertailun neljälle pääperheelle, joita käytetään kuparikerrostuksessa.
| Koneen tyyppi | Tyypillinen nopeusalue | Poikkileikkauksen ohjaus | Paras sovellus |
|---|---|---|---|
| Kiinnityskone | 5000-8000 rpm | Sopii hienoille langoille, mutta halkaisija voi vaihdella jännityksen mukaan. | UL-lanka, hienot joustavat johdot |
| Jäykkä runkokerrostus | 200-600 rpm | Erinomainen mittapysyvyys, mutta hidas. | Isot virtajohdot |
| Putkimainen kertaus | 1500-4000 rpm | Kohtalainen ohjaus, hyvä keskikokoisille lankoille. | Joustavat johdot, ohjauskaapelit |
| Planetaarinen karkotus | 100-500 rpm | Erittäin tarkka, erityisesti erikoiskaapeleille. | Ilmailu, huippuluokan datakaapelit |
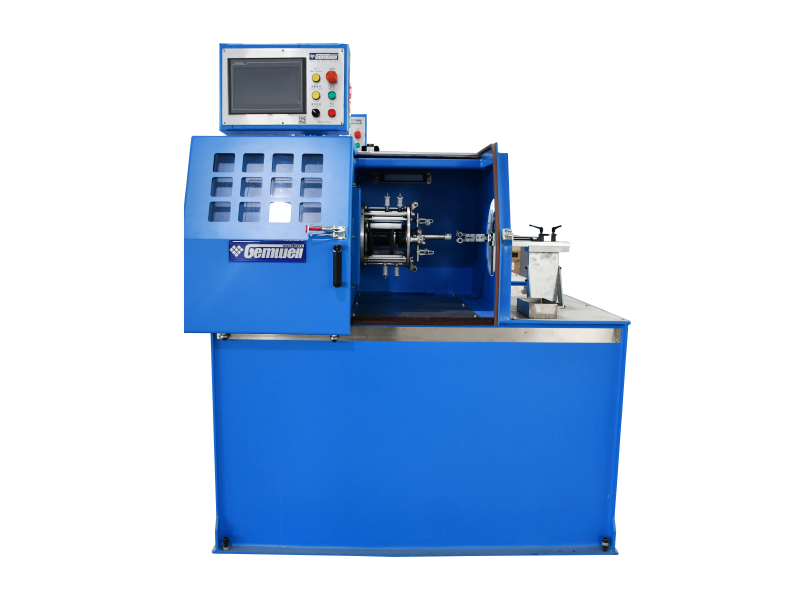
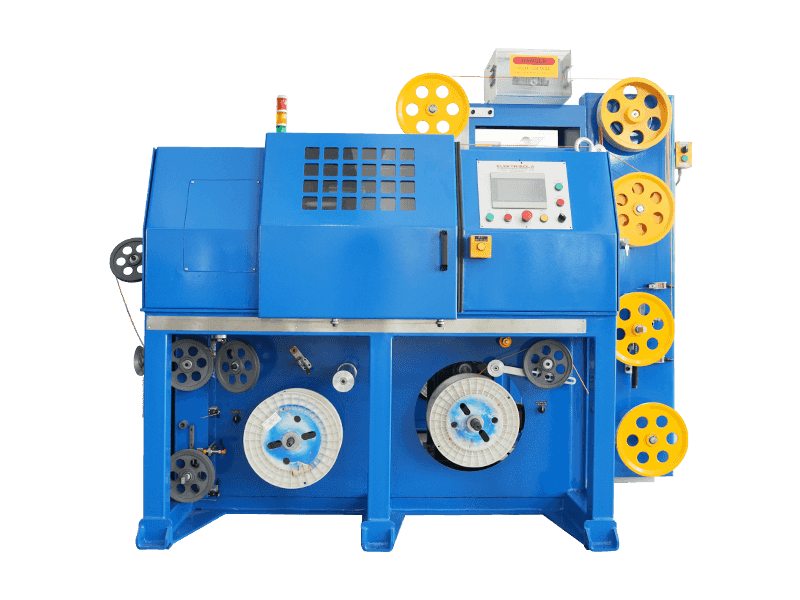
Keskikokoisille kuparijohtimille ja yleiselle kaapelivalmistukselle yksipuolinen ulokeperhe tarjoaa käytännöllisen keskitien. Nämä koneet ylläpitävät vakaata jännityspolkua koko kiertosyklin ajan, mikä on avain toistettavan poikkileikkauksen säilyttämiseen. Yksi esimerkki on a differentiaalinopeuksinen kiinnitystyyppinen uloke yksikierteinen kone ilman nostopyörää , suunniteltu eliminoimaan halkaisijan vaihtelut, jotka johtuvat jännitysvaihteluista syöttöpuolella.
 Differentiaalinopeuksinen ulokeuloke yksittäinen kierrekone ilman vetopyörää Tämä kone ylläpitää vakaata jännitystä tasauspyörästön kautta, mikä eliminoi syöttöpuolen jännityksen siirtymät. Se on ihanteellinen keskikokoisille kuparijohtimille, joissa toistettava poikkileikkauksen geometria on kriittinen. Näytä tuote →
Johdinparien kiertokoneen rooli moniparikaapeligeometriassa
Kuparilankakerrostuskone sekoitetaan usein a lankaparien kiertokone . Ne eivät ole samat. Keräyskone tekee yhden johtimen useista johtimista. Johdinparien kiertokone ottaa kaksi jo säikeistä johdinta ja kiertää ne pariksi säilyttäen samalla tiukan ja yhtenäisen geometrian.
Kun rakennat verkkokaapeleita tai teollisia Ethernet-kaapeleita, parin poikkileikkauksella on merkitystä impedanssin ja paluuhäviön kannalta. Parin kierrepituus ja kunkin johtimen jännitysaste vaikuttavat suoraan kahden johtimen väliseen etäisyyteen, mikä puolestaan muuttaa kaapelin kapasitanssia ja impedanssia. Pieni poikkeama parin poikkileikkauksessa voi työntää kaapelin määritellyn alueen ulkopuolelle.
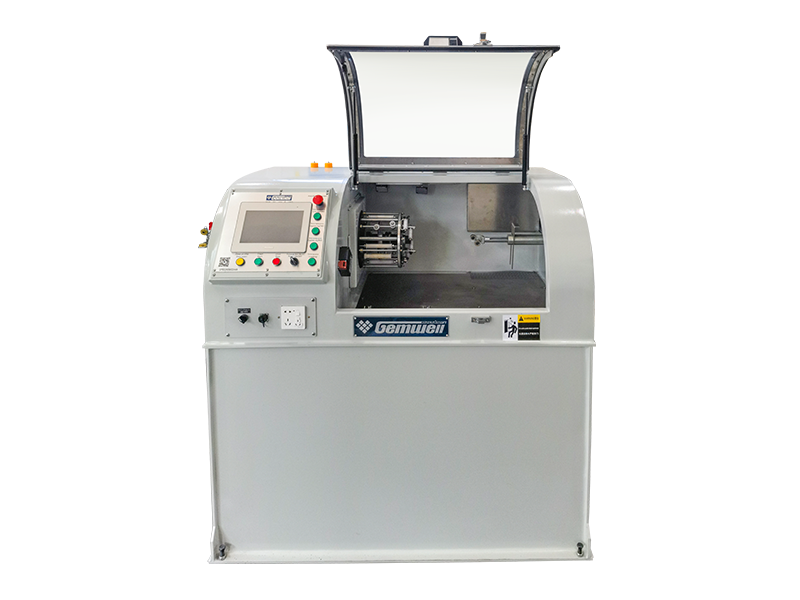
Ethernet-kaapelilinjassa, jossa parin kiertovaiheen on käsiteltävä neljä paria kerralla tasaisella nousulla, verkkokaapeli kolminkertainen integroitu kolminkertainen kiertokone on ratkaisu, joka yhdistää useita vääntöoperaatioita yhteen koneeseen. Se ei ole sama kuin kuparikerroskone, mutta sillä on sama tarve tarkalle poikkileikkausgeometrialle koko moniparirakenteessa.
Integroitu kolminkertainen kolminkertainen kierrekone verkkokaapeleille Tämä kone yhdistää yksittäis-, taka- ja parikierteen yhdeksi yksiköksi, mikä varmistaa moniparisten kaapeleiden tarkan nousun. Se soveltuu CAT5/CAT5E/CAT6 verkon ydinjohtimien käsittelyyn. Näytä tuote → Prosessitekijät, jotka muuttavat poikkileikkausta päivittäin
Itse kone on vain puoli tarinaa. Lankaimeen tulevan kuparilangan halkaisijan, mekaanisen kovuuden ja pinnan kunnon tulee olla yhdenmukainen. Kaikkein huomiotta jääneet tekijät päivittäisessä tuotannossa ovat:
- Kuparilaatua — Happivapaalla kuparilla ja ETP-kuparilla (electrolytic tough pitch) on erilaiset mekaaniset ominaisuudet. Muutos kuparilähteessä voi muuttaa lankojen puristumista kertymisen aikana ja muuttaa lopullista ulkohalkaisijaa 0,02–0,05 mm.
- Piirustus ja hehkutus — Johdot on hehkutettava tasaiseen venymään. Jos kupari on osittain työkarkaistu vetovaiheesta lähtien, se ei virtaa tasaisesti säikeiseen nippuun ja poikkileikkaus muodostaa soikean muodon.
- Jännitteen hallinta — Jokaisen yksittäisen langan jännityksen on oltava tasapainossa. Epätasainen jännitys 7-lankaisessa rakenteessa voi saada ulommat vaijerit kulkemaan muita korkeammalla, jolloin syntyy elliptinen poikkileikkaus.
- Muottien muodostustila — Kulunut suulake tuottaa epäkeskisen tiivistetyn johtimen. Ajan myötä muotin halkaisija kasvaa ja tiivistyssuhde laskee. Suulake tulee mitata 500 käyttötunnin välein ja vaihtaa, kun halkaisija kasvaa yli 0,01 mm.
Käytännön esimerkki 0,75 mm²:n taipuisaa johdinta valmistavasta kaapelitehtaasta: muovausmuotin kuluessa 0,02 mm mitattu poikkileikkausala pieneni noin 2,3 % ja tasavirtavastus kasvoi 2 %. Se yksin riittää epäonnistumaan kosmeettisesti hyväksyttävässä kaapelissa.
Laatutarkastukset ja poikkileikkausvirheet
Et voi tarkastaa tietäsi hyvään poikkileikkaukseen. Sinun täytyy rakentaa se ja seurata sitä reaaliajassa. Nykyaikaisilla linjoilla käytetään laserhalkaisijamittareita, kapasitanssimittauslaitteita ja suurnopeuskameroita. Alla olevassa taulukossa on lueteltu yleisimmät viat, niiden perimmäiset syyt ja korjaavat toimenpiteet, joihin käyttäjien tulisi ryhtyä.
| Vika | Perimmäinen syy | Korjaavat toimet |
|---|---|---|
| Soikea poikkileikkaus | Epätasainen langan kireys tai kulunut muotti | Kalibroi jokaisen langan reitin jännitys; mittaa ja vaihda muotti |
| Löysyys ulkokerroksessa | Riittämätön takajännitys ulkovaijereissa | Lisää ulompien langansyöttökelojen jännitystä |
| Halkaisija drift yli kelan | Jännitys muuttuu, kun voittokelan halkaisija pienenee | Käytä jännitystä kompensoivaa maksujärjestelmää |
| Pintanaarmuja | Karkeat kosketuspinnat keulassa tai ohjauspyörässä | Kiillota tai vaihda kosketuspinnat; tarkastaa laakerin kunto |
Automaatio, PLC-ohjaus ja tiedonkeruu nykyaikaisilla linjoilla
Nykyaikaiset kuparilangan kertauspoikkileikkauskoneet eivät saa olla suljetun silmukan laatikoita. Hyvä linja antaa käyttäjälle reaaliaikaisen näkyvyyden kriittisistä parametreista, jotka vaikuttavat poikkileikkaukseen: jännitys lankaa kohti, todellinen asennuspituus, muottipaine ja linjan nopeus. PLC, jossa on selkeä käyttöliittymä, mahdollistaa kunkin tuotteen reseptien tallentamisen ja sen hakemisen sekunneissa.
Tietojen kirjaaminen ei ole vain vianetsintää. Se on hallintatyökalu. Jos kone kirjaa poikkileikkausmittauksen jokaista 10 johtometriä kohden, voit seurata trendejä ja ennustaa, milloin meisti on ajautumassa. Tämä ennakoiva lähestymistapa estää suuren kaapelierän tuhlaamisen.
Järjestelmässä, joka yhdistää useita kiertovaiheita, kuten verkkokaapeli kolminkertainen integroitu kolminkertainen kiertokone , automaatiosta tulee ainoa käytännöllinen tapa pitää kaikki osat synkronoituina. Ilman automaattista jännityksen kompensointia yhden osan muutos vetää koko kaapelin pois kohteesta.
Integroitu kolminkertainen kolminkertainen kierrekone verkkokaapeleille Tämä kone yhdistää yksittäis-, taka- ja parikierteen yhdeksi yksiköksi, mikä varmistaa moniparisten kaapeleiden tarkan nousun. Se soveltuu CAT5/CAT5E/CAT6 verkon ydinjohtimien käsittelyyn. Näytä tuote → Kuinka valita kokoonpano tuotantolinjallesi
Kuparilangan poikkileikkauskoneen valinta on päätös, jonka tulisi perustua tuotteisiin, joita käytät nyt ja tuotteisiin, joita aiot käyttää seuraavan kolmen vuoden aikana. Seuraavassa tarkistuslistassa on yhteenveto tärkeimmistä kysymyksistä, jotka tulee kysyä ennen ostamista.
- Mikä on pienin ja suurin johtimen koko, joka sinun täytyy säikeyttää? Koneen käsittelemien lankojen halkaisijoiden valikoima määrittää, tarvitsetko nippukonetta, jäykkää runkonauhaa vai uloke-yksikiertokonetta.
- Mikä on huonoin tapauksen pituuden sietokyky, jota asiakkaasi odottavat? Autokaapeleille ±5 %:n toleranssi putken pituudessa on yleinen. Datakaapeleiden toleranssi voi olla vieläkin tiukempi.
- Tarvitsetko tiivistämisen samalla linjalla vai onko tiivistys erillinen vaihe? Jos aiot tiivistää, koneeseen on voitava sijoittaa muotti ja säilyttää siihen liittyvä selkäjännitys.
- Mikä on odotettu vaihtotiheys? Jos käytät useita erikokoisia johtimia, kone, jossa on nopeasti vaihdettava suutinpää ja säädettävä pituusjärjestelmä, säästää tunteja joka työvuorossa.
- Millainen myynnin jälkeinen tuki on saatavilla paikallisesti? Vaikeasti huollettava kone on toistuva kustannus. Kysy varaosien saatavuutta ja dokumentoituja huoltotoimenpiteitä.
Huoltotottumukset, jotka pitävät poikkileikkauksen tarkkuuden vakaana
Kone, joka säilyttää toleranssin ensimmäisenä päivänä, ei pidä sitä tuhatta päivää, ellet ylläpidä sitä. Kolmella huoltotavalla on suurin vaikutus poikkileikkauksen laatuun:
- Jousen ja ohjauspyörien päivittäinen puhdistus. Näille pinnoille kerääntyy kuparipölyä ja voiteluaineen jäännösjäämiä ja muodostaa mikronaarmuja. Kymmenen minuutin pyyhintä työvuoroa kohden on halpa vakuutus.
- Kireyden kalibroinnin viikoittainen tarkastus. Kunkin langan reitin kireyden on vastattava viitearvoa. 3–5 %:n jännityspoikkeama voi muuttaa poikkileikkausta näkyvästi.
- Muottipuristimien kuukausittainen tarkastus. Mittaa muotin aukko kalibroidulla tappimittarilla. Jos aukko on kasvanut yli 0,01 mm, suulake on vaihdettava.
Jos haluat ymmärtää paremmin nopeuden, jännityksen ja pituuden vuorovaikutuksen, voit tarkastella suurnopeuksisten kertauskoneiden tekniset ominaisuudet yrityksemme uutisosiossa. Artikkelissa selitetään kuinka nämä parametrit vaikuttavat lopulliseen geometriaan ja annetaan käytännön suosituksia käyttäjille.
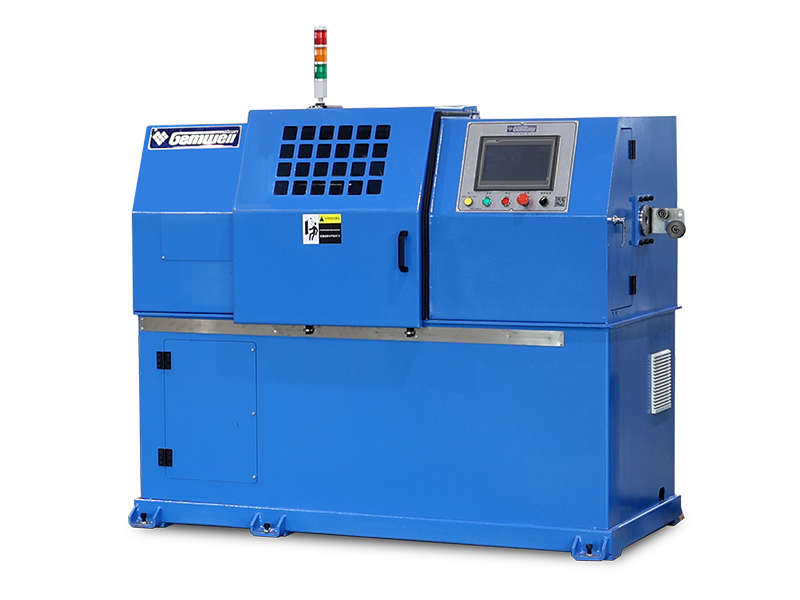
Toinen konetyyppi, joka vähentää huoltotaakkaa, on Kevyt yksiosainen uloke yksittäinen kiertokone ulkoisella hihnapyörällä ja voimanotolla . Tämä muotoilu eliminoi erillisen vetopyörän tarpeen, mikä poistaa suuren jännitysvaihtelun lähteen ja yksinkertaistaa huoltoa.
Kevyt integroitu uloke yksittäinen kierrekone ulkoisella vetokiinnityksellä Tämä kevyt rakenne yhdistää ulokkeen ja ulkoisen kannatin, mikä yksinkertaistaa huoltoa ja vähentää jännityksen vaihtelua. Se soveltuu hyvin yleiskäyttöiseen kaapelituotantoon, joka edellyttää vakaata johtimien geometriaa. Näytä tuote → Usein kysytyt kysymykset
Mikä poikkileikkaustoleranssi kuparikerroskoneen tulisi kestää?
Useimpien yleiskäyttöisten kaapelien ulkohalkaisijan toleranssin tulee olla ±0,05 mm, kun johdin mitataan samasta kohdasta kelaa pitkin. Erittäin hienoille johtimille, kuten 0,2 mm:n säikeille high-flex-kaapeleissa, ±0,03 mm:n toleranssi on realistisempi ja vaatii koneen, jolla on erittäin vakaa jännitys.
Onko lankaparien kiertokone sama kuin säikeen niputuskone?
Ei. Johdinparien kiertokone kiertää kaksi jo muodostettua johdinta yhteen pariksi. Säikeen niputuskone ottaa useita yksittäisiä johtoja ja tekee yhden johtimen. Nämä kaksi konetta ovat kaapelin valmistusprosessin eri vaiheissa.
Miksi tiivistys muuttaa kierretyn johtimen ulkohalkaisijaa?
Tiivistys työntää yksittäiset johdot lähemmäksi toisiaan ja täyttää niiden väliset raot. Tämä pienentää kirjekuoren halkaisijaa samalla kuparin poikkileikkauksella. Esimerkiksi 7-johtiminen johtimella, jonka kuparipinta-ala on 1,5 mm², voi olla halkaisijaltaan 1,68 mm ennen tiivistämistä ja 1,55 mm tiivistyksen jälkeen.
Mikä aiheuttaa soikean poikkileikkauksen pyöreän sijasta karsinnan jälkeen?
Yleisin syy on yksittäisten johtimien epätasainen jännitys. Jos langan kireys vaihtelee puolasta toiseen, jotkut vaijerit ovat korkeammalla kuin toiset. Kaapeli kulkee sitten muovaussuuttimen läpi epäkeskisesti muodostaen soikean muodon. Toinen syy on kulunut muotti, jossa on ei-pyöreä aukko.
Kuinka usein muovaussuuttimet tulisi vaihtaa nauhalla?
Yksittäistä vastausta ei ole, mutta käytännön sääntö on mitata muotin aukko 500 käyttötunnin välein. Jos aukko on kasvanut yli 0,01 mm, vaihda muotti. Ympärivuorokautisessa linjassa tämä voi tarkoittaa 4–8 viikon välein langan kovuudesta ja nopeudesta riippuen.
Miksi kierreväli eroaa saman moniparikaapelin parien välillä?
Erilaisia kierretasoja käytetään tarkoituksella vähentämään parien välistä ylikuulumista. Ethernet-kaapeleissa neljällä parilla on usein neljä eri pituutta. Näitä kaapeleita valmistavan koneen on kyettävä asettamaan jokainen pari itsenäisesti ja pitämään nousu vakaana koko pituuden ajan.
 Aiheeseen liittyvät Tuotteet