E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Mikä on tarkkuuslankapuristuskone?
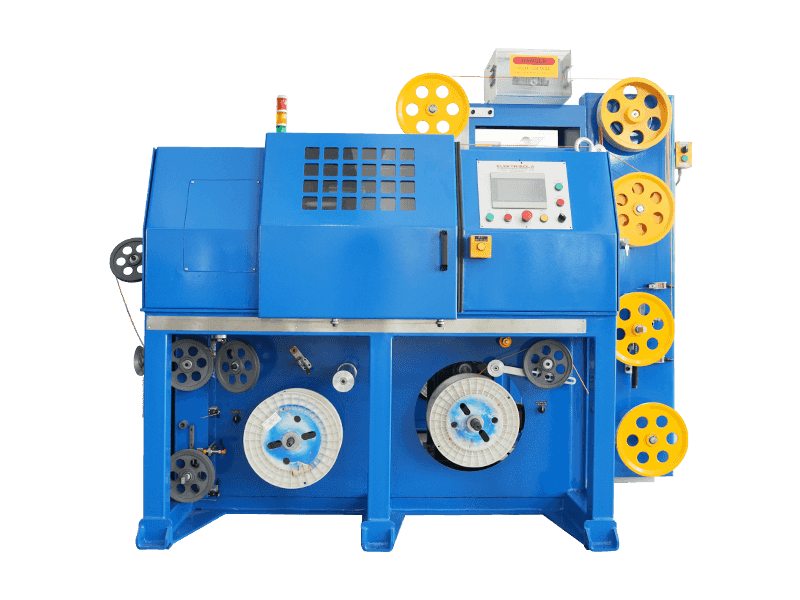
Tarkkuuslangan suulakepuristuskone on tuotantolinja, joka sulattaa polymeerihartsin, syöttää sen tarkasti koneistetun ristipään läpi ja levittää tasaisen eristekerroksen johtimelle kontrolloidulla nopeudella. Kone pitää sisällään ulkohalkaisijan toleranssin ±0,01 mm hienolle langalle pitää eristyksen samankeskisyyden yläpuolella 95 % , ja kulkee jatkuvasti nopeuksilla alkaen 30-400 metriä minuutissa riippuen kaapelin koosta.
Kolme muuttujaa, jotka määrittävät lopullisen tarkkuuden, ovat ruuvin geometria, ristipään kohdistus ja suljetun silmukan halkaisijan palautejärjestelmä. Jos jokin näistä ajautuu, eristeen paksuus muuttuu, kapasitanssi siirtyy ja kaapeli ei täytä sähkövaatimuksia.
Tarkkuusekstruusio on tärkeintä datakaapeleissa, autojohdoissa ja suurtaajuisissa RF-kaapeleissa. Teollisessa Ethernet-kaapelissa eristeen paksuuden vaihtelu vain 0,02 mm voi muuttaa ominaisimpedanssia 2-3 Ω , työntämällä kaapelin yleisesti vaaditun 100±15 Ω alueen ulkopuolelle. Tästä syystä tarkkuuslankapuristuskoneesta ei voida neuvotella, kun tuotat korkean suorituskyvyn digitaalisia tai signaalikaapeleita.
Työprosessi kuudessa vaiheessa
Suulakepuristuslinjan toiminnan ymmärtäminen auttaa sinua diagnosoimaan ongelmat ja valitsemaan oikean koneen kokoonpanon. Tässä on sarja, joka ohjaa tulosteen laatua.
- Johtimen esilämmitys - Kupari- tai alumiinijohdin on esilämmitetty 60-90 °C ennen kuin astut ristipäähän. Tämä varmistaa, että sulanut polymeeri virtaa metallin ympärillä ilman lämpöshokkia ja samalla poistaa pinnan kosteutta ja epäpuhtauksia.
- Ruuvipehmitys - Polymeeripelletit tulevat tynnyriin ja sulavat pyörivän ruuvin avulla. Tarkkuuseristysekstruuderissa käytetään tyypillisesti ruuvia, jonka pituus-halkaisijasuhde on 25:1 - 28:1 ja puristussuhde lähellä 3:1 . Hienolangalla ruuvin halkaisija on yleensä 25-45 mm ; raskaalle virtajohdolle se voi ulottua 90 mm .
- Crosshead virtauksen jakautuminen - Sula polymeeri liikkuu ristipään läpi, joka halkaisee ja ohjaa sulan johtimen ympärille. Keskitysmekanismi tässä ohjaa samankeskisyyttä. Hyvissä tarkkuuskoneissa käytetään keskitysjärjestelmää, joka on toistettavissa sisällä 0,01 mm .
- Ekstruusio suuttimen läpi - Suulake ja kärki määrittävät sisä- ja ulkohalkaisijat. Niiden välinen rako määrittää eristeen seinämän paksuuden. a 0,5 mm valmis ulkohalkaisija, tämä rako asetetaan usein arvoon 0,02-0,04 mm .
- Tyhjiömitoitus ja ensimmäinen jäähdytys - Kiinteää eristystä varten tyhjiöliima tai jäähdytyskaukalo vakauttaa välittömästi ulkohalkaisijan. Tällä on merkitystä ohutseinäisille kaapeleille, joissa polymeeri voi turvota tai romahtaa ennen kovettumista.
- Halkaisijan mittaus ja suljetun silmukan ohjaus - Lasermittari lukee pursotettua kaapelia jatkuvasti. Ohjain säätää ruuvin nopeutta tai vastaanottonopeutta pitääkseen kohteen ulkohalkaisijan. Erittäin tarkka järjestelmä päivittää ohjaussignaalinsa joka kerta 10-20 millisekuntia .
Spesifikaatioiden vertailuarvot, jotka määrittävät tarkkuuden
Jos vertaat useiden toimittajien koneita, käytä seuraavaa viitetaulukkoa lähtötilanteena. Nämä ovat käytännöllisiä lukuja, joita nähdään johtojen ja kaapeleiden eristävillä tuotantolinjoilla.
| Koneen tyyppi | Käsittelylämpötila | Ruuvi L/D | Halkaisijan säätö | Tyypillinen linjanopeus | Wire Range |
|---|---|---|---|---|---|
| PVC/PE/PP/PU kiinteä | 150 - 220 °C | 25:1 | ±0,02 mm | 30-80 m/min raskas, 150-300 m/min hieno | 0,3-15 mm |
| LSZH/XLPE/TPE/TPU | 160 - 240 °C | 26:1 | ±0,02 mm | 30-100 m/min | 0,5-20 mm |
| FEP/PFA korkea lämpötila | 340 - 420 °C | 28:1 | ±0,03 mm | 10-50 m/min | 0,2-12 mm |
| Vaahdotettu PE/PP/PU | 140 - 220 °C | 27:1 | ±0,03 mm | 50-200 m/min | 0,4-10 mm |
Hienolle langalle alle 1 mm valmis halkaisija, toleranssin on oltava tiukempi, noin ±0,01-0,015 mm . Syynä on se, että tällaisen langan eristeen seinämän paksuus on usein vain 0,1-0,2 mm ; 0,01 mm:n poikkeama on lähes yhtä suuri 7 % vaihtelua 0,15 mm seinällä. Se riittää muuttamaan kapasitanssia ja tasapainottamaan kierretyn parin.
Tarkkuusekstruusiokoneet materiaalityypin mukaan
Erilaiset polymeeriperheet asettavat erilaisia vaatimuksia suulakepuristimelle. Näin koneen tekniset tiedot muuttuvat kunkin materiaaliluokan mukaan.
PVC/PE/PP/PU kiinteät eristyspuristimet
PVC, PE, PP ja PU muodostavat useimpien tavallisten lankaeristysten selkärangan. Sulamislämpötila on välissä 150 °C ja 220 °C . Avain tarkkuuteen näillä materiaaleilla on tasainen sulapaine ilman pulsaatiota. Tämän luokan tarkkuusekstruuderissa käytetään ruuvipuristussuhdetta 2,5-3,0 ja mittausvyöhyke, joka pitää tehon vakiona.
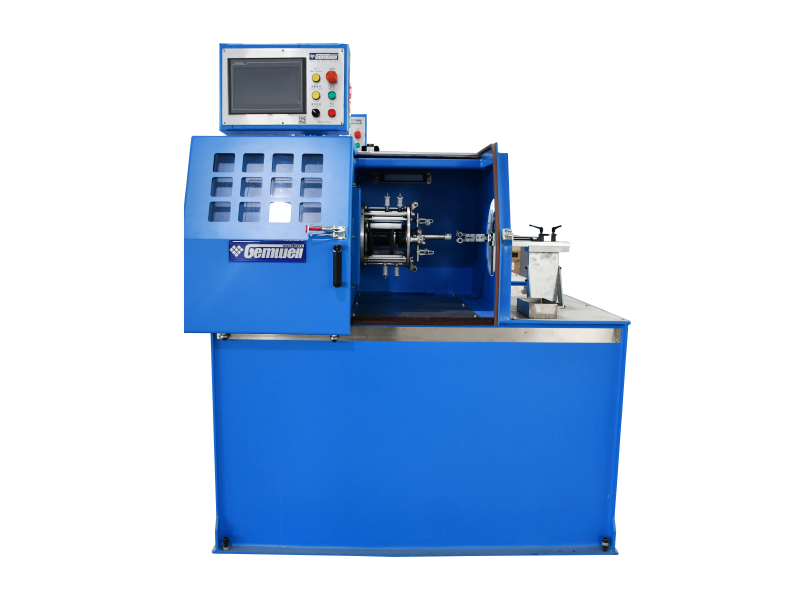
 Ydinlankaeristeen ekstruusiolinja PVC-, PE-, PP- ja PU-materiaaleille Tämä ekstruusiolinja on suunniteltu tavallisille lankaeristysmateriaaleille, kuten PVC, PE, PP ja PU. Se toimii sulamislämpötiloissa 150 °C - 220 °C ruuvipuristussuhteella 2,5-3,0, mikä varmistaa tasaisen lähdön elektroniikka- ja signaalilangan sydämen eristykseen. Näytä tuote →
LSZH/XLPE/TPE/TPU eristyspuristimet
Nämä materiaalit tarjoavat vähäsavuisia nollahalogeenisia, silloitettuja tai erittäin elastisia ominaisuuksia. Käsittelyalue on 160 - 240 °C . XLPE tarvitsee alavirran silloitusta, joten ekstruuderi käsittelee puolikiteistä sulaa. LSZH-yhdisteet ovat hankaavia ja kiihdyttävät ruuvien kulumista, elleivät ruuvi ja piippu ole karkaistu edellä 55-60 HRC .
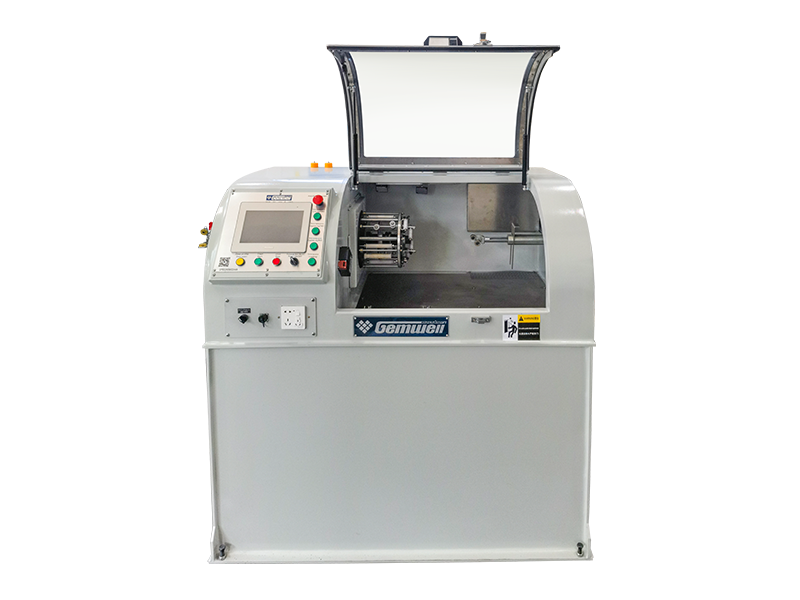
Eristysekstruusiolinja LSZH-, XLPE-, TPE- ja TPU-yhdisteille Tämä linja käsittelee hankaavia tai silloittavia materiaaleja, kuten LSZH, XLPE, TPE ja TPU. Siinä on karkaistut ruuvit ja tynnyrit, joiden kovuus on yli 55-60 HRC, jotka kestävät kulumista ja ylläpitävät vakaan sulapaineen hajoamisen ja pintavirheiden estämiseksi. Näytä tuote → FEP/PFA korkean lämpötilan eristyspuristimet
FEP ja PFA sulavat klo 340 - 420 °C . Tämä lämpötila vaatii korroosionkestävän tynnyrin ja ruuvin, jotka on usein niklattu tai zirkoniumoksidipinnoitettu. Nämä materiaalit vapauttavat myös fluorivetykaasua sulamislämpötilassa, joten linjassa on oltava pakojärjestelmä ja haponkestävät suulakkeet. Tynnyrialueen lämpötilatoleranssin on pysyttävä sisällä ±2°C polymeerin hajoamisen välttämiseksi.
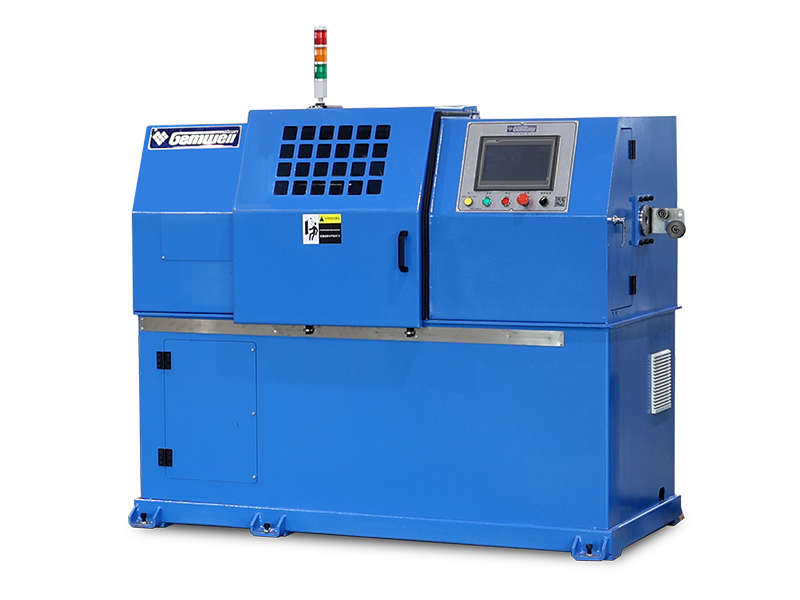
Korkean lämpötilan eristysekstruusiolinja FEP:lle, PFA:lle, ETFE:lle, PEEK:lle ja PA:lle Tämä ekstruusiolinja prosessoi korkean suorituskyvyn polymeerejä, kuten FEP ja PFA, jopa 420 °C:n lämpötiloissa. Se käyttää korroosionkestäviä komponentteja, kuten GH113 tai Hastelloy C276, kestämään aggressiivisia sulatteita, mikä varmistaa tarkan lämpötilan säädön ±1-2 °C:n sisällä tasaisen eristyksen laadun varmistamiseksi. Näytä tuote → Vaahdotetut PE/PP/PU-ekstruuderit
Vaahtoeristystä käytetään koaksiaali- ja RF-kaapeleissa dielektrisyysvakion alentamiseksi. Prosessi ruiskuttaa kemiallista vaahdotusainetta sulatteeseen. Kaasun ruiskutusnopeuden ja sulamislämpötilan tarkkuussäätö päättää kennokokojakauman. Vaahtoavan suulakepuristimen tulee pitää sulapaine vakaana sisällä ±1 bar , koska pienet painemuutokset muuttavat suoraan vaahdon tiheyttä.
Hankintojen riskit ja niiden välttäminen
Tarkkuusekstruusiolaitteet ovat pitkän aikavälin investointi. Tässä on yleisimmät ostajien kohtaamat riskit ja niitä ehkäisevät käytännön tarkastukset.
- Muottipään kohdistusta ei taata - Jos ristipään keskiöintiä ei voida asettaa toistuvasti, eristys on epäkesko. Pyydä toimittajalta samankeskisyystestiraportti tietystä ristipäämallista. Hyvän ristipään tulisi säilyttää samankeskisyys sisällä 0,02 mm uudelleenkeskityksen jälkeen.
- Ruuvi kuluu odotettua nopeammin - Kuluminen lisää ruuvien välistä välystä, mikä vähentää tulostuksen tasaisuutta. Monet toimittajat lainaavat 5-8 vuotta käyttöikä, mutta hankaavilla LSZH- tai kiilletäytteisillä yhdisteillä, jotka voivat pudota 2-3 vuotta .
- Lämmitysnauhat hajoavat nopeasti - Lämpötilan säätö riippuu lämmitysnauhan laadusta. Jos nauhat ylikuumenevat tai oikosulkevat, vyöhykkeen lämpötilan vaihtelu kasvaa ja eristys muuttuu hajanaiseksi. Hyvissä koneissa käytetään ruostumattomasta teräksestä valmistettuja lämmitysnauhoja tai vastaavia.
- Jäähdytysteho on liian lyhyt suurnopeuslinjoille - Klo 200 m/min , jäähdytyskaukalon on poistettava enemmän lämpöä. Jos kouru on liian lyhyt, kaapeli poistuu ennen kuin sen halkaisija vakiintuu. Kysy jäähdytyskaukalon pituutta suhteessa linjasi enimmäisnopeuteen.
- Toimittaja ei tarjoa prosessikoulutusta - Ilman käyttökoulutusta ja reseptejä tuotantotiimisi viettää ylimääräisiä kuukausia yrityksen ja erehdyksen avulla oppimiseen. Valitse toimittaja, joka voi kouluttaa henkilöstöäsi koko linjan, ei vain perusohjauksen, käyttöön.
Huoltokäytännöt, jotka pitävät tarkkuuden
Tarkkuus ei ole vain konesuunnittelua; se riippuu johdonmukaisesta ennaltaehkäisevästä huollosta. Suojaa sijoituksesi noudattamalla alla olevaa aikataulua.
| Taajuus | Toiminta | Miksi sillä on merkitystä |
|---|---|---|
| Vaihteen vaihto | Puhdista ristipää ja tarkista, onko suulakkeessa polymeerijäämiä | Palanut polymeerijäännös aiheuttaa pintavirheitä ja mittavaihteluita |
| viikoittain | Tarkista, ettei ruuvissa ole saostumia; tarkista lämmitysalueen virranotto | Likainen ruuvi muuttaa sulapaineen vakautta aiheuttaen pulssihalkaisijan vaihtelun |
| Kuukausittain | Kalibroi lasermittari ja varmista keskitys testilangalla | Tärinän ja kulumisen siirtoanturin kohdistus, joka antaa epätarkan halkaisijapalautteen |
| Neljännesvuosittain | Vaihda vaihteistoöljy; tarkasta ruuvin ja piipun välinen säteittäinen välys | Käytä pidemmälle 0,05 mm aiheuttaa epäjohdonmukaisen tehon ja piippuvaurion |
| Vuosittain | Sertifioi uudelleen koko linja, mukaan lukien irrotusakseli ja vastaanottojännitys | Kannen luistaminen on piilotettu syy ulottuvuuden ajautumiseen |
Noudata oikeita toimintaohjeita ja suulakepuristuskoneen käyttö-, huolto- ja korjaussisältö saadaksesi kaiken irti linjastasi. Ennaltaehkäisevää hoitoa saavan koneen toleranssivaatimukset säilyvät 10-15 vuotta . Katso myös prosessin virityksen parhaat käytännöt kuinka käyttää ekstruudereita oikein .
Usein kysyttyjä kysymyksiä tarkkuuslankapuristuskoneista
Mikä on tarkkuuslangan ekstruusiokoneen tyypillinen eristeen halkaisijan toleranssi?
Kaapeleiden halkaisijat alle 2 mm , ulkohalkaisijan toleranssi on kohdassa ±0,015-0,02 mm . varten 2-10 mm kaapelit, toleranssi levenee ±0,03-0,05 mm . Jotkut huippuluokan koneet väittävät ±0,01 mm hienolle langalle, mutta se vaatii vakaat ympäristöolosuhteet ja luotettavan suljetun silmukan halkaisijan ohjausjärjestelmän.
Mikä on pienin langan halkaisija, jonka tarkkuusekstruusiokone voi tuottaa?
Pienin valmis halkaisija riippuu ristipäästä ja muotisarjasta. Hienolle langalle suunniteltu tarkkuuskone voi tuottaa niinkin pieniä ulkohalkaisijoita kuin 0,15-0,3 mm . Mene alle 0,15 mm , tarvitset mikroekstruuderin, jonka ruuvin halkaisija on 12-16 mm .
Voiko yksi tarkkuusekstruusiokone käsitellä useita materiaaleja?
Se voi, mutta rajoituksin. PVC ja PE voivat jakaa yhden ruuvin. FEP/PFA vaatii korroosionkestävän piipun ja erilaisen ruuvin. LSZH ja XLPE istuvat keskellä. Monet toimittajat tarjoavat vaihdettavia ruuvisarjoja, mutta täydellinen vaihto vaatii usein 4-8 tuntia mukaan lukien lämmitys, tyhjennys ja muotin vaihto.
Miten eristyksen epäkeskisyys vaikuttaa kaapelin suorituskykyyn?
Keskimmäinen eristys muuttaa kapasitanssin jakautumista kaapelin poikkileikkaukselle. Datakaapelissa tämä lisää ylikuulumista ja heikentää signaalin siirtoa. Virtakaapelin epäkeskisyys vähentää läpilyöntijännitteen kykyä. Käytännön hyväksymisraja teollisille tarkkuusekstruudereille on epäkeskisyys alle 5 % , mikä tarkoittaa, että seinän ohuen ja paksun sivun välinen ero on alle 5 % nimellispaksuudesta.
Mikä on tarkkuuslangan ekstruusiolinjan tyypillinen toimitusaika?
Konfiguraatiosta ja toimittajan tuotantokuormasta riippuen voidaan toimittaa yksiosainen ekstruuderilinja 45-60 päivää . Mukautetut linjat erikoistuneella ristipäällä voivat kestää 90-120 days . Vahvista toimitusaika ennen ostotilauksen tekemistä, jotta voit suunnitella tuotannon ylösajoa.
Kuinka kauan tarkkuuslankapuristuskone kestää?
Mekaaninen runko kestää 20-30 vuotta . Ruuvi ja piippu ovat kuluvia osia ja tyypillisesti kestävät 5-8 vuotta hankaavilla materiaaleilla tai 10-12 years hankaamattomilla, kuten PVC:llä. Lämmitysnauhat ja anturijärjestelmät on yleensä vaihdettava joka kerta 3-5 vuotta .
Bottom Line
Johdineristyksen tarkkuus riippuu suoraan koneen ruuvirakenteesta, ristipään keskitystarkkuudesta ja suljetun silmukan ohjauksesta. Materiaalityyppiäsi ja halkaisijaasi vastaavan koneen valitseminen ja sen jälkeen tiukan aikataulun mukainen ylläpito takaa investoinnin pitkän aikavälin tuoton.
Jos valmistat autojen datakaapeleita, teollisuuden Ethernet-kaapeleita, verkkokaapeleita tai suurtaajuisia signaalikaapeleita, tarkkuuslankojen puristuskone on tuotteesi laadun perusta. Etsi toimittaja, joka voi dokumentoida toleranssien vertailuarvot, tarjota prosessireseptejä ja toimittaa varaosia johdonmukaisesti. Harkinnan arvoinen toimittaja, joka näyttää kovia lukuja samankeskisyyden ja halkaisijan ohjauksesta.
 Aiheeseen liittyvät Tuotteet