 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



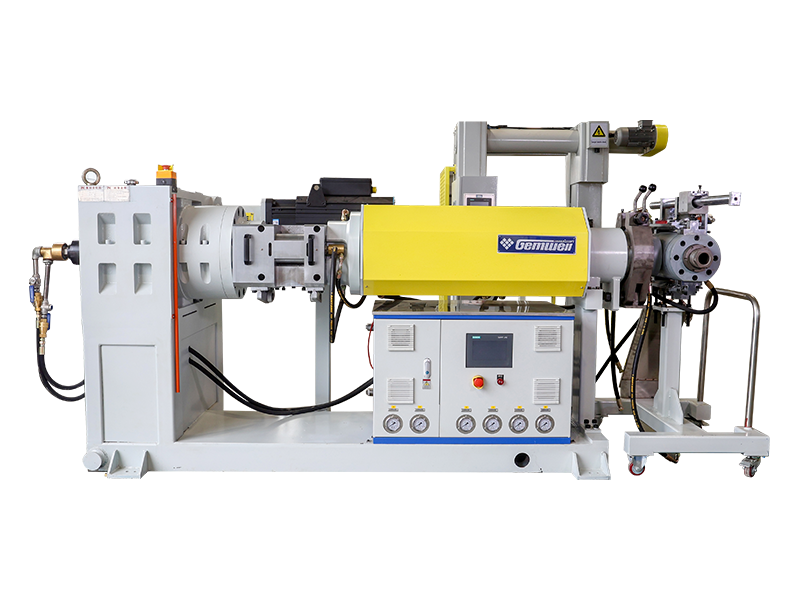
Jos hankit tai määrität a laajamittainen lankapuristuskone , lyhyt vastaus on tämä: lähtökapasiteetti, suuttimen tarkkuus, ruuvin geometria ja jäähdytyslinjan pituus ovat neljä muuttujaa, jotka erottavat 18 kuukaudessa itsensä maksavan koneen vajaakäytöstä. Suuria tuotantomääriä varten rakennetun lanka- ja kaapeliekstruuderin on säilytettävä tiukat seinämän paksuustoleranssit – tyypillisesti ±0,05 mm tai enemmän – monivuoroisilla ajoilla samalla kun romumäärät pidetään alle 1 %:ssa. Kaikki muu – merkki, väri, kaapin viimeistely – on toissijaista. Alla olevissa osioissa on eritelty valinnan, toiminnan ja optimoinnin kaikki ulottuvuudet, jotta ostotiimilläsi on tekninen perustelu kysyä oikeat kysymykset.
Mikä on suurikokoinen lankapuristuskone?
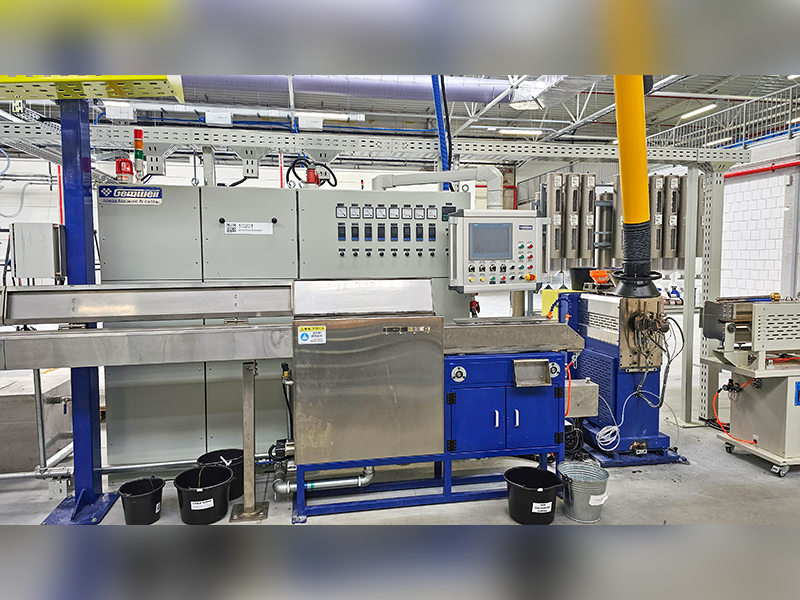
Laajamittainen lankapuristuskone on jatkuvakäsittelylinja, joka pakottaa sulan kestomuovin tai kertamuovin yhdisteen ristipään läpi pinnoittaen liikkuvan johtimen – kuparia, alumiinia tai optista kuitua – eristävällä tai vaippakerroksella. Toisin kuin laboratorioissa käytetyt pienet pöytäyksiköt, teollisuuslaatuiset lanka- ja kaapeliekstruuderijärjestelmät on suunniteltu toimimaan linjanopeuksilla 100 m/min – 2500 m/min ohuen emalieristyksen saavuttamiseksi, samalla kun ne säilyttävät yhdenmukaiset sähkötason dielektriset ominaisuudet kilometrien teholla.
Kone itsessään on tiiviisti integroitu tuotantolinja eikä yksittäinen laite. Se koostuu maksutelineestä, esilämmitys- tai hehkutusasemasta, suulakepuristimen tynnyri-ruuvikokoonpanosta, ristipääsuulakkeesta, kipinätesti- tai kapasitanssimonitorista, jäähdytyskaukalosta, tela- tai vetoakselin otosta ja kelaus- tai rullausasemasta. Jokainen osajärjestelmä on sovitettava yhteen läpäisykapasiteetilla tai pullonkaulasta tulee koko linjan katto.
Koneiden ydinkategoriat ja tehoalueet
Ei jokaista lanka- ja kaapeliekstruuderi toimii samassa mittakaavassa. Segmentoinnin ymmärtäminen auttaa ostajia sovittamaan koneluokan tuotantomäärään ennen kuin keskustelet toimittajien kanssa.
| Koneluokka | Ruuvin halkaisija (mm) | Tyypillinen teho (kg/tunti) | Kohdesovellus | Noin Linjan nopeus (m/min) |
|---|---|---|---|---|
| Mikro / tarkkuus | 20-45 | 5–60 | Lääkintäjohto, magneettijohto, datakaapelit | 200–2500 |
| Keskikokoinen teollinen | 45–90 | 60-300 | Rakennusjohto, autojen johtosarja, ohjauskaapeli | 50-400 |
| Suurikokoinen / raskas | 90-150 | 300–1 200 | Virtakaapelit, merenalaiset kaapelit, HV/EHV-vaippa | 5–80 |
| Tandem / kolmikerroksinen | Useita tynnyreitä | 400–2000 | XLPE-eristetty MV/HV-kaapeli, koekstruusiovaippa | 3–30 |
"Keskiteollisen" ja "suuren mittakaavan" välinen raja on yleisesti hyväksytty teollisuudessa noin 90 mm:n ruuvin halkaisijalla yksiruuvikoneissa, koska tämän kynnyksen yläpuolella moottorin käyttöpaketti, vaihteiston vääntömomentit ja tynnyrin lämmityskapasiteetti hyppäävät kaikki eri suunnitteluluokkaan. Monet kiinalaiset valmistajat, eurooppalaiset OEM-valmistajat, kuten Rosendahl Nextrom, ja amerikkalaiset rakentajat, kuten Davis-Standard, määrittelevät laajan lanka- ja kaapeliekstruuderivalikoimansa alkaen tästä halkaisijasta.
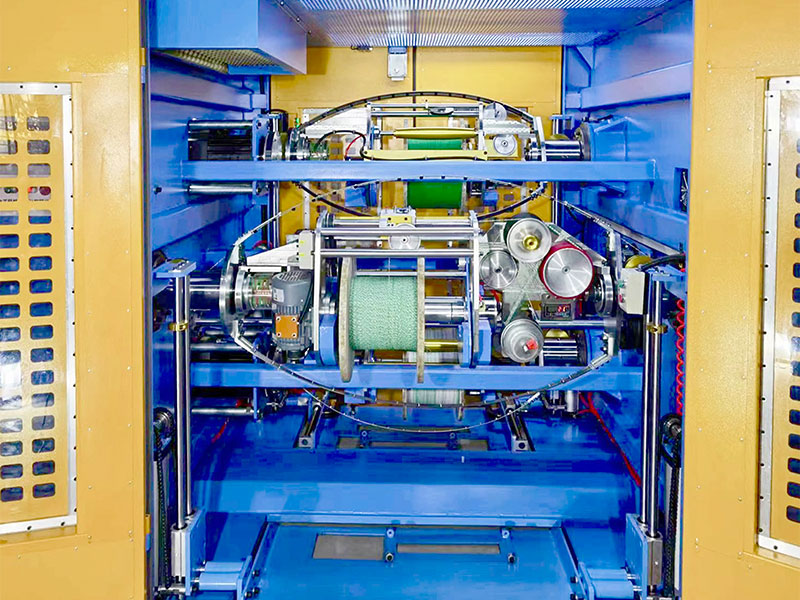
Ruuvisuunnittelu: Läpäisytehon ja sulan laadun moottori
Suulakepuristusruuvi on minkä tahansa suuren mittakaavan lankapuristuskoneen sydän. Sen geometria – puristussuhde, L/D-suhde ja lentoprofiili – määräävät sulan lämpötilan tasaisuuden, ulostulon vakauden ja yhdisteen hajoamisriskin. Näiden parametrien vääristäminen on yleisin syy eristysonteloihin, pintavirheisiin ja epäkeskisiin pinnoitteisiin.
L/D-suhde
Pituuden ja halkaisijan suhde (L/D) määrittää, kuinka paljon aikaa polymeeri viettää tynnyrissä plastisoituessaan ja homogenisoituessaan ennen kuin se saavuttaa suulakkeen. Lanka- ja kaapeliseoksille alan standardivalikoima on 20:1 - 30:1 . PVC-eristyslinjat kulkevat usein suhteessa 20:1–24:1, koska PVC on lämpöherkkä – pidempi viipymäaika vaarantaa hajoamisen. XLPE- ja HDPE-linjat voivat käyttää suhdetta 24:1 - 30:1 varmistaakseen täydellisen silloitetun käynnistimen hajoamisen. Jotkin erikoiset halogeenittomat palonestoaineet (HFFR) vaativat nyt L/D-suhteen jopa 35:1 johtuen niiden korkeista täyteainekuormituksista (ATH tai MDH 60–65 painoprosenttia), mikä vaatii enemmän leikkaustyötä tasaisen sulan saavuttamiseksi.
Puristussuhde
Puristussuhde on syöttövyöhykkeen kanavan syvyyden ja mittausalueen kanavan syvyyden suhde. Lanka- ja kaapeliekstruuderi, joka käsittelee täyttämätöntä polyeteeniä, käyttää tyypillisesti puristussuhdetta 3,0:1 - 3,5:1. Täytetyt yhdisteet, joiden ATH-kuormitus on yli 55 %, vaativat pienempiä puristussuhteita – tyypillisesti 2,2:1–2,8:1 – ruuvin ylikuormituksen ja liiallisen leikkauskuumenemisen estämiseksi, mikä aktivoi ennenaikaisesti silloitusaineita tai heikentäisi palonestoaineita.
Este- ja sekoitusosat
Suuren mittakaavan lankapuristuskoneiden nykyaikaiset korkeatehoiset ruuvit sisältävät usein siirtymävyöhykkeellä esteitä sulatusaltaan erottamiseksi sulamattomista kiintoaineista, mikä parantaa sulatteen homogeenisuutta nostamatta sulan lämpötilaa. Jäljempänä oleva jakelusekoitusosa, kuten Maddock- tai Egan-sekoitin, homogenisoi edelleen väriaineita ja stabilointiainepakkauksia. Sulkuruuvin ja Maddock-sekoittimen yhdistelmä on osoittanut ruuvivalmistajien, kuten Xaloy ja Reiloy, julkaisemissa tapaustutkimuksissa vähentävän sulan lämpötilan vaihtelua ±8 °C:sta ±2 °C:seen, mikä tarkoittaa suoraan valmiin kaapelin kapasitanssin ja eristysresistanssin tiukempia arvoja.
Alan vertailukohta: 120 mm:n ruuvi, jossa on 28:1 L/D ja estegeometrian käsittely XLPE-yhdiste nopeudella 150 rpm, tuottaa tyypillisesti 800-950 kg/h ulostulo sulatuslämpötilan vaihtelulla alle ±3 °C muotin päällä.
Crosshead Die -tekniikka ja samankeskisyyden ohjaus
Ristipää on paikka, jossa sulanut seos kohtaa liikkuvan johtimen ja muotoillaan tarkaksi lieriömäiseksi pinnoitteeksi. Suuressa mittakaavassa lankapuristuskoneessa suutinrakenne ohjaa suoraan epäkeskisyyttä – eristetyn langan ensisijaista laatumittaria. Huono samankeskisyys hukkaa materiaalia, aiheuttaa dielektrisiä vikoja ja laukaisee asiakkaiden palautukset.
Painetyyppi vs. putkityyppinen suutin
Painetyyppinen (kutsutaan myös "täyttösuulakkeeksi") muodostaa sulapaineen kärjen taakse, joten seos kiinnittyy tiukasti johtimeen ylipaineessa. Sitä käytetään rakennuslangassa, kytkentälangassa ja useimmissa PVC-sovelluksissa. Putkityyppinen suulake muodostaa polymeeriputken, joka vedetään johtimeen jännityksen alaisena – suositeltavasti PTFE-, ETFE- ja joissakin XLPE-sovelluksissa, joissa sidoslujuus on tarkoituksella minimoitu kuorinnan mahdollistamiseksi.
Die Rungon materiaalin ja lämpötilan tasaisuus
Suurikokoiset ristipäärungot työstetään tyypillisesti työkaluteräksestä (H13 tai P20) kromi- tai titaaninitridi (TiN) -pinnoitteella virtauspinnoilla, jotta ne kestävät täyteaineista aiheutuvaa hankausta. Tasainen lämpötila muotin rungossa on välttämätöntä: 5 °C:n ero 150 mm:n muotin rungon ylä- ja alaosan välillä voi tuottaa 0,08 mm:n epäkeskisyyden 6 mm²:n rakennuslangalla, mikä on useimpien kansainvälisten standardien ulkopuolella. Johtavat valmistajat upottavat nyt useita riippumattomia vastuslämmittimiä ja termopareja muotin runkoon, suljetun silmukan PID-säädöllä jokaisella vyöhykkeellä.
Automaattiset keskitysjärjestelmät
Korkean tuotannon lanka- ja kaapeliekstruuderilinjat integroivat yhä useammin automaattisen samankeskisyyden säädön. Ultraääni- tai röntgensäteen seinämän paksuusmonitori, joka on sijoitettu välittömästi muotin jälkeen, lähettää reaaliaikaiset paksuustiedot servo-ohjattavaan meistinsäätöjärjestelmään, joka siirtää kärjen asentoa 0,001 mm:n resoluutiolla. Sikora AG:n ja Zumbach Electronicin kaltaisten toimittajien automaattiset keskitysjärjestelmät voivat vähentää epäkeskisyyttä manuaalisesti säädetystä 8–12 %:sta 2–4 %:iin, mikä merkitsee mitattavissa olevia yhdistesäästöjä 50 000 km:n vuosinopeudella.
Monikerroksiset koekstruusiopäät
Keski- ja suurjännitekaapeleissa, jotka vaativat puolijohteen sisäsuojan, XLPE-eristyksen ja puolijohdeulkon suojan yhdellä kierrolla, käytetään kolminkertaista koekstruusioristipäätä. Näissä päissä on kolme erillistä sulavirtauskanavaa, jotka sulautuvat yhteen suulakerunkoon ja levittävät kaikki kolme kerrosta samanaikaisesti. Tämä lähestymistapa – jota joskus kutsutaan "kuivakovetukseksi" tai "CCV:ksi" (jatkuva vulkanointi) yhdistettynä korkean lämpötilan kovetusputkeen - eliminoi kerrosten välisen kontaminaatioriskin ja ylläpitää IEC 60840:n vaatimat puhtaustasot yli 30 kV:n kaapeleille.
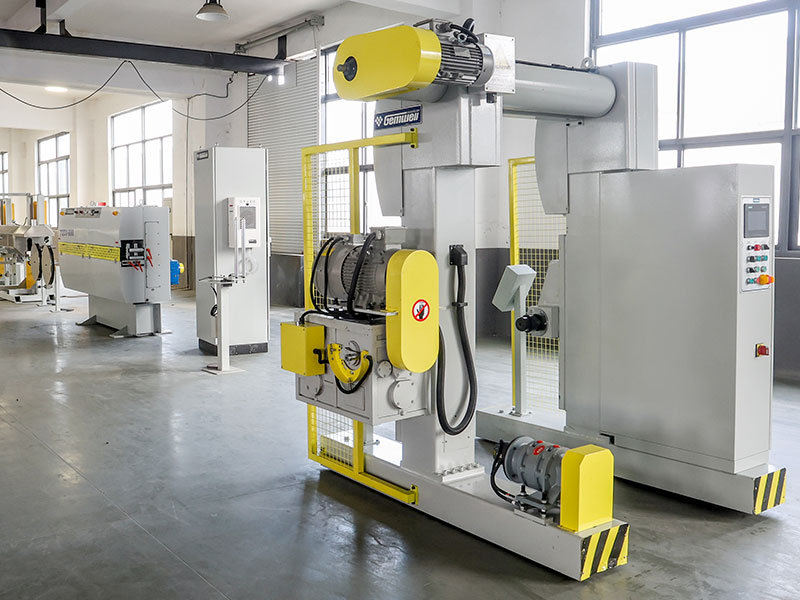
Jäähdytyslinjan suunnittelu: Miksi pituus määrää nopeuden
Muotin jälkeen kuumaeristetty lanka on jäähdytettävä sulamislämpötilasta (tyypillisesti 180-230 °C PE-yhdisteille, 170–200 °C PVC:lle) alle 60 °C:een ennen kuin se koskettaa vetoketjua tai telaketjua, jotta vältetään muodonmuutos vetojännityksen aikana. Jäähdytyskaukalon pituus on siksi ensisijainen määrittäjä suurimmalle saavutettavalle linjanopeudelle missä tahansa suuressa mittakaavassa lankapuristuskoneessa.
Vesikaukalon mitoitussääntö
Lankateollisuudessa käytetty yksinkertaistettu suunnittelusääntö: jäähdytysaukon pituuden (metreinä) jaettuna linjan nopeudella (m/min) on oltava riittävä alentamaan eristeen pinnan lämpötila alle 60°C. 2,5 mm²:n PVC-rakennuslangalle, jonka nopeus on 200 m/min, tarvitaan tyypillisesti 30 metrin kouru, jossa on 18–22 °C:n sisääntulovesi. 50 mm²:n XLPE-virtakaapelille nopeudella 40 m/min on yleinen 60 metrin kouru porrastetuilla veden lämpötilavyöhykkeillä. Nykyaikaiset suurtuotantolinjat asentavat kourut 6–10 metrin osiin, mikä mahdollistaa vaiheittaisen jäähdytyksen ja mahdollisuuden vaihdella aktiivisten osien määrää tuotekohtaisesti.
Suihke vs. upotusjäähdytys
Upotussäiliöt ovat vakiona yli 4 mm²:n kaapeleissa. Nopeat tarkkuuslankalinjat ohutta eristystä varten (AWG 28 ja hienommat) käyttävät usein ilmajäähdytteisen kipinätestin ensimmäistä vyöhykettä ja sen jälkeen vesisuihkulaatikkoa, koska täydellinen upotus yli 1 000 m/min nopeuksilla luo turbulenssia, joka voi saada langan värähtelemään ja koskettamaan seiniä. Laminaarivirtaussuuttimilla varustetut suihkelaatikot hallitsevat tätä ongelmaa, mutta silti riittävän lämmönpoiston.
Jäähdytysvesijärjestelmät
Laajamittainen lanka- ja kaapeliekstruuderilinjat autojen johtosarjan langoille, jotka kulkevat nopeudella 600–800 m/min, liitetään tyypillisesti keskitettyyn jäähdytysvesijärjestelmään, joka toimittaa 8–12 °C vettä. Veden tulolämpötila vaikuttaa suoraan kaukalon vähimmäispituuteen. Siirtyminen 22°C:n vesijohtovedestä 10°C:seen jäähdytettyyn veteen voi lyhentää vaadittua kaukalon pituutta 25–35 % samalla tuotteella ja nopeudella, mikä säästää merkittävästi lattiatilaa suurivolyymeissä kasveissa.
Veden kierrätys ja laatu
Jäähdytysvesi lankapuristuslinjalla kerää yhdistejäännöksiä, irrotusaineita ja mikrobikasvustoa. Nykyaikaiset suuret linjat sisältävät suljetun kierron kierrätyksen keskusjäähdyttimellä, suodatuksen 50 mikroniin ja UV-steriloinnin. Korkeajännitekaapelilinjojen vedenjohtavuus on säädettävä alle 50 µS/cm, jotta estetään galvaaninen korroosio kourun läpi kulkevissa kuparijohtimissa. Veden laadun hallintaa laiminlyövät laitokset havaitsevat usein johtimen pinnan hapettumista, mikä aiheuttaa tarttumisongelmia eristeen ja johtimen rajapinnassa.
Käyttöjärjestelmät, vääntömomentti ja energiatehokkuus
Laajamittaisen langanpuristuskoneen käyttöjärjestelmän – moottorin, vaihteiston ja taajuusmuuttajan (VFD) – on toimitettava vakaa vääntömomentti koko nopeusalueella, jotta vältetään jännitys ja metsästys, jotka ilmenevät valmiin langan halkaisijan vaihteluna. Kuluneen vuosikymmenen aikana vaihtovirtavektorikäytöt ja kestomagneettiset (PM) suorakäyttöiset järjestelmät ovat merkittävästi syrjäyttäneet vanhemmat DC-tyristorikäytöt uusissa asennuksissa.
AC Vector Drive kierrevaihteisto
Yleisimmin käytetty kokoonpano keskisuurilla ja suurilla lanka- ja kaapeliekstruuderilinjoilla. AC-moottori (yleensä IE3 tai IE4 hyötysuhde) on kytketty karkaistuun kierre- tai kierrekartiovaihteistoon. Nopeudensäätötarkkuus on tyypillisesti ±0,05 % hyvällä vektorikäytöllä, mikä riittää useimpiin rakennusjohto- ja virtakaapelisovelluksiin. Moottorikoot vaihtelevat 75 kW:sta 90 mm:n suulakepuristimelle ja 630 kW:sta tai enemmän 150 mm:n koneelle, joka käsittelee täytettyjä yhdisteitä.
PM Direct Drive
Kestomagneettimoottorit, joissa on yksivaiheinen alennus tai ilman vaihteistoa, ovat yhä yleisempiä nopeissa tarkkuuslankaekstruudereissa. Ilman vaihdelaatikkoa mekaaniset häviöt putoavat lähelle nollaa ja järjestelmä saavuttaa nopeuden säädön paremmin kuin ±0,01 %. PM-käytöt myös vähentävät melutasoa vaihteistokoneen tyypillisestä 82–86 dB(A) alle 75 dB(A), mikä on merkittävä parannus 24/7-käyttöympäristöissä.
Ominaisenergiankulutus
Keskeinen ostomittari on ominaisenergiankulutus (SEC) kilowattitunteina tuotantokiloa kohden. Hyvin konfiguroidun 120 mm:n lanka- ja kaapeliekstruuderin, joka käsittelee XLPE:tä suurella teholla, pitäisi saavuttaa 0,12-0,20 kWh/kg pelkästään suulakepuristusosaa varten. Vanhemmat koneet, joissa on tasavirtakäyttö ja huono tynnyrieristys, voivat toimia 0,35–0,50 kWh/kg. Kun vuosituotanto on 5 000 tonnia, ero 0,15 ja 0,40 kWh/kg välillä on 1 250 MWh/vuosi – teollisuussähkön hinnoilla 0,08–0,12 dollaria/kWh, tämä on 100 000–150 000 dollaria vuotuisessa energiakustannuserossa.
Tynnyrieristys ja vyöhykelämmitys
Tynnyrin lämmityksen osuus ekstruuderin kokonaisenergiankulutuksesta tuotannon aikana on 20–40 %. Keraamiset nauhalämmittimet, joiden hyötysuhde on 94–96 %, yhdistettynä nauhojen päälle asennettuihin mineraalivillaeristysholkkiin, vähentävät säteilylämpöhäviötä ja alentaa vyöhykkeen lämmitysenergiaa 15–30 % verrattuna eristämättömiin valualumiininauhalämmittimiin. Useat suuret koneenrakentajat tarjoavat nyt eristettyä tynnyrilämmitystä vakiona yli 90 mm:n koneisiin.
Tynnyrin ja lämpötilavyöhykkeen hallinta
Tarkka tynnyrin lämpötilan säätö ei ole neuvoteltavissa tuotantoluokan lanka- ja kaapeliekstruuderissa. Useimmat suuret koneet jakavat piipun neljästä kuuteen itsenäiseen lämmitys- ja jäähdytysvyöhykkeeseen, joista jokaisella on oma vastuskaistan lämmitin, jäähdytyspuhallin (tai vesivaippa) ja PID-lämpötilansäädin. Mahdollisuus asettaa ja pitää kukin vyöhyke itsenäisesti ±1 °C:n sisällä asetuspisteestä on perusvaatimus.
- Vyöhyke 1 (syöttö): Aseta tyypillisesti 20–40 °C sulamislämpötilan alapuolelle siltojen muodostumisen estämiseksi ja kiinteän kerroksen kuljetuksen varmistamiseksi
- Vyöhyke 2–3 (siirtymä): Asteittainen ramppi kohti sulamislämpötilaa, mikä mahdollistaa hallitun pehmityksen ilman sulan ylikuumenemista
- Vyöhyke 4–5 (mittaus): Aseta suulakkeen lämpötilaan tai hieman sen alapuolelle vakaan sulapaineen ja ulostulonopeuden saavuttamiseksi
- Sovitin- ja Die Zones: Usein itsenäisesti ohjattu; Suulakealueen tasaisuus koko kehossa ±2°C:n sisällä on kriittistä samankeskisyyden kannalta
- Jäähdytysaine: Paineilma- tai vesivaippajäähdytys ylikuumenemisen estämiseksi suurilla ruuvinopeuksilla
Lämpötilan ylittäminen käynnistyksen aikana on yleinen yhdisteen hajoamisen ja kuomujen saastumisen lähde. Nykyaikaiset suuren mittakaavan lankapuristuskoneohjaimet käyttävät automaattisen virityksen PID-algoritmeja ja mallin ennustavaa ohjausta (MPC) tynnyrin nopeampaan lämpenemiseen minimaalisella ylityksellä – tuo 120 mm:n kone tuotantolämpötilaan 45–60 minuutissa alle 3 °C:n ylityksellä verrattuna vanhemmissa koneissa tavalliseen 20–30 °C:n ylitykseen.
Sisäiset laadunvalvontajärjestelmät
Nykyaikaiset suuren volyymin lanka- ja kaapeliekstruuderilinjat integroivat useita sisäisiä mittaus- ja valvontajärjestelmiä, jotka tuottavat dataa, jota käytetään sekä välittömään prosessinhallintaan että pitkän aikavälin tilastolliseen laadunhallintaan. Tämä on yksi nopeimmin kehittyvistä lankapuristusteollisuuden aloista, ja sen taustalla ovat tason 1 autoteollisuuden OEM-valmistajien ja verkko-operaattoreiden Industry 4.0 -yhteysvaatimukset.
2000 Hz:llä skannaavat lasermikrometrit mittaavat ulkohalkaisijan ja havaitsevat soikean poikkileikkauksen. Zumbachin, Sikoran ja Beta LaserMiken yksiköiden resoluutio on ±0,001 mm. Tiedot syöttävät nostonopeuden säätösilmukan reaaliaikaista halkaisijan korjausta varten.
Ultraäänimittarit (läpinäkymättömät kaapelit) tai röntgenjärjestelmät (kaikki kaapelityypit) mahdollistavat 360° seinämän paksuuden mittauksen. Sikoran CENTREVIEW 8000 -sarja tarjoaa reaaliaikaista epäkeskisyystietoa ±0,01 mm mittausepävarmuudella kaapeleille, joiden ulkohalkaisija on 60 mm.
Jatkuvat kapasitanssimonitorit havaitsevat eristeen aukot ja sulkeumat, joita lasermittarit eivät näe. Korkeajännitteiset kipinätestit käyttävät 0,5–25 kV (riippuen eristeen paksuudesta) naulanreikien havaitsemiseen. Nykyaikaiset järjestelmät havaitsevat 100 % halkaisijaltaan yli 50 µm neulanreiät jopa 1000 m/min nopeuksilla.
Sovittimen ja suuttimen sisääntulon sulatuspaineanturit mittaavat prosessin vakautta. Lähtönopeus on suoraan verrannollinen suuttimen paineeseen vakiolämpötilassa; yli 5 %:n painepoikkeama 30 minuutin aikana on merkki prosessiongelmasta, joka vaatii tutkimista. Sulatermoparit antavat todellisen sulamislämpötilan tynnyrin pintalämpötilan sijaan.
Materiaalit, joita käsitellään suurilla lankapuristuskoneilla
Suuren mittakaavan lankapuristuskone on konfiguroitava erityisesti sitä yhdisteperhettä varten, jota se käyttää. Eri polymeereillä on radikaalisti erilainen reologinen käyttäytyminen, lämpöstabiilisuus ja kulumisominaisuudet, jotka vaikuttavat ruuvin suunnitteluun, tynnyrin metallurgiaan, suulakemateriaaliin ja jäähdytysvaatimuksiin.
| Yhdiste | Käsittelylämpötila (°C) | Avainruuviominaisuus | Tynnyrimetallurgia | Pääsovellus |
|---|---|---|---|---|
| PVC (joustava) | 160-185 | Pieni leikkausvoima, alhainen puristus (2,5:1) | Kromattu tai nitrattu | Rakennuslanka, autolanka |
| XLPE (silloitettava PE) | 120–135 (ulostulo) | Suojaruuvi, pieni leikkausvoima | Bi-metallinen (Xaloy 306 tyyppi) | MV/HV tehokaapelin eristys |
| HDPE | 180–230 | Korkea puristus (3,5:1), este | Normaali nitrattu | Tietoliikennekaapeli, pienjännitevaippa |
| HFFR (ATH/MDH täytetty) | 190-220 | Matala puristus (2,2:1), korkea L/D | Bi-metalliset, karkaistut lennot | Rautatie-, meri-, tunnelikaapeli |
| TPE / TPU | 170-210 | Yleiskäyttöinen sekoitusosa | Normaali nitrattu | Autoteollisuus, robotiikka joustava kaapeli |
| Fluoripolymeerit (FEP, ETFE) | 300-380 | Lyhyt L/D (16:1), korroosionkestävä | Inconel tai Hastelloy vuorattu | Ilmailu-, instrumentointijohto |
Kuinka arvioida ja valita suuri lankapuristuskone
Tuotantolangan ja kaapelin ekstruuderin valitseminen vaatii enemmän kuin ilmoitettujen lähtönopeuksien vertailua. Seuraava jäsennelty arviointiprosessi auttaa hankintainsinöörejä välttämään yleisimmät ostovirheet.
Määritä ensin tuotematriisi
Luettele kaikki lankamittarit, eristysmateriaalit ja linjanopeudet, joita tarvitset kolmen ensimmäisen vuoden aikana. Laajin tuotevalikoima – ei yleisin tuote – määrittää koneen tekniset tiedot. 2,5 mm²:n PVC-rakennuslangalle optimoitu linja nopeudella 300 m/min ei välttämättä pysty kuljettamaan 95 mm²:n XLPE-virtakaapelia ollenkaan, ja HV-kaapelille rakennettu johto ei voi vetää ohutta kytkentäjohtoa taloudellisesti. Monet ostajat alimäärittelevät mainitsemalla vain suurimman tuotteensa.
Pyydä dokumentoituja ruuvin suorituskykytietoja
Pyydä toimittajilta ruuvin ominaiskäyrät: teho (kg/h) vs. ruuvin nopeus (RPM) tietyssä yhdisteessäsi ja käsittelylämpötilassa. Hyvämaineisilla lanka- ja kaapeliekstruuderien valmistajilla on nämä tiedot tehdashyväksyntätestauksesta tai julkaistuista koeasiakirjoista. Väitetty lähtönopeus ilman ruuvin nopeutta ja lämpötilakontekstia on merkityksetön.
Tarkista vaihteiston vääntömomenttiarvot
Vaihteisto on usein rajoittava komponentti suurissa koneissa. Pyydä nimellisvääntömomentti Nm:nä ja varmuuskerroin suhteessa moottorin vääntömomentin huipputehoon. Vaihteisto, joka on suunniteltu 1,0-kertaiselle moottorin huippuvääntömomentille ilman turvamarginaalia, epäonnistuu ennenaikaisesti, kun käsitellään korkeaviskoosisia täyteaineita. Teollisuuden käytäntö on 1,5-kertainen tai suurempi turvakerroin vaihteiston vääntömomentissa suhteessa moottorin huippuun.
Tarkista ohjausjärjestelmän arkkitehtuuri
Selvitä, onko linjan PLC- ja HMI-järjestelmä rakennettu avoimelle arkkitehtuurille (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) vai patentoidulle alustalle. Omat ohjausjärjestelmät luovat pitkäaikaisen riippuvuuden alkuperäisestä laitevalmistajasta ohjelmistopäivityksien, varaosien ja muutosten suhteen. Avoimen arkkitehtuurin avulla suunnittelutiimisi voi muokata reseptejä ja lisätä antureita itsenäisesti.
Suorita tehdashyväksyntätesti (FAT)
Vaadi tehdashyväksyntätestiä yhdisteelläsi ja johtimellasi. Käytä konetta vähintään neljä tuntia nimellisnopeudella ja mittaa halkaisijan vaihtelu (CV%), epäkeskisyys ja sulapaineen stabiilisuus. Pyydä, että kaikki FAT-tiedot sisällytetään toimitusasiakirjoihin. Toimittajat, jotka vastustavat FAT-ehtoja suurissa lankapuristuskonetilauksissa, ovat merkittävä riskisignaali.
Automaatio ja teollisuus 4.0 -integraatio
Lanka- ja kaapeliteollisuudessa on jatkuva paine vähentää operaattoririippuvuutta ja parantaa tietojen jäljitettävyyttä. Nykyaikaiset suuret lankapuristuskoneet toimitetaan yhä useammin täysin automatisoituina linjoina, jotka pystyvät reseptien hallintaan, etädiagnostiikkaan ja tuotannon raportointiin ilman manuaalisia toimenpiteitä vaihtojen välillä.
Reseptien hallinta ja vaihtoaika
Hyvin konfiguroitu laajamittainen lanka- ja kaapeliekstruuderi, jossa on digitaalinen reseptien hallinta, voi suorittaa tuotteen vaihdon – vaihdon yhdestä lankamittarista ja seoksesta toiseen – alle 20 minuutissa, kun kaikki parametrit (ruuvin nopeus, tynnyrin lämpötilat, nostonopeus, vastaanottojännitys) tallennetaan ja ladataan yhtenä reseptitiedostona. Ilman reseptinhallintaa 30–50 parametrin manuaalista säätöä vaativat vaihdot voivat kestää 90–120 minuuttia, mikä vastaa 12–20 % kapasiteetin menetystä kiireisellä kolmivuoroisella linjalla, jolla on 15 tuotevaihtoa viikossa.
OPC-UA-yhteydet ja MES-integraatio
OPC Unified Architecture (OPC-UA) -protokolla on nykyinen standardi suulakepuristuslinjatietojen yhdistämiseksi tehdastason tuotantojärjestelmiin (MES), ERP-järjestelmiin ja pilvianalyysialustoihin. OPC-UA:lla varustettu laajamittainen lankapuristuskone voi suoratoistaa ruuvin nopeuden, suorituskyvyn, sulamislämpötilan, halkaisijan ja kipinätestien tulokset reaaliajassa keskustietokantaan, mikä mahdollistaa vuorovaikutteisen prosessianalyysin ja ennakoivat ylläpitokäynnistimet. Euroopassa Tier 1 -asiakkaita palvelevilta autokaapelitoimittajilta vaaditaan yhä useammin asiakkaiden laatuvaatimuksia, että niillä on 100 % OPC-UA-jäljitettävyys tehomittariin.
Kuluvien komponenttien ennakoiva huolto
Ruuvien ja tynnyrien kuluminen on ensisijainen ylläpitokustannus suuren mittakaavan lankapuristuskoneessa. Vaihteiston tärinäanturit, moottorin virran trendi ja sulatuspaineen ryömintäalgoritmit voivat antaa 200–400 tunnin ennakkovaroituksen, ennen kuin ruuvin kuluminen saavuttaa tehon epävakauden pisteen. Useat lankapuristimen OEM-valmistajat tarjoavat nyt etävalvontatilauksia, joissa heidän suunnittelutiiminsä tarkistaa konetiedot viikoittain ja ilmoittaa poikkeavuuksista ennen kuin niistä tulee tuotantokatkoksia.
Dokumentoitu tapaus: Keskikokoinen Kaakkois-Aasiassa toimiva lankavalmistaja ilmoitti 34 %:n vähentämisestä odottamattomissa seisokeissa OPC-UA-yhteyden ja etävalvontaliittymän käyttöönoton jälkeen kolmen suuren ekstruuderilinjan laivastoon. Takaisinmaksuajaksi arvioitiin alle 8 kuukautta pelkkien vältettyjen seisokkikustannusten perusteella.
Huoltoaikataulut ja kulutusosien suunnittelu
Suurikokoinen lankapuristuskone, joka toimii kolmessa vuorossa kuusi tai seitsemän päivää viikossa, kerää 7 000–8 000 käyttötuntia vuodessa. Strukturoitu ennaltaehkäisevä kunnossapito on tärkein yksittäinen tekijä pääomasijoituksen perustellun tuotantonopeuden ja tuotteiden laadun ylläpitämisessä.
Päivittäiset ja viikoittaiset tehtävät
- Tarkista ja kirjaa tynnyrin vyöhykkeen lämpötilat ja vertaa asetusarvoihin
- Kirjaa sulatuspaine sovittimeen ja suulakkeeseen; driftin trendi
- Tarkista jäähdytyskaukalon veden kirkkaus ja johtavuus
- Puhdista kipinätestielektrodi ja tarkista elektrodiväli
- Voitele tela-/jousilaakerit OEM-aikataulun mukaan
- Tarkista vaihteiston öljytaso ja lämpötila
Kuukausittaiset tehtävät
- Vedä ruuvia silmämääräistä tarkastusta varten, jos käsittelet hankaavia aineita
- Kalibroi lämpötilansäätimet sertifioitua referenssitermoparia vastaan
- Testaa kaikki turvalukot (hätäpysäytys, ylikuormitussuoja)
- Huuhtele ja vaihda jäähdytysveden suodattimet
Vuosittaiset tehtävät ja kulutusosien käyttöikä
- Mittaa ruuvin välys piippua vasten; vaihda, kun välys ylittää 0,2–0,3 % piipun halkaisijasta
- Täysi vaihteistoöljyn tyhjennys ja täyttö OEM:n määrittämillä laaduilla
- Vaihda tynnyrin lämmitysnauhat (tyypillinen käyttöikä: 18 000–25 000 tuntia)
- Vaihda kaikki lämpöparianturit (ryömintä tulee merkittäväksi 2–3 vuoden kuluttua)
- Tarkista painelaakerin kunto (vika on tyypillisesti kallein korjaus suuressa koneessa)
Ruuvien ja tynnyrien käyttöikä suuren mittakaavan lankapuristuskoneessa, joka käyttää täyttämättömiä PE-yhdisteitä, voi ylittää 30 000–40 000 tuntia. Sama kone, joka käyttää 60-prosenttisesti ATH-täytteisiä HFFR-yhdisteitä, saattaa vaatia ruuvin vaihtoa 4 000–6 000 tunnin kuluttua, jos kaksimetallirunkoisia ja karkaistuja ruuveja ei ole määritelty. Normaalin ruuvin (~ 8 000 dollaria 120 mm:lle) ja täysin bimetallisen kulutusta kestävän ruuvin (~ 22 000 dollaria) välinen kustannusero palautuu tyypillisesti alle vuodessa, koska vaihtotiheys pienenee, kun käytetään hankaavia täytettyjä yhdisteitä.
Johtavat valmistajat ja maailmanlaajuinen tarjonta
Suuren mittakaavan lankapuristuskoneiden maailmanlaajuisille markkinoille toimittaa eurooppalaisia, pohjoisamerikkalaisia ja aasialaisia valmistajia. Toimittajaympäristön ymmärtäminen auttaa hankintatiimejä vertailemaan hintaa, teknologian tasoa ja huoltopalvelua.
Laajamittaisten lanka- ja kaapeliekstruuderikoneiden hintavertailu (ruuvin halkaisija 90–120 mm, koko linja, mukaan lukien jäähdytys, vastaanotto ja ohjaus): Kiinassa rakennetut linjat alkavat noin 180 000–450 000 USD koko rakennuslankalinjasta. Vastaavat eurooppalaiset linjat ovat tyypillisesti 600 000–1 500 000 USD. HV-kaapeleiden CCV- tai kolminkertaisten koekstruusiolinjojen eurooppalaiset paketit alkavat 3 000 000 dollarista ja voivat nousta 25 000 000 dollariin täydellisissä avaimet käteen -periaatteella HV-merikaapelin suulakepuristusjärjestelmissä.
XLPE- ja suurjännitekaapelin ekstruusio: Erikoisvaatimukset
Keski- ja suurjännitteinen XLPE-eristeinen kaapelipuristus edustaa teknisesti vaativin segmentti laajamittaisten lankojen puristuskoneiden markkinoilla. Vaatimukset poikkeavat rakennuslankojen puristamisesta niin olennaisesti, että yli 12 kV:n kaapeleita valmistavan laitoksen on käsiteltävä sitä täysin erillisenä teknologialuokkana.
Puhtausvaatimukset
XLPE-seos 30 kV:n ja sitä suuremmille kaapeleille on käsiteltävä puhdastilaympäristössä. IEC 60840:n mukaan yli 30 kV:n kaapelin eristeen poikkileikkauksessa ei saa olla yli 0,125 mm:n kontaminaatiohiukkasia. Tämä edellyttää, että koko suulakepuristuslinja – yhdistelmäsiilosta suulakkeeseen – on suljettu luokan 10 000 (ISO 7) puhdastilaan, jossa on suodatettu ilma, positiivinen paine ylläpidetään jatkuvasti ja koko henkilöstö käyttää nukkaamattomia vaatteita. Yhdisteiden käsittelyssä käytetään suljettuja siirtojärjestelmiä ympäristön pölyn aiheuttaman saastumisen estämiseksi. Nämä vaatimukset lisäävät merkittävästi linja-asennuksen tie- ja mekaanisia vaatimuksia verrattuna rakennuslankojen tuotantoon.
Jatkuvat vulkanointijärjestelmät (CV).
XLPE vaatii silloitusta ekstruusion jälkeen, mikä suoritetaan altistamalla eristetty kaapeli korkealle lämpötilalle ja paineelle typellä paineistetussa kovetusputkessa (CCV: jatkuva jatkuva vulkanointi tai VCV: pystysuora jatkuva vulkanointi). HV-kaapelin CCV-putket ovat tyypillisesti 80–200 metriä pitkiä, ja niitä pidetään 300–400 °C:ssa ja 10–20 baarin typen paineessa. Kaapelin painuma tämän putken läpi on säädettävä tarkasti, jotta estetään pehmeän kovettumattoman eristeen soikea muodonmuutos. VCV-linjassa käytetään pystysuoraa putkea (jopa 300 metriä korkea, vaatii erillisen tornirakennuksen), joka eliminoi ajojohdon painumisen kokonaan, joten se on suositeltava tekniikka 132 kV:n ja sitä suuremmille kaapeleille. EHV-kaapelin VCV-linjat voivat maksaa 15–30 miljoonaa euroa kokonaisasennuksena.
Kaasunpoisto silloittamisen jälkeen
Silloitettu XLPE-eriste sisältää peroksidin hajoamisprosessin sivutuotteita (metaani, asetofenoni ja kumyylialkoholi DCP-silloitettuihin järjestelmiin). Nämä sivutuotteet on hajotettava eristyksestä lämmitetyissä kaasunpoistokammioissa (tyypillisesti 70–80°C 5–30 päivän ajan riippuen kaapelin halkaisijasta) ennen kuin kaapelin lisävarusteita (liitokset, päätteet) voidaan asentaa. Jos XLPE-eristettä ei poisteta riittävästi, syntyy tilavarauksen kertymistä, mikä voi aiheuttaa ennenaikaisen dielektrisen vian. Kaasunpoisto on usein HV-kaapeleiden valmistajien tuotantonopeuden pullonkaula – riittävän kammiokapasiteetin rakentaminen vastaamaan suulakepuristustehoa vaatii merkittäviä pääomasijoituksia lämpötilasäädeltyyn varastointiin.
Markkinatrendit edistävät suuria lankaekstruusiokoneinvestointeja
Kysynnän makrotekijöiden ymmärtäminen auttaa laitossuunnittelijoita kokoamaan ja ajoittamaan uusien linjainvestointien oikein.
Verkon modernisointi ja uusiutuva energia
Maailmanlaajuinen energiamuutos lisää korkeajännitteisten ja erittäin korkeajännitekaapeleiden ennennäkemätöntä kysyntää. Kansainvälinen energiajärjestö IEA arvioi vuoden 2023 Electricity Grids and Secure Energy Transitions -raportissaan, että nollapäästöjen saavuttaminen vuoteen 2050 mennessä edellyttää. 80 miljoonaa kilometriä uutta verkkokaapelia vuoteen 2040 mennessä – noin kaksi kertaa niin pitkä kuin kaikki tähän mennessä asennetut kaapelit. Tämä luo investointeja uusiin HV- ja EHV-kaapelilinjoihin tuottajilta Euroopassa, Pohjois-Amerikassa ja Aasiassa.
Sähköajoneuvojen laajennus
Sähköajoneuvojen tuotanto lisää kysyntää korkean lämpötilan ohutseinäisille autolangoille, jotka pystyvät käsittelemään suurempia virrantiheyksiä kevyemmissä johtosarjoissa. Lankayhdisteet, kuten silloitettu ETFE ja silikonieristetty lanka, jonka lämpötila on vähintään 175 °C, kasvavat kaksinumeroisella nopeudella. Näille erikoisyhdisteille optimoidut autojen lankaekstruuderilinjat ovat ensisijainen investointi valjaiden valmistajille Meksikossa, Marokossa ja Itä-Euroopassa, jotka toimittavat eurooppalaisille ja amerikkalaisille OEM-valmistajille.
Kuituoptinen infrastruktuuri
Globaalit fiber-to-the-premises (FTTP) -rakennusohjelmat Yhdysvalloissa (BEAD-ohjelma: 42,45 miljardia dollaria), EU:ssa (Gigabit Infrastructure Act -tavoite: 1 Gbps kaikkiin EU:n kotitalouksiin vuoteen 2030 mennessä) ja kehittyvillä markkinoilla lisäävät kaapelin vaippa- ja puskuriputkien ekstruusiokapasiteettia. Näillä linjoilla käytetään lanka- ja kaapeliekstruuderia, joka on mukautettu kuituoptisiin puskuri- ja vaippasovelluksiin, jotka tyypillisesti käyttävät HDPE- tai LSZH-yhdisteitä nopeudella 200–600 m/min.
Uudelleensiirto ja toimitusketjun lokalisointi
Vuoden 2020 jälkeiset toimitusketjun häiriöt ja geopoliittiset huolet ovat saaneet johdin- ja kaapelivalmistajat Pohjois-Amerikassa ja Euroopassa investoimaan kotimaiseen tuotantokapasiteettiin, joka oli aiemmin siirretty ulkomaille. Tämä suuntaus on luomassa uusien laajamittaisten lankapuristuskoneasennusten aallon markkinoille, joilla ei ole nähty uusien lankatehtaiden investointeja kahteen vuosikymmeneen.
 Liittyvät Tuotteet











