 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kompakti ekstruusiolankakone: suora vastaus
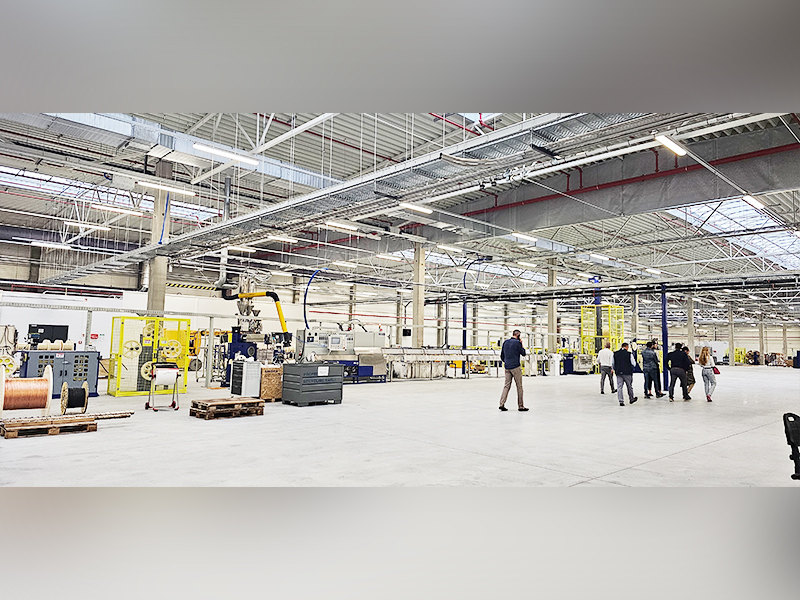
Kompakti ekstruusiolankakone on tilaa säästävä kaapelin puristuskone, joka on suunniteltu levittämään eristys- tai vaippakerroksia johto- ja kaapelijohtimiin ilman perinteisen tuotantolinjan lattiapinta-alaa. Suurin osa kompakteista yksiköistä mahtuu 8-15 neliömetriin ja silti tuottaa 80-400 metriä minuutissa johtimen halkaisijasta ja materiaalista riippuen. Kompakti ekstruusiolankakone on käytännöllinen ratkaisu työpajoille, joissa on rajoitettu lattiatila, pienestä keskimääräiseen volyymiajoja tai toistuvia materiaalinvaihtoja, koska se lyhentää asennusaikaa, vähentää materiaalihukkaa käynnistyksen aikana ja antaa yhden käyttäjän hallita koko linjaa usean hengen miehistön sijaan.
Tämän oppaan loppuosassa kerrotaan, kuinka nämä koneet on rakennettu, mikä erottaa luotettavan kompaktin kaapelipuristuskoneen alitehoisesta koneesta ja kuinka sovittaa koneen tekniset tiedot todellisiin tuotantotarpeisiisi.
Kuinka kompakti ekstruusiolankakone rakennetaan
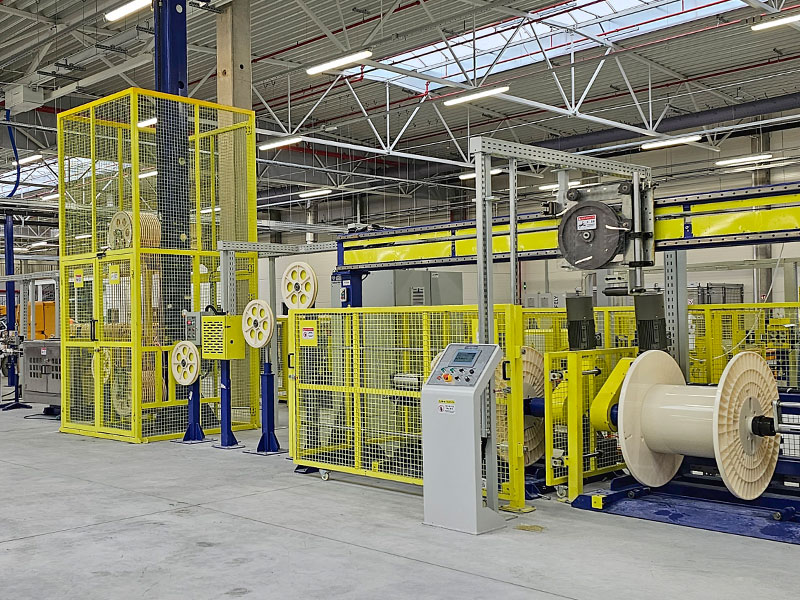
Jokaisella kompaktilla ekstruusiolankakoneella on sama ydinsarja kuin suuremmalla kaapelin puristuskone linjat vain tiivistettynä tiukempaan mekaaniseen asetteluun. Johdin maksaa kelatelineen, kulkee esilämmittimen läpi, menee ekstruuderin poikkipäähän, jossa sulaa polymeeriä levitetään, sitten kulkee jäähdytyksen, kipinämittarin tai halkaisijamittarin ja lopuksi vastaanottokelan läpi.
Yksiköstä "kompakti" ei tee toiminnallisten vaiheiden vähentäminen, vaan näiden vaiheiden yhdistämisen uudelleensuunnittelu. Pienet koneet yhdistävät tyypillisesti esilämmittimen ja ekstruuderin pohjan yhteiseen runkoon, käyttävät pystysuoraa tai pinottua jäähdytyskaukaloa pitkän vaakasuoran sijasta ja yhdistävät noston ja oton yhdeksi käyttökaappiksi. Tämä lyhentää linjan pituutta noin 40-60 prosenttia verrattuna vakiokokoonpanoon, joka käsittelee samaa lankamitta-aluetta.
| Viivan tyyppi | Pituus | Operaattoreita tarvitaan | Wire Range |
|---|---|---|---|
| Kompakti ekstruusiolankakone | 3-6 metriä | 1 | 0,1-6 mm |
| Normaali kaapelin puristuskone | 10-18 metriä | 2-3 | 0,1-25 mm |
Ruuvien suunnittelu ja miksi se ratkaisee tulosteen laadun
Suulakepuristimen ruuvi on yksittäinen komponentti, joka määrittää, tuottaako kompakti ekstruusiolankakone tasaisen seinämän paksuuden vai kehittääkö epäkeskisyysongelmia nopeudella. Kompakteissa koneissa käytetään yleensä yksiruuvia, jonka L/D-suhde on 20:1-25:1, lyhyempi kuin täysikokoisilla linjoilla oleva 25:1-30:1-suhde, koska lyhyempi tynnyri sopii pienempään moottorin koteloon tinkimättä sulatteen tasaisuudesta alle 6 mm:n lankamittauksissa.
Kolme tärkeää vyöhykettä
- Syöttöalue: vetää kiinteät pelletit eteenpäin ja aloittaa tiivistyksen
- Puristusvyöhyke: sulattaa materiaalia asteittain ja pienentää samalla kanavan syvyyttä
- Annostelualue: stabiloi painetta ja antaa tasaisen sulavirtauksen poikkipäähän
Huonosti sovitettu ruuvirakenne aiheuttaa jyllää , joka näkyy langan halkaisijana, joka vaihtelee yli 0,02 mm samaa kelaa pitkin. Koneita vertailevien ostajien tulee pyytää näyterullaa, joka mitataan kolmesta pisteestä varmistaakseen johdonmukaisuuden ennen ostoon sitoutumista.
Jäähdytyspohjakokoonpanot ahtaissa tiloissa
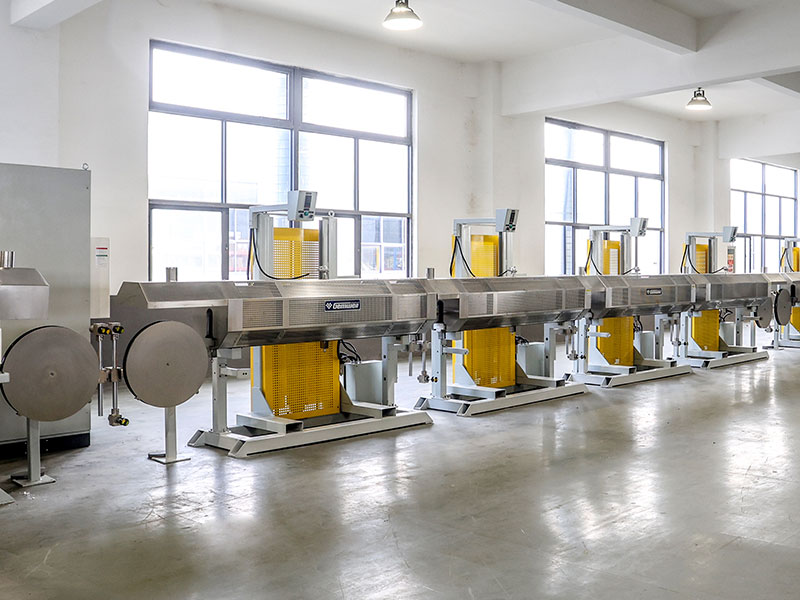
Jäähdytys on paikka, jossa kompakti ekstruusiolankakoneen rakenne eroaa näkyvimmin perinteisistä asetteluista. Koska vaakasuorat kourut tarvitsevat pituutta, jotta lämpö haihtuisi vähitellen, kompaktit yksiköt luottavat sen sijaan johonkin kolmesta lähestymistavasta:
- Monivyöhyke lyhyt kaukalo, jossa on erilliset kuuma- ja kylmävesiosat nopeuttamaan lämpötilan laskua lyhyemmällä etäisyydellä
- Suihkujäähdytystunnelit, joissa käytetään suutinryhmiä upotushauteen sijasta, leikkaamalla tarvittavan pituuden jopa 50 prosenttia
- Pystysuora pudotusjäähdytys, jossa lanka kulkee alaspäin pinotun kammion läpi vaakasuoran sijaan
Alle 4 mm:n PVC- ja PE-eristetyille johtimille 2–3 metrin suihkujäähdytystunneli voi saavuttaa saman jäähdytysvaikutuksen kuin 5 metrin uppokaukalo kaapelikoneiden integraattoreiden käyttämien tyypillisten linjan nopeusmittausarvojen mukaan. Tämä on tärkein syy, miksi kompaktit kaapelin puristuskoneyksiköt voivat sovittaa lähtönopeudet lähellä standardilinjoja pienemmästä rungosta huolimatta.
Ohjausjärjestelmät: Mikä erottaa perustason luotettavasta
Ohjausarkkitehtuuri on usein eniten huomiotta jätetty tekijä arvioitaessa kompaktia ekstruusiolankakonetta. Perusyksikkö toimii relelogiikalla, jossa lämpötilaa ja linjanopeutta voidaan säätää manuaalisesti. Luotettava yksikkö toimii PLC:llä, jossa on kosketusnäytöllinen käyttöliittymä, jolloin käyttäjät voivat tallentaa eri lankamittareiden reseptejä ja hakea ne välittömästi vaihdon aikana.
| Taso | Säätömenetelmä | Reseptien säilytys | Vaihtoaika |
|---|---|---|---|
| Perusrelelogiikka | Manuaaliset valinnat | Ei mitään | 25-40 minuuttia |
| Keskitason PLC | Digitaalinen kosketusnäyttö | Jopa 10 reseptiä | 8-12 minuuttia |
| Edistyksellinen PLC suljetun silmukan halkaisijasäädöllä | Automaattinen korjaus | Rajoittamaton, verkotettu | Alle 5 minuuttia |
Suljetun silmukan halkaisijan säätö ansaitsee erityistä huomiota. Tämä järjestelmä käyttää jäähdytysvaiheen jälkeen sijoitettua lasermittaria mittaamaan langan halkaisijaa reaaliajassa ja säätää automaattisesti nostonopeutta tai suulakepuristimen kierroslukua korjatakseen ajautumisen ennen kuin siitä tulee romua. Linjoilla, joissa ei ole tätä ominaisuutta, romutusprosentit ovat tyypillisesti 3–6 prosenttia , kun taas suljetun silmukan ohjauksella varustetut linjat vähentävät sen alle 1 prosenttiin useimmissa kaapelinvalmistuslaitoksista raportoiduissa tapauksissa.
Materiaalien yhteensopivuus yleisissä sovelluksissa
Kompakti ekstruusiolankakone ei ole yhden materiaalin työkalu. Sama ristipää- ja ruuvikokoonpano, joka toimii täydellisesti PVC:lle, ei toimi materiaaleissa, joilla on erilaiset sulamisominaisuudet. Materiaalin sovittaminen koneen kokoonpanoon on välttämätöntä ennen tuotannon suunnittelun aloittamista.
PVC eristys
PVC on edelleen yleisin materiaali, jota käytetään pienillä linjoilla, koska sen käsittelylämpötilaikkuna, yleensä 160 °C - 190 °C, on anteeksiantava ja sietää pieniä ruuvin nopeuden vaihteluita ilman suuria vikoja. Se on oletuslähtökohta yleisille rakennusjohdoille ja pienjännitesovelluksille.
Polyeteeni ja silloitettu polyeteeni
PE ja XLPE tarvitsevat tiukempaa lämpötilan säätöä, tyypillisesti 5 °C:n alueella, koska nämä materiaalit ovat herkempiä leikkauskuumenemiselle. Kompaktissa ekstruusiolankakoneessa, joka käyttää XLPE:tä, tulisi olla erillinen jäähdytysvyöhyke pääkaukalosta erillään silloitusprosessin hallitsemiseksi, jos linja sisältää kyseisen vaiheen.
TPE ja vähäsavuiset yhdisteet
Kuljetuksissa ja merikaapeleissa käytettävät termoplastiset elastomeerit ja vähän savuiset nollahalogeeniyhdisteet vaativat pienempiä leikkausruuviprofiileja, jotta vältetään paloa hidastavat lisäaineet. Näiden yhdisteiden käyttäminen tavalliselle PVC:lle suunnitellulla ruuvilla aiheuttaa usein näkyviä raitoja tai värjäytymiä valmiiseen vaippaan.
Koneen mitoitus todellisen tuotantomäärän mukaan
Kapasiteetin yliosto on yksi yleisimmistä virheistä kompaktia ekstruusiolankakonetta valittaessa. Koneen suorituskyvyn sovittaminen realistiseen päivittäiseen tuotantoon estää sekä pääoman hukkaamisen että alitehoiset pullonkaulat.
Suunnittelureferenssinä: pieni työpaja, joka tuottaa 1 000–3 000 metriä päivässä ohutta lankaa (alle 2 mm), palvelee hyvin 65 mm tai 75 mm:n yksiruuvin kompaktiyksikköä. Laitos, joka kohdistuu 5 000–10 000 metriin päivässä alueella 2–6 mm, tarvitsee tyypillisesti 90–100 mm:n ruuvin halkaisijan vahvemmalla käyttömoottorilla, yleensä alueella 30–45 kW, jotta tämä suorituskyky säilyy ilman sulan ylikuumenemista.
Pelkästään linjan nopeus on harhaanjohtava luku ilman kontekstia. Kone, jonka nopeus on 300 metriä minuutissa 0,5 mm:n johdolla, ei käy lähelläkään tätä nopeutta 4 mm:n johtimella, koska suuremmat halkaisijat vaativat paksumpia eristeseiniä ja siksi hitaampaa kuljetusta oikean jäähdytyksen ylläpitämiseksi. Pyydä aina tiettyyn lankamittaan ja seinämänpaksuuteen sidotut nopeusluvut, älä yhteen peittonumeroon.
Käyttöikää pidentävät huoltomallit
Kompaktit koneet ovat kuumempia runkokoonsa nähden, koska komponentit istuvat lähempänä toisiaan, mikä tarkoittaa, että lämmönhallinta ja rutiinihuolto painavat enemmän kuin erillään olevilla vakiolinjoilla.
- Puhdista seulapakkaus ja katkaisulevy jokaisen materiaalin vaihdon yhteydessä estääksesi paineen muodostumisen, joka rasittaa käyttömoottoria
- Tarkasta ristipään ja kärjen kohdistus viikoittain, koska pienet kehykset sietävät vähemmän lämpölaajenemisen ajautumista
- Tarkista jäähdytysveden virtausnopeus kuukausittain, sillä kalkin muodostuminen lyhyemmässä kourussa vaikuttaa suhteellisesti enemmän jäähdytystehoon
- Vaihda nostohihnat tai telaketjut kulumisen perusteella, ei kiinteän kalenteriaikataulun mukaan, koska kulumisnopeus riippuu voimakkaasti langan pinnan kitkasta
Laitokset, jotka noudattavat dokumentoitua vaihtopuhdistusrutiinia, raportoivat vähemmän suunnittelemattomia seisokkeja kuin reaktiiviseen huoltoon perustuvat tilat, jotka perustuvat pienten ja keskisuurten lankojen tuotantotoimintojen yleisiin kuvioihin.
Usein kysytyt kysymykset
Minkä langan halkaisijaalueen kompakti ekstruusiolankakone pystyy käsittelemään?
Useimmat pienikokoiset yksiköt kattavat 0,1–6 mm:n johtimen halkaisijan, mikä sopii useimpiin rakennusjohtoihin, autojen johtoihin ja pienjänniteohjauskaapeleihin. Suuremmat halkaisijaalueet vaativat yleensä standardin, ei-tiiviin linjan.
Kuinka paljon lattiatilaa kompakti kaapelipuristuskone todella tarvitsee?
Tyypillinen kompakti linja, joka sisältää maksutelineen, suulakepuristimen, jäähdytysosan ja imulaitteen, tarvitsee noin 8–15 neliömetriä lattiapinta-alaa verrattuna 25–40 neliömetriin vakiokokoonpanossa, joka kattaa saman mitta-alueen.
Voiko yksi käyttäjä käyttää kompaktia ekstruusiolankakonetta yksin?
Kyllä. Integroitu ohjauskaappi ja lyhennetty linjan pituus on suunniteltu erityisesti siten, että yksi koulutettu kuljettaja voi valvoa voittoa, suulakepuristusparametreja ja sisäänottoa tarvitsematta toista henkilöä erilliseen ohjauspisteeseen.
Mikä on näiden koneiden tyypillinen moottorin tehoalue?
Pienemmissä 65 mm:n ruuviyksiköissä käytetään tyypillisesti 15–22 kW:n pääkäyttömoottoreita, kun taas paksummassa langassa käytettävät 90–100 mm:n ruuviyksiköt vaativat yleensä 30–45 kW ylläpitääkseen vakaan tehon kuormituksen alaisena.
Uhrautuuko kompakti kone lähtönopeudesta standardilinjaan verrattuna?
Ei merkittävästi ohuemmille mittareille. Suihkujäähdytyksellä tai monivyöhykkeisillä kaukaloilla kompaktit linjat, joiden johto kulkee alle 4 mm:n nopeudella, voivat saavuttaa 80–400 metriä minuutissa, mikä on verrattavissa saman mitta-alueen standardilinjoihin, vaikka suuremmat halkaisijat, jotka ovat yli 10 mm, suosivat silti pidempiä vakiojäähdytysosia.
Kuinka kauan tyypillinen materiaalin tai värin vaihto kestää?
Keskitason PLC:llä ja tallennettuilla resepteillä vaihto kestää yleensä 8–12 minuuttia. Edistyksellisellä suljetun silmukan ohjauksella ja verkkoon liitetyllä reseptivarastolla varustetut koneet voivat tuoda tämän alle 5 minuutissa.
 Liittyvät Tuotteet











