Kotiin / Uutiset / Mediatiedot / Johdon ja kaapelin suulakepuristuskone: miten se toimii ja kuinka valita

Mediatiedot

Johdon ja kaapelin suulakepuristuskone: miten se toimii ja kuinka valita

Mediatiedot 2026-06-15
Ydintekniikka

Mikä on suulakepuristuskone lankojen ja kaapelien tuotannossa

Suulakepuristuskone - erityisesti a lanka- ja kaapeliekstruuderi — on keskeinen laite, jota käytetään jatkuvan eristys- tai vaippamateriaalikerroksen levittämiseen metallijohtimeen. Käytännössä tämä tarkoittaa termoplastisen yhdisteen, kuten PVC:n, XLPE:n tai LSZH:n, sulattamista lämmitetyn tynnyrin sisällä ja sitten sulan materiaalin pakottamista ristipään läpi, joka kietoo sen tasaisesti liikkuvan kupari- tai alumiinilangan ympärille. Tuloksena on eristetty johdin, joka tuotetaan yhdellä, keskeytymättömällä läpikäynnillä nopeuksilla, jotka voivat ylittää 1 200 metriä minuutissa ohuilla datakaapelilinjoilla.

Suulakepuristuskone on jokaisen lanka- ja kaapelitehtaan selkäranka maailmanlaajuisesti. Ilman sitä raakakupari- tai alumiinijohtimia ei voida eristää, eikä valmiita kaapelia – olipa sitten virtajohtoa, Cat 6A Ethernet-kaapelia tai merenalaista suurjännitejohtoa – voida valmistaa. Jokainen lanka- ja kaapeliekstruuderi suorittaa saman perustavanlaatuisen tehtävän: muuntaa kiinteät muovipelletit tai -jauheet tarkasti säädetyksi sulaksi virtaukseksi, jonka jälkeen se kerrostetaan johtimelle tasaisella seinämänpaksuudella, samankeskisyydellä ja pinnan laadulla.

Kriittinen ero lanka- ja kaapeliekstruuderin ja yleisen muovin suulakepuristuskoneen välillä on ristipääsuulakekokoonpano. Vaikka tavallinen profiiliekstruuderi työntää materiaalia suoraan kiinteän suuttimen läpi, lanka- ja kaapeliekstruuderi ohjaa sulatteen 90 astetta (tai joissakin kokoonpanoissa linjassa) liikkuvan johtimen ympärille. Tämä ristipäärakenne tekee lankojen eristämisen mahdolliseksi tuotantonopeuksilla – ja mikä tekee lanka- ja kaapeliekstruuderin suunnittelusta sekä monimutkaisempaa että erikoistuneempaa kuin mikään muu muovikoneluokka.

1 200 m/min Suurin linjanopeus hienomittaiselle datakaapelille
±0,01 mm Mittojen toleranssi premium-kaapelituotteissa
35–40 % Osuus kaapelin eristysmäärästä PVC:tä käyttämällä maailmanlaajuisesti

Miten a Lanka- ja kaapeliekstruuderi Teokset: Täydellinen prosessi

Suulakepuristuskoneen toiminnan ymmärtäminen alusta loppuun on välttämätöntä kaikille, jotka arvioivat, ostavat tai ylläpitävät lanka- ja kaapeliekstruusiolinjaa. Prosessi on jatkuva – toisin kuin ruiskuvalu, oikein toimiva ekstruuderi ei koskaan lopeta tuotantoa puolivälissä – ja jokainen osajärjestelmä syöttää suoraan seuraavaan.

01

Maksu ja johdon syöttö

Paljas kupari- tai alumiinijohdin irtoaa maksuyksikön kelasta, kulkee suoristimen läpi kelasarjan poistamiseksi ja valinnaisesti esilämmittimen läpi, joka lämmittää johtimen pinnan 60–120 °C:seen. Esilämmitys parantaa eristeen ja johtimen välistä tarttuvuutta, mikä on erityisen tärkeää XLPE-virtakaapelille, jossa yhdisteen on tartuttava metallipintaan.

02

Ruokinta ja plastisointi tynnyrissä

Pelletit tai jauhe putoaa suppilosta ekstruuderin säiliön takaosassa olevaan syöttökurkkuun. Pyörivä ruuvi kuljettaa materiaalia eteenpäin asteittain kuumenevien tynnyrivyöhykkeiden läpi – tavallisella PVC:llä ne vaihtelevat 150 °C:sta syöttövyöhykkeestä 180 °C:seen suulakkeen lähellä. Ruuvin geometria määrittää, kuinka perusteellisesti seos sulaa ja homogenisoituu. PVC:lle vakiona on ruuvi, jonka L/D-suhde on 20:1–25:1 ja puristussuhde lähellä 3:1. Keskijännitekaapelin XLPE vaatii pidemmän 30:1 L/D-ruuvin, joka estää ennenaikaisen silloittumisen piipussa.

03

Crosshead Die — eristyksen lisääminen johtimeen

Sula seos poistuu piippusta ja menee ristipäähän, jossa se ohjataan sisään tulevan johtimen ympärille. Ristipään sisällä oleva torpedo tai deflektori jakaa sulavirtauksen ja konvergoi sen tasaisesti langan ympärille. On olemassa kaksi työkalujen lähestymistapaa: painetyökalut , jossa sulate koskettaa paineen alaisena suulakkeen sisällä olevaa johtimia (käytetään kiinnitystä vaativissa eristyssovelluksissa, kuten XLPE-virtakaapeli), ja putkien työkalut , josta sulate poistuu putkena, joka vetää alas johtimeen muotin jälkeen (yleistä monijohtimien kaapeleiden löysälle istuville vaipaille).

04

Jäähdytys, mittaus ja vastaanotto

Juuri eristetty johdin menee vesijäähdytyskaivoon. 1 mm:n seinämäinen PVC-johdin, joka kulkee nopeudella 200 m/min, vaatii tyypillisesti 20–30 metriä aktiivista jäähdytystä, jotta se jähmettyy täysin ilman mittapoikkeamia. Laserhalkaisijamittarit, kipinätesterit (1 kV - 15 kV eristysluokasta riippuen) ja kapasitanssimittarit toimivat jatkuvasti rivissä. Vetoakselin vetoyksikkö ohjaa siiman nopeutta ±0,1 % nopeustarkkuudella ennen kuin valmis kaapeli kelataan kelalle.
Lanka- ja kaapeliekstruuderin kokoonpanotyypit

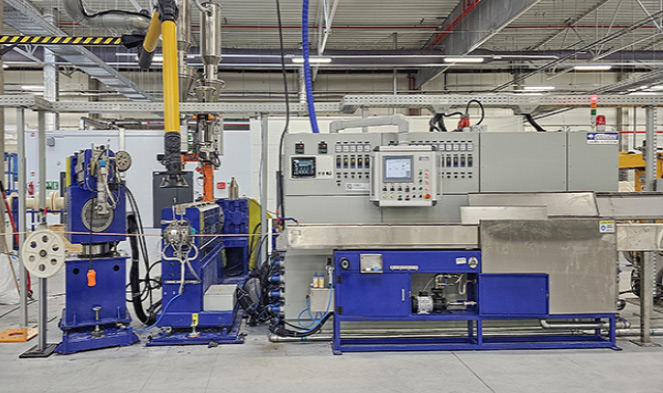
Kaikkia suulakepuristuslaitteita ei ole suunniteltu samalla tavalla. Lanka- ja kaapeliekstruuderin kokoonpano - yksiruuvi, tandem, koekstruusio - määrää suoraan, mitä tuotteita voidaan valmistaa, millä nopeudella ja millä pääomakustannuksilla. Väärän kokoonpanon valitseminen tuotevalikoimaan johtaa laatuongelmiin, liiallisiin seisokkeihin tai tarpeettomiin investointeihin.

Yleiset lanka- ja kaapeliekstruuderin kokoonpanot ja tyypilliset toimintaparametrit (Lähde: alan tekniset tiedot Davis-Standardilta, Rosendahl Nextromilta ja Gemwelliltä)
Ekstruuderin tyyppi Ruuvin halkaisija Ensisijainen sovellus Tyypillinen suurin linjanopeus
Yksi ruuvi (tasainen reikä) 25-150 mm PVC eristys ja vaippa Jopa 800 m/min (hieno mittaus)
Yksi ruuvi (uritettu syöttö) 45-120 mm HDPE, LSZH, PP yhdisteet Jopa 600 m/min
Tandem-kaksoisekstruuderi Kaksi ruuvia, kumpikin 45-90 mm Kaksikerroksinen eristys ja takki Jopa 500 m/min
Kolminkertainen koekstruusiolinja Kolme ekstruuderia, 60-200 mm MV/HV XLPE puolijohtavilla näytöillä 3–10 m/min (suuri virtajohto)
Nopea hieno lankalinja (paritetut ekstruuderit) 30-45 mm per pää Cat 6A, Cat 8, koaksiaalikaapeli Yli 1000 m/min

Yksiruuvinen ekstruuderi: Teollisuuden työhevonen

Yksiruuvinen lanka- ja kaapeliekstruuderi muodostaa suurimman osan maailmanlaajuisesta eristetuotannosta. 60 mm:n yksiruuvipuristin, joka käy nopeudella 120 rpm, voi tuottaa 180–220 kg/h PVC-yhdistettä, joka riittää pinnoittamaan 1,5 mm²:n rakennuslangan nopeudella 400 m/min. Yhden ruuvin ja piipun järjestelyn yksinkertaisuus tarkoittaa nopeampaa ruuvinvaihtoa tuotteiden vaihdoissa, pienempää varaosavarastoa ja suoraviivaista vianetsintää – etuja, joita suuret rakennuslangan valmistajat arvostavat.

Koekstruusio- ja tandemlinjat: Monikerroksinen tehokkuus

Kaapeleille, jotka vaativat kahta tai useampaa erillistä kerrosta – XLPE-eriste, jossa on sidottu PVC-vaippa, tai autokaapeli, jossa on värillinen tunnistenauha valkoisen pohjayhdisteen päällä – tandem- tai koekstruusiokokoonpanot syöttävät erilliset yhdisteet kaksikanavaiseen tai kolmikanavaiseen ristipäähän. Tämä eliminoi tarpeen kelaamista kerrosten välillä, mikä vähentää käsittelykustannuksia 15–25 % monikerroksisissa tuotteissa. Kolminkertainen koekstruusio on pakollinen keskijännitteisille XLPE-kaapeleille, joissa sisemmän ja ulomman puolijohtavan suojan tulee kiinnittyä eristeeseen vielä sulana ilman kontaminaatiota liitännöissä.

Lanka- ja kaapeliekstruuderilla käsitellyt materiaalit

Käsiteltävä seosperhe määrittelee suulakepuristuskoneen koko spesifikaation – ruuvigeometrian, tynnyrin metallurgian, lämpötilaprofiilin ja jäähdytyskapasiteetin. Eri eristysmateriaalit käyttäytyvät hyvin eri tavalla suulakepuristuksen aikana, ja väärän yhdisteen käyttäminen valmistautumattomassa lanka- ja kaapeliekstruuderin päällä johtaa heikentyneeseen tehoon, suuriin romumääriin tai laitevaurioihin.

PVC

Polyvinyylikloridi (PVC)

PVC:n osuus kaikista kaapelieristysmääristä maailmanlaajuisesti on noin 35–40 %. Se käsittelee helposti 160–190 °C:ssa ja hyväksyy laajan valikoiman pehmitin- ja palonestopakkauksia. Keskeinen haaste on lämpöherkkyys – yli 200 °C:ssa tai liiallisessa leikkausvoimassa PVC hajoaa ja vapauttaa kloorivetyä, joka syövyttää säiliötä ja ristipäätä. PVC:n vakioruuvit käyttävät puristussuhdetta 2,5–3,0:1 kiillotetuilla kromatuilla kannakkeilla.

XLPE

Silloitettu polyeteeni (XLPE)

XLPE on keskijännite- (1–35 kV) ja suurjännitekaapeleiden vakioeristys. Silloitusreaktion on tapahduttava suulakkeen jälkeen - ei suulakepuristimen säiliön sisällä - mikä rajoittaa ruuvin rakennetta liiallisen leikkauskuumenemisen välttämiseksi. Kuivakovetetut typpiputket pitävät lämpötilan yli 200 °C peroksidijärjestelmissä. Silane-XLPE-järjestelmissä käytetään yksinkertaisempaa lanka- ja kaapeliekstruuderia, mutta ne vaativat ekstruusion jälkeisen saunan tai kuumavesihauteen silloitusreaktion loppuunsaattamiseksi.

LSZH

Low Smoke Zero Halogen (LSZH)

LSZH-yhdisteet sisältävät mineraalitäyteaineita - alumiinitrihydraattia (ATH) tai magnesiumhydroksidia - 50–65 painoprosentin kuormituksella, mikä tekee niistä erittäin hankaavia ja huomattavasti korkeampi sulaviskositeetti kuin PVC:llä. LSZH:ta käyttävät lanka- ja kaapeliekstruuderit vaativat bimetalliset tynnyrit (vähintään 60 HRC:n kulutuspinta), karkaistuja metalliseosruuveja ja suurempia ristipäitä. Tuotantomäärät ovat 20–30 % alhaisemmat kuin vastaavat PVC-ajot. LSZH on pakollinen tunneleiden, merialusten ja julkisten rakennusten palostandardien IEC 60332 ja EN 50266 mukaisesti.

TPU

TPE ja termoplastinen polyuretaani (TPU)

TPE ja TPU ovat kasvaneet nopeasti autoteollisuudessa, robotiikassa ja kannettavien työkalujen kaapelisovelluksissa, ja ne ovat korvanneet vulkanoidun kumin monissa erittäin joustavissa käyttökohteissa. Ne ovat suulakepuristettavissa tavallisilla lanka- ja kaapeliekstruudereilla vaatimattomalla ruuvimodifikaatiolla, prosessoidaan 190–220 °C:ssa ja eliminoidaan vulkanointivaihe kokonaan. TPU tarjoaa erinomaisen kulutuskestävyyden – 10–50 kertaa PVC:tä verrattuna – joten se on ensisijainen vaippa vetoketjukaapeleille ja teollisuusrobottikaapeleille, jotka taipuvat miljoonien syklien käyttöiän aikana.

FEP

Fluoripolymeerit (FEP, ETFE, PTFE)

Fluoripolymeerieristeiset kaapelit palvelevat ilmailu-, sotilas- ja korkean lämpötilan teollisuussovelluksia, jotka vaativat jatkuvaa huoltoa 150–260 °C:ssa. FEP ja ETFE ovat sulaprosessoitavissa erityisillä lanka- ja kaapeliekstruudereilla, joissa on PTFE-vuoratut sulatusreitit tai nikkeliseosrakenne, koska fluoripolymeerit syövyttävät tavallista terästä 340–380 °C:n prosessointilämpötiloissa. PTFE itsessään vaatii painin (tahna) suulakepuristusta ruuviekstruusion sijaan. Davis-Standardin omat fluoripolymeerilinjat käsittelevät johtimia 10 AWG - 30 AWG seinämänpaksuuksilla 0,076 - 0,30 mm.

HDPE

HDPE ja vaahdotetut dielektriset yhdisteet

Suuritiheyksinen polyeteeni – sekä kiinteä että fyysisesti vaahdotettu – on strukturoidun datakaapeloinnin (Cat 5e, Cat 6, Cat 6A, Cat 8) ja koaksiaalikaapelin eriste. Vaahdotus typen ruiskutuksella tai kemiallisella vaahdotusaineella alentaa dielektrisyysvakion arvosta 2,3 (kiinteä HDPE) arvoon 1,5–1,8, mikä mahdollistaa Cat 6A -kaapelin saavuttamisen 500 MHz:n kaistanleveydellä. Vaahtoeristelangan ja kaapeliekstruuderin halkaisijasäädön on oltava tiukempi kuin ±0,005 mm, jotta kaapelin impedanssi pysyy TIA-568-standardien ±3 ohmin toleranssin sisällä.

Kriittiset laatuparametrit, jotka määrittävät ekstrudointikoneen suorituskyvyn

Lankojen ja kaapelien suulakepuristamisen laatu ei ole yksittäinen muuttuja – se on useiden toisistaan riippuvaisten parametrien samanaikainen ohjaus, usein suljetun silmukan automaation avulla nykyaikaisilla suulakepuristuskonelinjoilla. Ymmärtäminen, mitkä parametrit ovat tärkeimmät ja miten ne liittyvät toisiinsa, on avain tehokkaaseen lanka- ja kaapeliekstruuderin toimintaan.

Epäkeskisyys ja seinän paksuuden tasaisuus

Epäkeskisyys – johtimen keskikohdan ulkopuolinen sijainti eristyksen sisällä – määrittää suoraan kaapelin dielektrisen lujuuden ja sen kyvyn läpäistä suurjännitteen kestotestit. IEC 60227 määrittelee, että 1,5 mm²:n PVC-rakennuslangan, jonka nimellisseinämäpaksuus on 0,7 mm, vähimmäisseinä ei saa missään kohdassa laskea alle. 80 % nimellisarvosta . Tämä tarkoittaa, että suurin sallittu epäkeskisyys on ±0,14 mm 0,7 mm:n seinällä. Tämän saavuttaminen johdonmukaisesti nopeudella 500 m/min vaatii samankeskisyysohjatun ristipään, jossa on meistikeskityspultit, ylävirran johdinohjaimen ja linjassa olevan kapasitanssimonitorin, joka syöttää takaisin ristipäätoimilaitteille.

Sulalämpötila ja sulapaineen stabiilisuus

Sulapaine suulakepäässä on ensisijainen reaaliaikainen prosessin vakauden indikaattori lanka- ja kaapeliekstruuderissa. Ruuvien kulumisesta, epäyhtenäisestä pelletin syötöstä tai kuluneista ruuvin reunoista johtuvat paineenvaihtelut näkyvät suoraan halkaisijan vaihteluna valmiissa kaapelissa. Vakaa suulakepuristuskone pitää sulapaineen vaihtelun alle ±2 baarissa vakaassa tilassa. Jotkin tarkkuuslinjat asentavat hammaspyöräpumpun suulakepuristimen ja ristipään väliin ruuvin ulostulon vaihtelun irrottamiseksi suuttimen paineesta, mikä mahdollistaa halkaisijan säädön ±0,003 mm:iin - vaatimus tarkkuuskoaksiaali- ja valokaapelisovelluksissa.

Barrel Zone -lämpötilan säätö

Tyypillisessä lanka- ja kaapeliekstruuderin tynnyrissä on neljästä kuuteen itsenäisesti ohjattua lämpötilavyöhykettä. PVC:n tapauksessa nämä nousevat noin 150 °C:sta syöttövyöhykkeellä 180 °C:seen suulakkeen lähellä. Tarkkuus-PID-säätimet pitävät jokaisen vyöhykkeen ±1 °C:n sisällä, koska 5 °C:n sulamislämpötilan poikkeama muuttuu suoraan viskositeetin vaihteluksi ja seinämän paksuuden hajoamiseksi. Vialliset lämmitinnauhat ja termoparit ovat yleinen syy lämpötilavyöhykkeiden poikkeavuuksiin, jotka usein diagnosoidaan väärin yhdistelmä- tai ruuvi-ongelmiksi. Ennaltaehkäisevä lämpöparin vaihto 12–18 kuukauden välein on paras käytäntö.

Linjanopeus ja kapstansäädin

Vetolaitteen vetoyksikkö asettaa vetosuhteen ja ohjaa suoraan lopullista eristeen halkaisijaa. Servo-ohjattu vetopyörä, jossa on tanssijan rullan jännityksen palaute, reagoi halkaisijamittarin lukemiin 50–100 ms:n sisällä nykyaikaisissa CNC-linjaohjaimissa. Nopeudensäätö, joka on parempi kuin ±0,1 % nopeuden vaihtelua, on olennaista ohutseinämäiselle eristeelle, jossa 0,5 %:n nopeusmuutos tuottaa mitattavissa olevan halkaisijan muutoksen. Linjan nopeus on myös ensisijainen suorituskyvyn vipu: kaksinkertaistaminen 200:sta 400 m/min:iin kaksinkertaistaa tehon samassa suulakepuristuskoneessa, joten vetoketjun vakaus vaikuttaa suoraan tuotannon taloudellisuuteen.

Pintalaatu ja kipinätestin läpäisyaste

Pintavirheet – kuplat, kuopat, raidat tai karkea rakenne – voivat johtaa sähkövioihin kipinätestauksessa. Kuplat johtuvat useimmiten seoksen kosteudesta, joka on yli 0,05 % (ratkaistu esikuivaamalla pellettejä 70–80°C:ssa 2–4 ​​tuntia) tai seoksen haihtuvista lisäaineista. Viivat osoittavat tyypillisesti huonontunutta materiaalia tai kontaminaatiota ristipään kuolleissa vyöhykkeissä. Alan vertailukohta volyymieristyslinjoille on jatkuva kipinätestin läpäisyaste 99,8 % kaikesta testatusta pituudesta.

Täydellinen lanka- ja kaapeliekstruuderin linja-asettelu: maksusta vastaanottoon

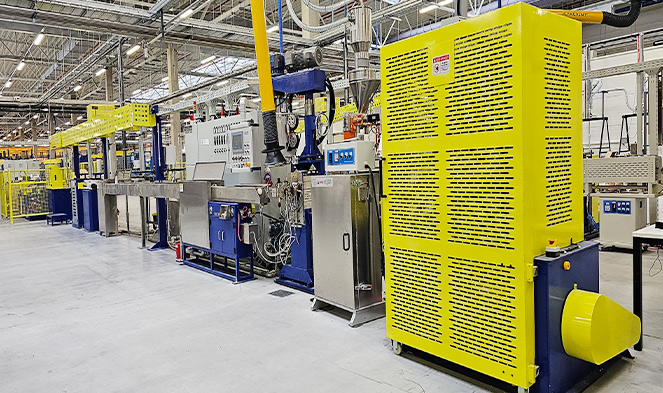
Lanka- ja kaapeliekstruuderi ei ole koskaan itsenäinen kone. Se sijaitsee keskellä täydellistä suulakepuristuslinjaa, jonka asettelu - maksukelasta valmiiseen kaapelin vastaanottoon - määrittää käynnistysromun, vaihtoajan ja lopullisen mittojen yhdenmukaisuuden. Johdon kokonaispituus vaihtelee 20 metristä pienen rakennuksen johdineristyslinjan yli 150 metriin keskijännitteisessä XLPE-johdossa, jossa on typpikovetusputkia.

  1. Maksuyksikkö — pitää paljaan johdinkelan (jopa 3000 kg suurille virtakaapeleille) jännitysohjatulla tanssijavarrella. Servokäytön aktiiviset palkkiot ylläpitävät jatkuvaa jännitystä jopa kelan kiihdytyksen aikana.
  2. Suoristus ja esilämmitin — suoristaa kierretyn johtimen ja poistaa pinnan hapettumisen. XLPE-virtakaapelin esilämmitys 60–120 °C:een on vakiona eristeen tarttuvuuden parantamiseksi.
  3. Lanka- ja kaapeliekstruuderi ristipäällä — ydinyksikkö. Piipun pituus, ruuvin halkaisija ja ristipään reikä mitoitetaan tietyn valmistettavan yhdisteen ja tuotevalikoiman mukaan.
  4. Jäähdytyskaukalot — tyypillisesti kaksi tai kolme sarjassa olevaa vesijäähdytysosaa, joiden lämpötila laskee (kuuma, lämmin, kylmä), jotta vältetään lämpöshokki ja jäännösjännitys eristeseinässä.
  5. Inline-mittaus — laser-OD-mittari, kapasitanssimonitori, kipinätesteri ja valinnaisesti röntgenseinämäpaksuusskanneri tarkkuuskaapelituotteille. Kaikki instrumentit syöttävät tiedot linja-PLC:hen suljetun silmukan ohjausta varten.
  6. Kapstan ja tanssija — servokäyttöinen nosto, joka ylläpitää siiman kireyttä ja nopeutta paremmalla nopeuden vaihtelulla kuin ±0,1 %.
  7. Merkintäyksikkö — mustesuihku- tai kaiverrusyksikkö kiinnittää eristeen tai vaipan ulkopintaan mittarimerkkejä, jännitearvoja, värikoodeja ja tunnistetekstiä.
  8. Nosto ja kelaus — rullan kelauskone tai rumpukierrätyskone, jossa on automaattinen katkaisu ja siirto akulla varustetuissa siimoissa tuotannon pysähtymisen välttämiseksi rullan vaihdon yhteydessä.

Jopa 2–3 mm:n kohdistamisvirhe laskun ja ristipään välillä suurella nopeudella aiheuttaa johtimien tärinää ja epäkeskisyyspiikkejä, joita on vaikea korjata ilman linjan katkaisua. Kaikki yksiköt on asennettava jäykkään teräsrunkoon ja kohdistettava huolellisesti asennuksen aikana.

Pursotusvirheet lanka- ja kaapeliekstruuderin linjoissa: syyt ja korjaukset

Jopa hyvin hoidetuissa lanka- ja kaapeliekstruuderilinjoissa esiintyy tuotantovirheitä. Vikatyypin tunnistaminen ja sen perimmäisen syyn nopea tunnistaminen on ero lyhyen korjausvälin ja tuntien romutuotannon välillä. Alla oleva taulukko kattaa yleisimmät ekstrudointikonelinjoilla kohdatut viat eri puolilla alaa.

Yleiset johtojen ja kaapelien puristusvirheet, perimmäiset syyt ja korjaavat toimenpiteet (Lähde: Gemwell Electrical Machineryn tekninen referenssi, 2026)
Vika Yleisin syy Korjaustoimet
Halkaisijan vaihtelu (syklinen) Ruuvin ylijännite, kulunut ruuvin kärki, epävakaa sulapaine Asenna hammaspyöräpumppu; tarkasta ja vaihda kuluneet ruuvin osat
Kuplat ja aukot eristyksessä Yhdisteen kosteus yli 0,05 %; haihtuvien pehmittimien hajoaminen Esikuivausyhdiste 2–4 tuntia 70–80 °C:ssa; tarkista lisäainepaketti
Karkea pinta (hainnahka) Sulamurtuma liiallisesta muotin seinämän leikkausnopeudesta Nosta suuttimen lämpötilaa; vähentää linjan nopeutta; lisää käsittelyapua
Korkea epäkeskisyys Johtimen tärinä; väärin kohdistettu suuttimen kärki; kulunut ohjausputki Keskitä ristipää uudelleen; vaihda ohjausputki; tarkista johtimen kireys
Raitoja ja värimuutoksia Hajoanut materiaali ristipään kuolleissa vyöhykkeissä Tyhjennä ristipää; purkaa ja puhdistaa; tarkasta kuolleet alueet
Kipinätestin epäonnistumiset (reiät) Kontaminaatio yhdisteessä; kuplia; ohut täplä eksentrisyydestä Näyttö yhdiste; käsitellä epäkeskisyysongelmaa; parantaa materiaalinkäsittelyn puhtautta

Oikean suulakepuristuskoneen valinta lankojen ja kaapelien tuotantoon

Lanka- ja kaapeliekstruuderin valitseminen edellyttää jäsenneltyjen eritelmien läpikäyntiä ennen kuin otat yhteyttä mihinkään valmistajaan. Väärää konevalintaa – alimitoitettu ruuvi, väärä L/D-suhde, riittämätön jäähdytys tai riittämätön linjanopeus – ei voida täysin kompensoida toiminnallisilla säädöillä. Määritä seuraavat parametrit ennen tarjousten pyytämistä:

Johtimen kokoalue

Määritä johtimen pienin poikkipinta (esim. 0,1 mm² datakaapelille) ja maksimi (esim. 300 mm² virtakaapelille). Tämä alue määrittää tarvittavan ristipään porauskoon, suuttimen ja kärjen valinnan sekä sen, voiko yksi ristipää kattaa koko alueen vai tarvitaanko useita ristipäitä.

Yhdistelmäperhe ja seinän paksuus

PVC, LSZH ja XLPE vaativat kukin erilaisen ruuvigeometrian. Tuotevalikoiman seinämän vähimmäispaksuus ohjaa meistin ja kärjen geometrian valintaa ja vetosuhteen (DDR) tavoitetta. DDR 2.5:n ylittäminen LSZH:ssa voi aiheuttaa sulamurtumia, mikä voi johtaa pintavirheisiin kipinätestauksessa.

Tavoiteteho kg/h

Laske tavoitelähtö linjanopeudesta kerrottuna eristetyn kaapelin lineaaripainolla nimellismitoilla. Tämä laskelma mittaa ekstruuderin ruuvin halkaisijan ja käyttömoottorin. 60 mm:n lanka- ja kaapeliekstruuderi, joka käy nopeudella 120 rpm, tuottaa noin 180–220 kg/h PVC-seosta – riittää 1,5 mm²:n rakennuslangalle nopeudella 400 m/min.

Vaaditut mittatoleranssit

Standardin IEC 60227 mukaiset rakennuslangan standarditoleranssit ovat saavutettavissa halkaisijamittarin peruspalautteen avulla. Autojen kaapeli ISO 6722 -standardin tai ilmailu- ja avaruusjohdotuksen vaatimusten mukaisesti vaatii hammaspyöräpumpun ja röntgensäteen seinämän paksuusmittauksen. Määrittele tuotevalikoiman tiukin toleranssi ja mittaa instrumentointi sen mukaan – hammaspyöräpumpun jälkiasennus asennuksen jälkeen on mahdollista, mutta lisää kustannuksia ja seisokkeja.

Vaadittujen kerrosten määrä

Yksikerroksinen eristys käyttää yhtä ekstruuderia. Kaksikerroksinen (eristys ja vaippa) vaatii joko tandemlinjan, jossa on kaksi ekstruuderia peräkkäin, tai yhteisekstruusioristipää. Kolminkertainen koekstruusio keskijännitteiselle XLPE-kaapelille, jossa on puolijohtavat suojukset, vaatii kolme ekstruuderia, jotka syöttävät yhtä kolmikanavaista ristipäätä – täysin eri alustaa kuin rakennuksen johtolinja.

Automaatiotaso ja budjetti

Täysin automatisoitu lanka- ja kaapeliekstruuderilinja, jossa on suljetun silmukan halkaisijan säätö, automaattinen kelan vaihto ja reseptien hallinta, vähentää käynnistysromua ja työvoimakustannuksia 30–60 % manuaaliseen käyttöön verrattuna. Yleiskäyttöisen PVC/LSZH-rakennuslangan (60 mm:n ekstruuderi, 25:1 L/D, hammaspyöräpumppu, lasermittari) asennettujen johtojen hinnat vaihtelevat 300 000–800 000 USD. XLPE-keskijännitteiset kolminkertaiset koekstruusiolinjat alkavat 2 miljoonasta dollarista ja ylittävät 8 miljoonan dollarin täysin kuivakovettuvilla VCV-pystysuuntaisilla kokoonpanoilla. (Lähde: Gemwell Industry reference, 2026)

Lanka- ja kaapeliekstruuderisovellukset keskeisillä teollisuudenaloilla

Sama perusekstrudointikoneteknologia palvelee radikaalisti erilaisia toimialoja, joilla kullakin on omat yhdistevaatimukset, mittatoleranssit ja tuotantotalouden. Sovelluskontekstin ymmärtäminen on yhtä tärkeää kuin itse koneen ymmärtäminen.

Autoteollisuus

Autoteollisuus Wire Harness Cables

Autoteollisuus wire harness plants are among the most demanding environments for wire and cable extruder lines, with wire gauges ranging from 0.13 mm² to 6 mm² and line speeds of 600–1,200 m/min on fine gauge. Wall thicknesses as low as 0.15 mm on 0.13 mm² conductor demand diameter control to ±0.005 mm or better. Compound choices include PVC (standard), XLPE, and ETFE for zones near the engine requiring 125°C or 150°C continuous ratings. Color-coded insulation is critical for harness assembly, requiring inline colorimetric verification. Davis-Standard's automotive wire extrusion lines cover conductor ranges from 19 to 24 gauge for low-voltage signal and control wire.

Sähkön infrastruktuuri

Keski- ja korkeajännitevirtakaapeli

Päinvastaisessa mittakaavassa merenalainen virtakaapeli ja erittäin korkeajännitemaakaapeli käyttävät suurimpia saatavilla olevia lanka- ja kaapeliekstruuderikokoonpanoja. Johdinpoikkileikkaukset 500 mm² - 2 500 mm² vaativat kolminkertaisen koekstruusiolinjan, jotka levittävät sisemmän puolijohdesuojan, XLPE-eristeseinän (15-25 mm paksu) ja ulomman puolijohdesuojan yhdellä läpikäynnillä nopeudella 3-10 m/min. Eristyksen puhtaus 220–525 kV kaapeliluokassa on poikkeuksellinen – yli 125 mikronia suuremmat metallihiukkaset XLPE:ssä ovat kiellettyjä, mikä edellyttää erittäin puhdasta yhdisteen käsittelyä ja puhdastilojen kokoonpanoalueita ristipään ympärillä. Davis-Standard on maailmanlaajuisesti yli 250 asennettuna rakennusjohtojärjestelmällään yksi tämän segmentin tunnetuista johtajista.

Data ja televiestintä

Data ja televiestintämunications Cables

Rakennekaapelointi Cat 6A ja Cat 8 Ethernetille ja koaksiaalikaapeli laajakaistajakelua varten priorisoivat kapasitanssin tasaisuuden ja impedanssin säädön jännitteenkeston sijaan. Solid-core Cat 6A käyttää vaahdotettua FEP- tai kiinteää HDPE-eristystä 0,25–0,35 mm seinässä 0,57 mm:n johtimessa, tuotettu nopeudella 800–1 000 m/min. Vaahdotusprosessi – fysikaalinen vaahdotus typen ruiskutuksella tai kemiallinen vaahdotus atsodikarbonamidilla – alentaa dielektrisyysvakion arvosta 2,3 (kiinteä HDPE) arvoon 1,5–1,8, mikä mahdollistaa 500 MHz:n kaistanleveyden. Vaahdotetun eristyslangan ja kaapeliekstruuderin halkaisijasäädön on saavutettava parempi kuin ±0,005 mm, jotta impedanssi pysyy TIA-568-standardien ±3 ohmin toleranssin sisällä.

Sähköauton lataus

Sähköajoneuvojen latauskaapelit

EV DC -pikalatauskaapelit kestävät jatkuvaa virtaa aina 500 A asti 1 000 V DC:ssä, taivutussäteet alle 30 mm -40 °C:ssa – yhdistelmä, joka vaatii joustavia TPU- tai silikonivaippaa monikerroksisiin lankoihin ja kaapeliekstruuderin linjoihin. Nestejäähdytteiset mallit lisäävät kerroksen monimutkaisuutta, ja eriste on suulakepuristettu jäähdytysnestettä kuljettavan kupariputken päälle. Tämän tuotteen suulakepuristuskonelinjojen on käsiteltävä useita samanaikaisia ​​kerroksia säilyttäen samalla joustavuusominaisuudet, jotka mahdollistavat kaapelin roikkumisen, rekyylin ja taipumisen tuhansia kertoja kenttäkäytössä. Globaalin sähköajoneuvojen latauskaapeleiden kysynnän ennustetaan kasvavan yli 20 % CAGR:llä vuoteen 2030 mennessä, mikä lisää merkittäviä uusia investointeja lanka- ja kaapeliekstruuderikapasiteettiin maailmanlaajuisesti.

Huoltokäytännöt, jotka pidentävät lanka- ja kaapeliekstruuderin käyttöikää

Lanka- ja kaapeliekstruuderi on pääomavaltainen omaisuus, ja asennettu linja maksaa 300 000 dollarista yli 8 miljoonaan dollariin kokoonpanosta riippuen. Asianmukainen huolto tarkoittaa suoraan käytettävyyttä, tuotteiden laatua ja käyttöikää mitattuna vuosissa kuukausien sijaan. Alla olevat käytännöt edustavat korkean suorituskyvyn johtojen ja kaapelien valmistajien maailmanlaajuisesti hyväksymää standardia.

Ruuvien ja tynnyrien kulumisen valvonta

Mittaa tynnyrin reiän halkaisija ja ruuvin halkaisija 6–12 kuukauden välein kalibroiduilla instrumenteilla. Kun ruuvin ja piipun välinen halkaisijavälys ylittää 0,4–0,6 mm (ruuvin halkaisijasta riippuen), ulostulon tasaisuus laskee ja vuotovirtaus kasvaa aiheuttaen paineen vaihteluita, jotka näkyvät halkaisijan vaihteluna valmiissa kaapelissa. Ruuvin vaihtaminen ennen kuin piippu saavuttaa saman kulumisasteen on tyypillisesti kustannustehokkaampaa kuin molempien vaihtaminen samanaikaisesti.

Ristipään puhdistustaajuus

LSZH ja pigmentoidut yhdisteet vaativat ristipään purkamisen ja puhdistuksen 8–24 tuotantotunnin välein hajoaneen materiaalin poistamiseksi kuolleilta alueilla muotissa ja torpedossa. Tavallinen PVC:n luonnollinen seos puhtaalla linjalla voi toimia 200–500 tuntia täydellisten puhdistusten välillä. Suunniteltu tyhjennysjakso, jossa käytetään lämpöstabiilia huuhteluainetta ennen jokaista sammutusta, poistaa jäämät ilman purkamista ja pidentää huoltoväliä merkittävästi.

Lämmitysnauhan ja lämpöparin tarkastus

Vialliset lämmitinnauhat ja termoparit aiheuttavat lämpötilavyöhykkeen poikkeavuuksia, jotka usein diagnosoidaan väärin johto- ja kaapeliekstruuderin yhdiste- tai ruuvi-ongelmiksi. Tarkista lämmittimen puristimet löystymisen ja kuumapisteiden varalta neljännesvuosittain. Vaihda lämpöparit ennaltaehkäisevästi 12–18 kuukauden välein – lämpöparin hinta on vähäpätöinen verrattuna romuun, joka syntyy yhden lämpötilavyöhykkeen hallinnan menettämisestä XLPE-linjalla.

Veto- ja vaihteistohuolto

Ekstruuderivaihteistot toimivat suurilla, syklisillä vääntömomenttikuormituksilla. Noudata OEM:n määrittämiä vaihteistoöljyn vaihtovälejä, tyypillisesti 4 000–8 000 käyttötunnin välein. Vaihteiston tärinäanalyysi kahdesti vuodessa tunnistaa laakerien kulumisen ennen katastrofaalista vikaa. Vaihteiston vika nopeissa lanka- ja kaapeliekstruuderin linjassa aiheuttaa tunteja tai päiviä odottamattomia seisokkeja ja mahdollisia vaurioita ruuvin akselille.

Mittarin kalibrointi ja kipinätestaajan tarkastus

Laserhalkaisijamittarit vaativat kalibroinnin jäljitettävien vertailukohteiden kanssa kuukausittain. Kipinätestaajat on tarkastettava tunnetun keinotekoisen vian varalta (hallittu neulanreikä eristyksessä) jokaisen tuotantovuoron alussa. Kalibroimaton kipinätesteri, joka jättää huomiotta todelliset viat, on vaarallisempi kuin ei testaajaa ollenkaan, koska se luo väärää luottamusta tuotteen laatuun toimitettaessa viallista kaapelia.

Jäähdytysveden laatu

Jäähdytyspohjavesi kerää ajan myötä biologista kasvua, hilsettä ja pehmittimiä. Biofouling jäähdytyskaukalon sisällä voi saastuttaa kaapelin pinnan orgaanisilla kerrostumilla, jotka näkyvät pintajuovina tai tartuntahäiriöinä. Säilytä veden johtavuus, pH ja biosiditasot spesifikaatioiden puitteissa. Suorita tyhjennys- ja puhdistusjaksot kourujärjestelmässä neljännesvuosittain tai useammin PVC-linjoilla, joissa pehmittimen uutto veteen on korkea.

Ruuvien ja piipujen tekniset tiedot eri kaapeliseoksille

Ruuvi ja piippu ovat mekaanisesti kriittisimmät komponentit kaikissa lanka- ja kaapeliekstruudereissa. Niiden geometria, metallurgia ja pintakäsittely määräävät tehon, yhdisteen homogeenisuuden, paineen stabiilisuuden ja käyttöiän. Oikean ruuvin määrittäminen kohdeyhdisteperheelle ei ole valinnaista – PVC-ruuvin käyttäminen XLPE- tai LSZH-seoksella aiheuttaa laatuongelmia, joita ei voida ratkaista säätämällä lämpötila- tai nopeusprofiileja.

Suositellut ruuvi- ja piippumääritykset yhdisteperheittäin lanka- ja kaapeliekstruuderisovelluksiin
Yhdiste L/D-suhde Puristussuhde Tynnyrin vuori Ruuvin pinta Prosessin lämpötila-alue
PVC 20:1 - 25:1 2,5–3,0:1 Tavallinen bimetalli Kromattu, kiillotettu 150-190°C
XLPE 25:1 - 30:1 2,0–2,5:1 Tavallinen bimetalli Nitridikäsitelty seos 200-220°C
LSZH/HFFR 25:1 - 36:1 2,0–2,8:1 Kulutusta kestävä bimetalli (60 HRC min) Karkaistu runsasseosteinen teräs 180-210 °C
TPU/TPE 20:1 - 24:1 2,5–3,5:1 Tavallinen bimetalli Nitridikäsitelty 190-220 °C
FEP/ETFE 20:1 - 24:1 3,0–4,0:1 PTFE-vuorattu tai nikkeliseos Nikkeliseos 340-380 °C

L/D (pituus-halkaisija) -suhde on yksi kiistetyimmistä parametreista lanka- ja kaapeliekstruuderin eritelmissä. Pidemmät ruuvit antavat enemmän viipymisaikaa sulamiselle ja homogenisoinnille, mikä on hyödyllistä vaikeille yhdisteille, kuten LSZH, jossa täyteainekuormitus on 50–65 %. Pidemmät ruuvit lisäävät kuitenkin myös leikkauslämpötehoa, mikä voi laukaista XLPE:n ennenaikaisen silloittumisen tai lämpöherkän PVC:n hajoamisen. Jotkut toimittajat tarjoavat ruuveja, joiden L/D on 36:1, erityisesti fyysisiin vaahdotussovelluksiin, joissa materiaalin tarkka sekoitus ja sulatus ovat kriittisiä. Oikea valinta riippuu aina tietystä käsiteltävästä yhdisteestä, ei yhdestä yleisestä suosituksesta.

v