 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Mitä yksiruuvipuristuskone todella tekee
A yksiruuvinen suulakepuristuskone sulattaa, sekoittaa ja työntää muovi- tai kumiyhdistettä muotoillun muotin läpi muodostaen jatkuvan profiilin, levyn, putken tai kaapelin päällysteen. Se perustuu yhteen pyörivään ruuviin, joka on sijoitettu lämmitetyn tynnyrin sisään, ja se tuottaa paineen ja leikkausvoiman, joka tarvitaan raaka-aineen pehmittämiseen ja sen toimittamiseen tasaisella, hallittavalla nopeudella. Lanka- ja kaapeliteollisuudessa tämä sama ydinmekanismi on jokaisen sydän kaapelin puristuskone käytetään eristykseen, vaippaan ja vaippalinjoihin. Lyhyt vastaus jokaiselle, joka vertaa ekstruusiolaitteita: yksiruuvit ovat edelleen hallitseva valinta kaapelituotannossa, koska niissä yhdistyvät mekaaninen yksinkertaisuus, alhaisemmat ylläpitokustannukset ja tasainen sulateteho tavallisille yhdisteille, kuten PVC, PE, XLPE ja vähän savuttomia halogeenittomia materiaaleja.
Alla tässä oppaassa kerrotaan, kuinka kone toimii, mitkä komponentit ovat tärkeimpiä, miten sitä verrataan kaksoisruuvivaihtoehtoihin ja mitä ostajien tulee tarkistaa ennen kaapelin valmistuslinjan ostamista.
Kuinka suulakepuristusprosessi toimii piipun sisällä
Sisällä a yksiruuvinen suulakepuristuskone , raaka-aine tulee suppilon kautta ja putoaa tynnyrin syöttöalueelle. Sieltä ruuvi kuljettaa materiaalin kolmen toiminnallisen vyöhykkeen läpi, joista jokainen suorittaa erillisen työn ennen kuin sulate saavuttaa suulakkeen.
- Syöttöalue: kiinteät pelletit tai jauhe kuljetetaan eteenpäin samalla kun ne alkavat lämmetä tynnyrin lämmittimistä ja kitkasta.
- Puristusvyöhyke: ruuvin kanavasyvyys pienenee, tiivistää materiaalia, pakottaa jääneen ilman ulos ja aloittaa sulamisprosessin leikkauslämmön ja johtumisen kautta.
- Annostelualue: sulate homogenisoidaan tasaiseen lämpötilaan ja viskositeettiin ja työnnetään sitten vakiopaineessa kohti sihtipakkausta ja suulakepäätä.
Ruuvin geometria, erityisesti sen pituuden ja halkaisijan suhde (kirjoitetaan yleisesti L/D-suhteeksi), määrittää, kuinka paljon aikaa materiaali kuluu leikattaessa ja kuumennettaessa. Useimmat kaapelin eristys- ja vaippalinjat käyttävät L/D-suhdetta välillä 20:1–26:1, mikä tasapainottaa ulostulonopeuden ja riittävän sulamislaadun jatkuvassa kaapelipeittosovelluksessa.
Ydinkomponentit, jotka määrittävät tulosteen laadun
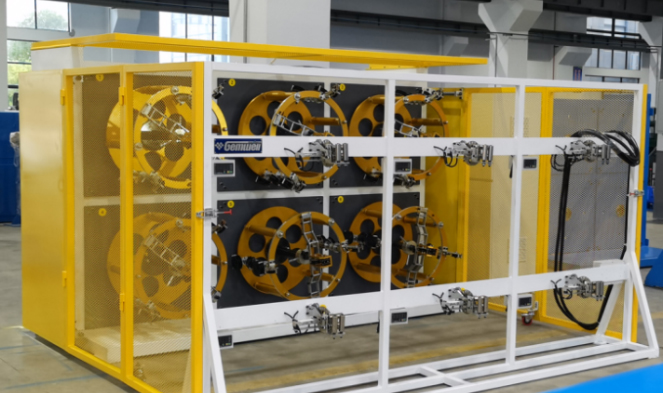
Jokainen kaapelin puristuskone yhden ruuvin ympärille rakennettu jakaa yhteisiä osia, mutta kunkin osan tarkkuus vaikuttaa suoraan seinämän paksuuden tasaisuuteen, pinnan viimeistelyyn ja linjan nopeuteen.
| Komponentti | Ensisijainen toiminto | Vaikutus kaapelin laatuun |
|---|---|---|
| Ruuvi ja piippu | Sulata ja kuljettaa yhdistettä paineen alaisena | Määrittää sulatteen tasaisuuden ja läpimenon stabiilisuuden |
| Näytön vaihtaja | Suodattaa epäpuhtaudet sulatevirrasta | Vähentää pintavirheitä ja muotin tukkeutumista |
| Ristipää kuolee | Muodostaa sulaa materiaalia johtimen ympärille | Säätelee samankeskisyyttä ja seinämän paksuutta |
| Jäähdytyskaukalo | Kiinteyttää suulakepuristetun kerroksen muotin jälkeen | Vaikuttaa mittojen vakauteen ja kutistumiseen |
| Nosta ja nosta | Vetää kaapelia synkronoidulla nopeudella ja kelaa sen | Määrittää siiman nopeuden johdonmukaisuuden ja kelan kireyden |
Yksi ruuvi vs kaksoisruuvi: mikä sopii kaapelituotantoon
Uutta linjaa arvioivat ostajat kysyvät usein, tarjoaako kaksoisruuvikokoonpano todellisia etuja kaapelitöissä käytettävään tavalliseen yksiruuvipuristuskoneeseen verrattuna. Rehellinen vertailu riippuu suuresti käsiteltävästä yhdisteestä.
| tekijä | Yksi ruuvi | Kaksoisruuvi |
|---|---|---|
| Sopivat yhdisteet | PVC, PE, XLPE, vakio kestomuovi | Erittäin täyteläiset yhdisteet, lämpöherkät formulaatiot |
| Pääomakustannus | Alempi | Korkeampi |
| Huollon monimutkaisuus | Yksinkertainen, vähemmän kuluvia osia | Monimutkaisempi vaihteisto- ja ruuvihuolto |
| Tyypillinen käyttö kaapelilaitoksissa | Eristys- ja vaippalinjat | Linjojen yhdistäminen ennen pelletointia |
Useimmille kaapelivalmistajille, jotka käyttävät tavallisia eristys- tai vaippaseoksia, hyvin määritelty yksiruuvinen suulakepuristuskone tarjoaa vaaditun tulostuksen vakauden ilman kaksiruuvijärjestelmän lisäkustannuksia ja monimutkaisuutta.
Missä kaapelipursotuskoneita käytetään eri teollisuudenaloilla
A kaapelin puristuskone rakennettu yhden ruuvin teknologiaan tukee useita erillisiä tuotantolinjoja tyypillisessä lanka- ja kaapelitehtaassa:
- Ensisijainen eristyspuristus rakennuslangalle, autokaapelille ja ohjauskaapelille
- Virtajohdon ja tietoliikennekaapelin ulkovaippa ja vaippa
- Täyte- ja aluslevyjen pursotus monisäikeisiin kaapelikokoonpanoihin
- Päällystyslinjat optisille kuituputkille ja puskurikerroksille
- Vaahtokuoren eristyspuristus data- ja koaksiaalikaapelille
Jokainen sovellus vaatii hieman erilaista ruuvirakennetta, suuttimen geometriaa ja jäähdytyspituutta, minkä vuoksi kaapelin ekstruusiolinjoja myydään harvoin yhtenä kiinteänä kokoonpanona. Valmistajat pyytävät tyypillisesti mukautettuja ristipääsuulakkeita ja säädettäviä linjanopeuksia vaihtaakseen johtimien kokoa ilman koko suulakepuristimen vaihtamista.
Ruuvien suunnitteluparametrit, jotka vaikuttavat ekstruusiotehoon
Puristussuhde
Puristussuhde vertaa kanavan syvyyttä syöttövyöhykkeellä kanavasyvyyteen annostelualueella. Suhteet 2,5:1 ja 3,5:1 ovat yleisiä PVC- ja PE-kaapeliseoksille, mikä antaa riittävän tiivistyksen ilmataskujen poistamiseen ilman, että materiaali ylikuumenee ylimääräisen leikkausvoiman takia.
Ruuvin nopeus ja lähtötasapaino
Ruuvin pyörittäminen nopeammin ei aina lisää käyttökelpoista tehoa. Tietyn nopeuden ylittyessä sulatteen lämpötila nousee nopeammin kuin alavirran jäähdytyskapasiteetti pystyy kestämään, mikä johtaa pehmeiden eristekerrosten seinämän paksuuden painumiseen. Linjaoperaattorit tyypillisesti säätävät ruuvin kierrosluvun nostonopeutta vastaan sen sijaan, että työntäisivät suulakepuristimen mekaaniseen maksimiinsa.
Tynnyrin lämmitysalueet
Nykyaikaiset tynnyrit on jaettu kolmesta viiteen itsenäisesti ohjattavaan lämmitysvyöhykkeeseen. Tarkka vyöhykesäätö pitää lämpötilaprofiilin asteittaisena, mikä on tärkeintä lämpöherkille yhdisteille, kuten rakennuslangassa käytettävälle palonestoaineelle PVC:lle.
Kaapeliyhdisteiden materiaalinäkökohdat
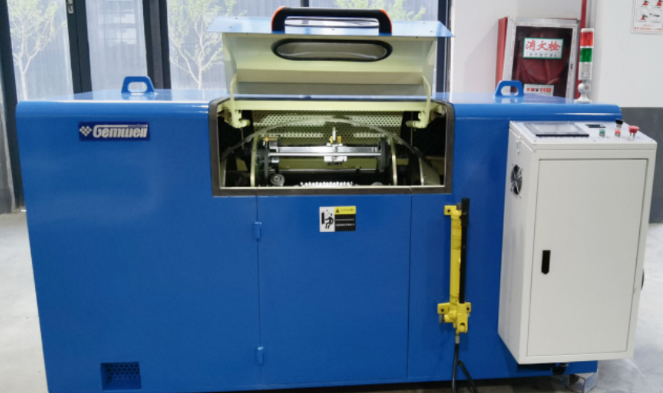
Kaikki yhdisteet eivät toimi samalla tavalla yhden ruuvisäiliön sisällä. Kutistumisen, sulavirtausindeksin ja kosteusherkkyyden ymmärtäminen auttaa käyttäjiä välttämään yleisiä vikoja.
| Yhdiste | Tyypillinen käyttö | Käsittelyhuomautus |
|---|---|---|
| PVC | Rakennuslangan eristys ja vaippa | Herkkä ylikuumenemiselle, vaatii kohtalaista leikkausta |
| LDPE ja HDPE | Tiedonsiirtokaapelin vaippa | Alhainen kosteuden imeytyminen, helppo virtaus |
| XLPE | Keski- ja korkeajännitevirtakaapelin eristys | Vaatii kovettamisen ekstruusion jälkeen, tiukkaa lämpötilan säätöä |
| Vähäsavuinen halogeeniton yhdiste | Rautatie-, meri- ja rakennuskaapelin vaippa | Erittäin täyteläinen, hankaava ruuvi- ja piippupintoja |
Oikean koneen valinta kaapelin tuotantolinjalle
Koneiden koon ja kokoonpanojen välillä valinnan tulisi alkaa langan halkaisija-alueesta ja odotetusta tuotantomäärästä pelkän hinnan sijaan. Muutama käytännön tarkistuspiste auttaa rajaamaan päätöstä:
- Yhdistä ruuvin halkaisija seinän paksuuden ja johtimien kokovalikoimaan, joka on suunniteltu tuleville vuosille, ei vain nykyisiin tilauksiin
- Varmista, että suutinpää hyväksyy pikavaihtotyökalut eristys- ja vaippatyön vaihtamiseksi
- Tarkista, että jäähdytyskaukalon pituus vastaa kohdeyhdisteen suunniteltua linjanopeutta
- Tarkista, että moottorin ja taajuusmuuttajan mitoitus jättää tilaa myöhemmin lisättäville suuremmille tehoyhdisteille
- Kysy sulapaine- ja lämpötila-anturin sijoitusta, sillä nämä lukemat ovat ensimmäiset varoitusmerkit ruuvin kulumisesta
Ostajat, jotka ohittavat mitoitusvaiheen, päätyvät usein ostamaan ylikokoa yksiruuvinen suulakepuristuskone alhaisella teholla, mikä lisää energiakustannuksia tuotettua kaapelimetriä kohden ilman laadun paranemista.
Käyttöikää pidentävät huoltokäytännöt
Ruuvien ja tynnyrien kuluminen on suurin yksittäinen aiheuttaja suunnittelemattomiin seisokkeihin kaapelien suulakepuristuslinjoilla. Johdonmukainen huoltorutiini pitää tehon vakaana ja välttää kalliin hätäruuvinvaihdon.
- Tarkasta seulapaketti ja vaihda suodattimet kiinteän aikataulun mukaan sen sijaan, että odotat painepiikkejä
- Mittaa tynnyrin reiän halkaisija säännöllisesti kulumisen seuraamiseksi alkuperäistä toleranssia vastaan
- Pidä muotin ja poikkipäiden pinnat vapaina hiilen kertymisestä, mikä on yleinen syy kaapelieristeen pintajuoviin
- Voitele vaihteisto ja painelaakerikokoonpanot valmistajan aikataulun mukaan, koska nämä osat kantavat sulapaineen täyden aksiaalikuorman
- Kirjaa sulatteen lämpötilan ja paineen trendit ajan mittaan kiinnittääksesi ruuvin asteittaisen kulumisen, ennen kuin se vaikuttaa seinämän paksuuden toleranssiin
Nykyiset trendit muotoilukaapeleiden ekstruusiolaitteet
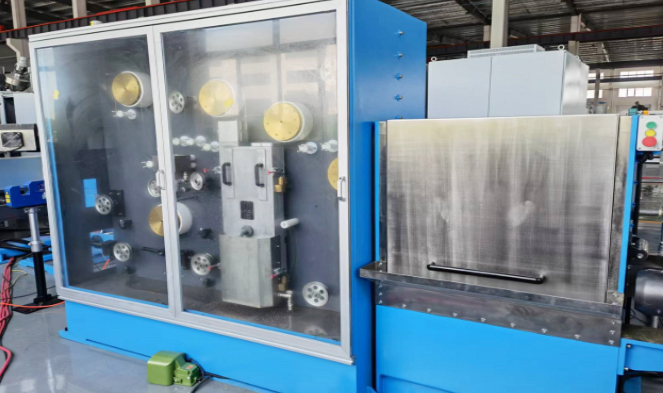
Energiatehokkuudesta on tullut uusien ekstruusiolinjojen johtava ostotekijä. Servokäyttöiset päämoottorit ja vaihtuvataajuinen tynnyrilämmitys ovat yhä enemmän vakiona uusissa kaapelin puristuskone tilauksia, koska ne vähentävät tyhjäkäynnin energiankulutusta käynnistyksen ja materiaalinvaihdon aikana. Uritetut syöttöpiippumallit ovat myös yleistymässä korkeammilla tuotantolinjoilla, koska uritettu osa parantaa kiinteän kuljetuksen vakautta ja mahdollistaa suuremman tehon pienemmillä ruuvinopeuksilla verrattuna sileäreikäisiin syöttöosiin.
Toinen muutos on kohti integroituja linjaohjausjärjestelmiä, jotka synkronoivat suulakepuristimen ruuvin nopeuden, siirtonopeuden ja kipinätesteripalautteen yhdessä ohjauspaneelissa, mikä vähentää käyttäjän virheen mahdollisuutta, joka aiheuttaa epäyhtenäisen seinämän paksuuden koko tuotantoajon aikana.
Usein kysytyt kysymykset
Minkä kokoista yksiruuvipuristuskonetta tarvitaan rakennuslangan eristykseen?
Useimmat rakennuslangan eristyslinjat käyttävät ruuvien halkaisijaa 45–65 mm riippuen tavoitejohtimien kokoalueesta ja vaaditusta lähtönopeudesta.
Voiko yksi kaapelin puristuskone hoitaa sekä eristys- että vaippatyöt?
Kyllä, edellyttäen, että suutinpää on suunniteltu nopeaa työkalujen vaihtoa varten ja ruuvin geometria sopii molempiin prosessoitaviin yhdistetyyppeihin, kuten PVC sekä eristykseen että vaippaan.
Kuinka usein ruuvi ja piippu pitää vaihtaa?
Vaihdon ajankohta riippuu yhdisteen hankaavuudesta ja käyttötunneista kiinteän kalenteriaikataulun sijaan. Hyvin täytetyt vähäsavuiset yhdisteet kuluttavat komponentteja nopeammin kuin tavallinen PVC tai PE.
Mikä aiheuttaa epätasaisen seinämän paksuuden ekstrudoidussa kaapelieristeessä?
Yleisiä syitä ovat muun muassa epäkeskinen ristipää, epäyhtenäinen sulamislämpötila tynnyrin epätasaisesta kuumenemisesta tai kuluneet ruuvit, jotka vähentävät paineen vakautta suulakkeessa.
Soveltuuko yksiruuvipuristuskone vaahtoeristeen suulakepuristamiseen?
Kyllä, kaasuruiskutukseen tai kemiallisille vaahdotusaineille tarkoitetulla ruuvilla ja tynnyrin jäähdytysvyöhykkeellä, joka on sijoitettu ohjaamaan solun rakennetta ennen kuin materiaali saavuttaa suuttimen.
 Liittyvät Tuotteet











