 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kuinka valokuitukaapeli valmistetaan: lyhyt vastaus
Valokuitukaapeli valmistetaan vetämällä ultrapuhdasta piidioksidilasia hiusohuiksi säikeiksi, joita kutsutaan optisiksi kuiduiksi, pinnoittamalla ne suojaavilla polymeerikerroksilla, niputtamalla ne ydinkokoonpanoksi ja lopuksi ekstrudoimalla ulkovaippa koko rakenteen ympärille lanka- ja kaapeliekstruuderin avulla. Tuloksena on kaapeli, joka pystyy välittämään dataa valonnopeudella kymmenien kilometrien etäisyyksillä käytännössä ilman signaalihäviötä.
Täysi valmistusprosessi kattaa useita erittäin kontrolloituja vaiheita – piidioksidiaihioiden kemiallisesta höyrysaostamisesta yli 2 000 °C:n lämpötilassa toimiviin kuidunvetotorniin ja päällyslinjoihin, joissa lanka- ja kaapeliekstruuderi levittää polymeeripinnoitteita yli 1 000 metrin minuuttinopeudella . Jokainen vaihe vaatii tarkkoja laitteita, tiukkoja toleransseja ja tiukkaa laadunvalvontaa.
Raaka-aineet: Mistä valokuitukaapeli todellisuudessa on valmistettu
Jokaisen kaapelin ytimessä oleva optinen kuitu alkaa piitetrakloridista (SiCl4) tai piidioksidista (SiO₂), jonka puhtaus on tyypillisesti 99,9999 % tai parempi. Jopa yksittäinen metalliepäpuhtaus osien per miljardeja tasolla voi siroittaa valoa ja heikentää lähetyksen laatua. Piidioksidin ohella ytimeen lisätään lisäaineita, kuten germaniumdioksidia (GeO₂), jotta sen taitekerroin nousee hieman verhouksen taitekertoimen yläpuolelle, jolloin syntyy kokonaisheijastus, joka pitää valon loukussa kuidun sisällä.
Lasin lisäksi valmis kaapeli sisältää useita muita materiaaliluokkia:
- Ensisijainen pinnoite: Pehmeä UV-kovettuva akrylaatti, joka levitetään suoraan lasin päälle pehmustamaan mikrotaivutuksia ja suojaamaan pintaa kosteudelta.
- Toissijainen pinnoite: Kovempi akrylaattikerros, joka antaa kuidulle mekaanisen lujuuden ja kulutuskestävyyden.
- Puskuriputket tai tiukka puskuri: Irtoputkimalleissa käytetään geelitäytteisiä PBT-putkia (polybuteenitereftalaatti); tiukasti puskuroiduissa malleissa käytetään nailonia tai PVDF:tä, joka on suulakepuristettu suoraan kuidun päälle.
- Vahvuusjäsenet: Kaapelityypistä ja sovelluksesta riippuen aramidilankaa (Kevlar), lasivahvistettua muovia (GRP) tai teräslankaa.
- Ulkotakki: Vähäsavuinen nollahalogeeninen (LSZH) polyeteeni, PVC tai polyuretaani, joka levitetään lanka- ja kaapeliekstruuderilla ja valitaan asennusympäristön perusteella.
Näiden materiaalien erityinen yhdistelmä määrittää, onko lopputuote sisäkaapeli, suoraan haudattu ulkokaapeli, panssaroitu merenalainen kaapeli vai paloa hidastava nousukaapeli.
Vaihe yksi: Lasiaihion valmistus
Kaikki alkaa esimuotista – tyypillisesti 1–1,5 metriä pitkästä ja halkaisijaltaan 50–150 mm:stä kiinteästä lasisauvasta, jonka poikkileikkausprofiili on tarkka skaalattu kopio valmiista kuidusta. Aihion ytimen halkaisijan ja suojakuoren halkaisijan välinen suhde säilyy tarkasti vedon aikana, joten jokainen tässä vaiheessa tehty mittapäätös etenee aina lopputuotteeseen asti.
Modifioitu kemiallinen höyrypinnoitus (MCVD)
MCVD-prosessissa pyörivä piidioksidiputki asennetaan lasintyöstösorviin. Kaasun esiasteet - SiCl4, GeCl4, POCl3 ja happi - syötetään toiseen päähän, kun taas vety-happipoltin kulkee ulkopuolella. Kaasut reagoivat noin 1 600 °C:ssa, jolloin putken sisäseinään kertyy nokihiukkasia. Jokaisella polttimen läpikäynnillä kerrostetaan yksi lasikerros, jonka koostumus on hieman erilainen, ja muodostaa kerros kerrokselta luokitusindeksin sisältävän ytimen. Satojen läpivientien jälkeen putki painuu kokoon kiinteäksi esimuotisauvaksi korkeassa lämpötilassa.
Outside Vapor Deposition (OVD) ja Vapor Axial Deposition (VAD)
OVD ja VAD ovat hallitsevia menetelmiä, joita suurvalmistajat, kuten Corning ja Fujikura, käyttävät. OVD:ssä pyörivä kara kulkee liekkihydrolyysipolttimen läpi; SiCl4 ja GeCl4 reagoivat vedyn ja hapen kanssa muodostaen piidioksidinokea karan ulkopinnalle. Saostuksen jälkeen kara poistetaan ja huokoinen nokiaihio sintrataan uunissa klooriatmosfäärissä OH--ionien (jotka aiheuttavat vesihuippujen vaimenemisen) poistamiseksi, minkä jälkeen se konsolidoidaan kuplattomaksi lasiaihioksi. VAD kerää nokea aksiaalisesti pyörivän siementangon päähän ja kasvattaa aihiota jatkuvasti – muoto, joka sopii suuren volyymin tuotantoon, koska se tuottaa erittäin pitkiä esimuotteja keskeytyksettä. Yksi suuri OVD- tai VAD-aihio voi tuottaa yli 3000 km valmiita kuituja.
Vaihe kaksi: Kuitujen piirtäminen piirustustornille
Kuituvetotorni on yksi kaikkien valokuitutehtaiden silmiinpistävimmistä laitteista. Se on tyypillisesti 10–20 metriä korkea ja syöttää esimuotin pystysuoraan grafiittiresistanssiuuniin tai zirkoniumoksidiinduktiouuniin, jossa kärki kuumennetaan noin 2 000–2 200 °C . Tässä lämpötilassa lasi pehmenee ja ohut säie, jota kutsutaan kuitu "kaula alaspäin" putoaa painovoiman alaisena ja vangitaan tornin pohjassa olevaan vetoketjuun.
Vetokytkin ohjaa vetonopeutta, joka on ensisijainen muuttuja, jota käytetään kuidun halkaisijan säätelyyn. Nykyaikaiset piirustustornit toimivat nopeuksilla 1500–2500 metriä minuutissa ja lasermikrometri, joka on sijoitettu juuri uunin alapuolelle, mittaa kuidun halkaisijaa jatkuvasti - tyypillisesti pitäen sen ±0,1 µm:n rajoissa 125 µm:n tavoitehalkaisijasta. Jos halkaisija ajautuu, ohjausjärjestelmä säätää vetonopeutta reaaliajassa millisekuntien sisällä.
sisäänline-pinnoitussovellus
Välittömästi halkaisijan mittauskohdan jälkeen paljas lasikuitu kulkee kaksoispinnoitussuuttimen läpi, jossa nestemäistä UV-kovettuvaa akrylaattia levitetään kahdessa samankeskisessä kerroksessa samanaikaisesti - pehmeä primääripinnoite noin 190-200 µm ulkohalkaisijalla ja kovempi toissijainen pinnoite nostaa kokonaismitan noin 245-250 µm. Pinnoitettu kuitu kulkee sitten UV-lamppujen läpi, jotka kovettavat molemmat kerrokset sekunnin murto-osissa. Tämä inline-pinnoitusvaihe on kriittinen: paljaalla piidioksidilasilla on erittäin korkea vetolujuus (jopa 700 kpsi), mutta se on erittäin herkkä ilmankosteuden ja käsittelyn aiheuttamille pintavaurioille. Polymeeripinnoite suojaa tätä pintaa lasin jähmettymisestä lähtien.
Pinnoitettu kuitu kelataan rullille, joihin mahtuu 25 km:stä yli 100 km:iin kuitua, riippuen kelan koosta ja kuitutyypistä. Kullekin kelalle suoritetaan sitten koestustesti, jossa kuitu vedetään vetovoimajärjestelmän läpi, joka käyttää hallittua vetokuormitusta - tyypillisesti 100 kpsi - sen varmistamiseksi, ettei koko pituudella ole heikkoja kohtia.
Kolmas vaihe: kuitujen värjäys, puskurointi ja säikeytys
Vetotestauksen jälkeen yksittäiset kuidut värikoodataan UV-mustevärilinjalla, joka levittää ohuen kerroksen pigmentoitua UV-kovettuvaa mustetta toissijaisen pinnoitteen pinnalle. Vakiovärijärjestys noudattaa TIA-598:a (tai kansainvälisesti IEC 60304 -standardia): sininen, oranssi, vihreä, ruskea, liuskekivi, valkoinen, punainen, musta, keltainen, violetti, ruusu, vesi – toistetaan jokaiselle 12 kuidun ryhmälle korkealuokkaisissa kaapeleissa. Tämä värikoodaus on ainoa tapa tunnistaa yksittäiset kuidut kaapeleissa, joissa on 96, 144, 288 tai jopa 3 456 kuitua.
Löysä putki vs. tiukka puskurirakenne
Seuraava suuri prosessivalinta on kuinka kuidut pakataan kaapelirakenteen sisään. sisään löysä putkirakenne 6–12 kuidun ryhmät sijoitetaan pieniin PBT- tai PP-putkiin, joiden sisähalkaisija on 1,5–3 × kuitukimmun halkaisija. Putken sisällä oleva ylimääräinen kuitupituus (EFL) – tyypillisesti 0,2–0,5 % enemmän kuidun pituutta kuin putken pituus – mahdollistaa kuitujen taipumisen ilman rasitusta, kun kaapeli laajenee tai supistuu lämpötilan mukaan. Geelitäytteiset irtonaiset putket tarjoavat lisää kosteutta ja vetysulkua. Tämä rakenne hallitsee ulkokäyttöön tarkoitettuja OSP (outside plant) -kaapeleita.
In tiukka puskurirakenne , termoplastinen materiaali - tyypillisesti nylon 12 tai PVDF - ekstrudoidaan suoraan jokaisen päällystetyn kuidun päälle, jolloin kuitupakkaus on 900 µm. Lanka- ja kaapeliekstruuderi, jossa on tarkkuus ristipääsuulake, suorittaa tämän toimenpiteen säilyttäen puskurikerroksen samankeskisyyden ±25 µm:n tarkkuudella. Tiukasti puskuroidut kuidut on helpompi päätellä, mikä tekee tästä rakennusstandardista sisäjakelu- ja tilakaapeleille.
Kun yksittäiset kuidut tai irralliset putket on valmistettu, ne kierretään yhteen keskeisen lujuusosan ympärille planeetta- tai SZ-kerroskoneella. SZ-kerrostus – jossa putken suunta vaihtuu ajoittain – on suositeltava, koska se mahdollistaa pääsyn keskijänneväliin ilman koko kaapelin purkamista.
| Ominaisuus | Löysä putki | Tiukka puskuri |
|---|---|---|
| Tyypillinen sovellus | Outdoor OSP, antenni, suora hautaus | Sisä, nousuputki, jakelu |
| Kuitujen määräalue | Jopa 3 456 kuitua | Tyypillisesti 2–144 kuitua |
| Lämpötila-alue | -40°C - 70°C | –20°C - 60°C (tyypillinen) |
| Kosteussuoja | Erinomainen (geeliä tai kuivaa vettä estävä) | Keskitasoinen (takkiin riippuvainen) |
| Irtisanomisen helppous | Vaatii geelipuhdistuksen | Nopea, puhdas |
| Puskuripuristuslaitteet | Putken ekstruuderi (isompi suutin) | Tarkkuuslanka- ja kaapeliekstruuderi |
Vaihe neljä: Päällystäminen lanka- ja kaapeliekstruuderin avulla
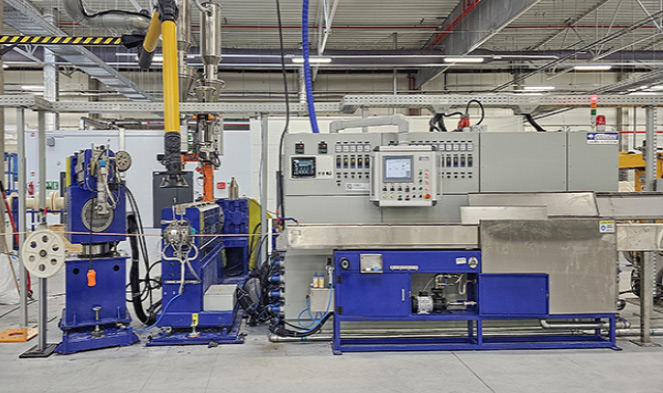
Päällystys on viimeinen suuri valmistusvaihe ja se, jossa lanka- ja kaapeliekstruuderiteknologialla on näkyvin rooli. Kierretty kaapelisydän – sen keskellä oleva lujuusosa, puskuriputket tai tiukasti puskuroidut kuidut, vettä estävä teippi tai lanka ja mahdollinen panssarointi – kulkee ekstruusioristipään läpi, jossa sulaa kestomuovia levitetään tasaisesti koko kehän ympärille.
Kuinka ekstruuderi toimii
Kuituoptiseen vaippaan tarkoitettu lanka- ja kaapeliekstruuderi on pohjimmiltaan yksiruuvinen tai kaksiruuvinen plastisointikone. Lämmitettävän tynnyrin sisällä pyörivä ruuvi sulattaa ja homogenisoi täyttösuppilosta syötetyt polymeeripelletit. Ruuvin geometria – mukaan lukien puristussuhde, mittausalueen pituus ja L/D-suhde (yleensä 24:1-30:1 vaippasovelluksissa) – sovitetaan käsiteltävään tiettyyn polymeeriin. Erilaiset vaippamateriaalit vaativat merkittävästi erilaisia käsittelyolosuhteita:
- HDPE (suurtiheyspolyeteeni): Käsittelylämpötila 180–230°C; erinomainen kosteuden- ja UV-kestävyys; käytetään antenni- ja suorahautauskaapeleissa.
- LSZH (low-Save Zero-halogen): Käsittelylämpötila 170–210°C; pakollinen tunneleissa, datakeskuksissa ja julkisissa rakennuksissa; vaatii huolellista ruuvisuunnittelua, koska LSZH-yhdisteet ovat usein viskoosiisempia ja lämpöherkempiä kuin PE.
- PVC: Käsittelylämpötila 160–190°C; edulliset, joustavat, palonestoaineet; käytetään yleisesti sisäkaapeleissa.
- Polyuretaani (TPU): Käsittelylämpötila 190–220°C; erinomainen kulutuskestävyys ja joustavuus kylmissä lämpötiloissa; käytetään teollisissa ja sotilaallisissa sovelluksissa.
- Nylon (PA12): Käsittelylämpötila 220–250°C; korkea kemiallinen kestävyys; käytetään, jos polttoaineelle tai öljylle altistuminen on mahdollista.
Suulakepuristimen säiliön päässä oleva ristipääsuulakekokoonpano asettaa kärjen (tai ohjausputken, painetyökalukokoonpanoissa), jonka läpi kaapelin sydän kulkee, ja jota ympäröi suulakealue, jonka läpi sula polymeeri virtaa ja muotoutuu kaapelille. Vaipan seinämän paksuutta säätelee linjan nopeuden ja ekstruuderin tehon välinen tasapaino (kg/h) , ja nykyaikaiset linjat käyttävät suljetun silmukan halkaisijamittauksia – lasermittareita tai röntgensäteen paksuusmittareita – syöttämällä takaisin suulakepuristimen käyttölaitteeseen ja poistoakseliin, jotta tekniset tiedot pysyvät ±0,1 mm:n sisällä tai tiukemmin.
Jäähdytys ja Caterpillar Haul-Off
Välittömästi ristipään jälkeen vaipallinen kaapeli menee vesikouruun, joka on tyypillisesti 8–15 metriä pitkä, jossa se sammutetaan. Jäähdytysnopeus vaikuttaa puolikiteisten polymeerien, kuten HDPE:n, kiteisyyteen ja vaikuttaa suoraan vaipan mekaanisiin ominaisuuksiin. Erittäin suurilla linjanopeuksilla (yli 200 m/min) pakotettu vesisuihku tai tyhjiöavusteiset jäähdytyskaukalot ylläpitävät riittävää lämmönpoistoa. Toukkaveto (hihnatyyppinen vetoauto) tarttuu kaapeliin hellävaraisesti pitääkseen jännityksen ja linjan nopeuden murskaamatta sisällä olevaa herkkää optista rakennetta.
Kaksikerroksinen vaippa ja panssaroidut kaapelit
Monet ulkokäyttöiset tai panssaroidut kaapelit vaativat kaksi lanka- ja kaapeliekstruuderin läpikulkua. Ensimmäisessä ajossa kierretyn ytimen päälle asetetaan sisävaippa (usein PE). Kaapeli kulkee sitten aallotetun teräsnauhan (CST) panssarointiyksikön tai yhteenlukitun alumiinipanssariaseman läpi ennen kuin se menee toiseen suulakepuristimeen, joka kiinnittää ulkovaipan. Tämän tandemekstruuderin kokonaispituus voi olla 50–80 metriä ja se pystyy tuottamaan valmiita panssaroituja kuitukaapelia nopeudella 30–80 m/min.
Merenalaisten kaapeleiden kohdalla prosessi on vieläkin osallistuvampi: voidaan lisätä jopa kuusi kerrosta lankapanssaria (yksittäisiä teräslankoja, joita käytetään planeettakeräyskoneilla), ja jokainen lankakerros vaatii oman pehmusteyhdisteen suulakepuristusreitin sen ja seuraavan lankakerroksen välillä.
Kriittinen laitteisto kuituoptisen kaapelin vaippalinjassa
Täydellinen valokuitukaapelin vaippalinja yhdistää monia koneita, jotka toimivat koordinoidussa järjestyksessä. Kummankin toiminnan ymmärtäminen auttaa selventämään, miksi lanka- ja kaapeliekstruuderi ja sen oheislaitteet ovat niin keskeisiä kaapelin laadun kannalta.
- Maksuteline: Pitää kiinni kaapelisydänkelasta ja maksaa ytimen hallitulla kireydellä – liian suuri jännitys voi rasittaa sisällä olevia kuituja; liian vähän aiheuttaa painumista ja halkaisijan vaihtelua.
- Esilämmitin: Kuivaa ja lämmittää kaapelin sydämen pinnan ennen kuin se menee ekstruuderin ristipäähän, mikä parantaa vaipan ja kaapelin sydämen välistä tarttuvuutta.
- Yksiruuvinen lanka- ja kaapeliekstruuderi: Sydänkäsittelykone, jossa tynnyrivyöhykkeet lämpötilasäädettävät erikseen 5–7 osassa, vaihteisto, joka pyörittää ruuvia nopeudella 10–120 rpm, ja sulatuspaineanturi suutinpäässä prosessin valvontaa varten.
- Ristipään kuoppa: Tarkkuuskoneistettu teräskokoonpano, joka kohdistaa kaapelin sydämen polymeerivirtauksen kanssa. Suulakkeen samankeskisyys – kuinka tarkasti vaippa on keskitetty kaapeliin – määrittää suoraan mekaanisen suorituskyvyn ja sähköiset ominaisuudet.
- Laserhalkaisijamittari: Kosketukseton mittaus nopeudella 2000 pyyhkäisyä sekunnissa, havaitsee halkaisijan muutokset reaaliajassa ja lähettää korjaussignaaleja nostonopeuden säätöön.
- Vesiallas lämpötilavyöhykkeineen: Tarkka sammutuksen säätö kiteisyyden hallintaan; usein kaksi vyöhykettä – kuuma vyöhyke, joka estää pinnan vajoamisen jälkiä, sitten kylmä vyöhyke nopeaa jähmettymistä varten.
- Caterpillar nosto: Kaksi- tai nelihihnainen rakenne pneumaattisella paineensäädöllä puristumisen välttämiseksi; ohjaa linjan kokonaisnopeutta ja vastapainetta ekstruuderia vasten.
- Kipinätesteri (kuparihybridikaapeleille): Käyttää korkeaa jännitettä havaitsemaan neulanreiät vaipassa; ei vaadita täysdielektrisissä kuitukaapeleissa, mutta käytetään panssaroiduissa kaapeleissa, joissa vaipan on oltava sähköisesti eristävä.
- Vastaanotto poikittaiskäämityksellä: Kelaa valmiin kaapelin kuljetuskeloille tai rumpuille tarkalla liikesäädöllä estääkseen kelan vaurioitumisen tai kuitujen mikrotaittumisen epätasaisesta kelapaineesta.
Kaikista näistä komponenteista lanka- ja kaapeliekstruuderi on kaapelinvalmistajien yleisimmin määrittämä ja päivittänyt tuote, koska ruuvin ja piipun kuluminen heikentää suoraan sulatteen laatua, tulostuksen tasaisuutta ja vaipan tasaisuutta ajan myötä. Hyvämaineiset suulakepuristimen valmistajat julkaisevat ruuvien kulumisrajat – tyypillisesti sallien kanavan syvyyden pienentämisen enintään 5 % ennen vaihtoa – ja monet kaapelien valmistajat suunnittelevat tynnyrin/ruuvin uusinnan 3–5 vuoden välein materiaalin hankauskyvystä riippuen.
Kuituoptiset kaapelityypit ja niiden erilaiset valmistustavat
Kaikkia valokuitukaapeleita ei ole valmistettu samalla tavalla. Loppukäyttöympäristössä on merkittäviä eroja siinä, missä valmistusvaiheissa on mukana, mitkä materiaalit virtaavat lanka- ja kaapeliekstruuderin läpi ja kuinka tiukasti toleranssit pidetään.
Single-Mode vs. Multimode kuitukaapelit
Yksimuotokuidun (SMF) ytimen halkaisija on vain 8–10 µm – noin kymmenesosa hiuksen leveydestä – ja verhous 125 µm. SMF:n valmistus vaatii tiukempaa ytimen ja verhouksen välisen samankeskisyyden (yleensä ≤0,5 µm:n siirtymä) ja ytimen pyöreyden hallintaa esimuotin valmistuksen ja vedon aikana. Monimuotokuitu (MMF) on OM1-OM5-luokissa, joiden ytimen halkaisija on 50 tai 62,5 µm; OM3/OM4/OM5-kuidun asteittainen indeksiprofiili vaatii erittäin tarkan GeO₂-seostusaineen gradientin koostumuskontrollin esimuottien kerrostuksen aikana. Kaapelirakenne molempien kuitutyyppien ympärillä voi olla identtinen; kuitu itsessään on se, missä tärkeimmät erot ovat.
Nauhakaapelin valmistus
Suuritiheyksinen nauhakuitukaapeli – jota käytetään laajasti datakeskusten liitäntöissä ja keskustoimistosovelluksissa – liittää 4, 8 tai 12 yksittäistä värillistä kuitua vierekkäin litteäksi matriisiksi UV-kovettuvan nauhamatriisimateriaalin avulla. Nauhauskone väliä ja kiristää tarkasti jokaisen kuidun, kun ne tulevat litteään suulakkeeseen, jossa matriisimateriaalia levitetään ja UV-kovetetaan. Sen jälkeen useita nauhoja pinotaan ja sijoitetaan ura- tai keskiputkikaapelirakenteen sisään. 288-kuituisen nauhakaapelin ulkohalkaisija voi olla alle 12 mm , verrattuna 18–22 mm:iin vastaavaan säikeiseen irtoputkimalliin. Nauhakaapeleiden päällystysvaiheessa käytetään samaa lanka- ja kaapeliekstruuderitekniikkaa kuin perinteiset kaapelit, mutta sydänkokoonpano on huomattavasti jäykempi ja vaatii suurempaa jännitysvalvontaa maksutelineen.
Taipumaherkät kuitukaapelit (BIF).
Taivutukselle herkkä kuitu, joka on standardoitu nimellä ITU-T G.657, sisältää oja-avusteisen tai nanorakenteisen verhouksen, joka vähentää dramaattisesti makrotaivutushäviöitä. BIF:llä rakennetut kaapelit – erityisesti G.657.A2- ja G.657.B3-luokat – kestävät 5 mm:n säteen taivutuksia ja alle 0,1 dB:n lisähäviön 1 550 nm:ssä. Nämä kaapelit ovat yleisiä FTTH (fiber to the home) -pudotuskaapeleissa, jotka on reititetty putkien mutkissa, ovenkarmien ympärillä ja tiukkojen sisäputkien läpi. BIF-aihioiden valmistus lisää monimutkaisuutta (lisäpäällystekerroksia eri taitekertoimilla), mutta myöhempi kaapelin valmistusprosessi - mukaan lukien ekstruuderin vaippa - on olennaisesti sama kuin tavallisissa SMF-kaapeleissa.
Laadun testaus koko valmistusprosessin ajan
Valokuitukaapelien valmistuksen laadunvalvonta ei ole loppuvaiheen tarkastus, vaan se on osa tuotannon jokaista vaihetta. Näiden tarkistusten ohittaminen tai heikentäminen tuottaa kaapeleita, jotka voivat läpäistä alkutestit, mutta epäonnistua ennenaikaisesti kentällä, jolloin korjauskustannukset ovat kääpiöiset alkuperäisen kaapelin ostohinnan kanssa.
Kuitutason testaus
Jokainen vetotornista lähtevä kuiturulla testataan:
- Vaimennus: Mitattu OTDR:llä (optical time-domain reflectometer) sekä aallonpituudella 1310 nm että 1550 nm. Vakioin SMF:n on oltava ≤0,35 dB/km aallonpituudella 1 310 nm ja ≤0,20 dB/km 1 550 nm:ssä ITU-T G.652.D:tä kohti.
- PMD (polarisaatiomoodin dispersio): Kriittinen nopeille koherenteille siirtojärjestelmille; määritetty linkin suunnitteluarvoksi (esim. ≤0,20 ps/√km G.652.D:lle).
- Geometria: Mode-kentän halkaisija, suojakuoren halkaisija, sydämen päällysteen samankeskisyys ja verhouksen ei-pyöreisyys – kaikki mitataan automaattisilla videotarkastusjärjestelmillä piirustustornissa.
- Todistustesti: Vähintään 100 kpsi:n vetokuormitus kohdistetaan koko kelan pituudelta heikkojen osien poistamiseksi.
Kaapelitason testaus
Päällystyksen jälkeen valmis kaapelikela käy läpi kattavan sarjan IEC 60794-1:n ja asiaankuuluvien IEC 60794-x -sarjan standardien tai ANSI/ICEA-vastineiden Pohjois-Amerikan markkinoille määrittelemiä testejä:
- Vetokuorma: Kaapeli vedetään nimelliseen asennuskuormaan ja sitten suojakuormaan; vaimennuksen lisäyksen tulee pysyä alle 0,1 dB:n latauksen aikana ja palata lähtötasolle vapauttamisen jälkeen.
- Puristuskestävyys: Tasainen levy käyttää nimellistä puristusvoimaa (esim. 2 200 N/100 mm tyypillisille OSP-kaapeleille); vaimennusta seurataan reaaliajassa käynnistetyn valonlähteen ja tehomittarin kautta.
- Taivutustesti: Kaapeli pyöritetään tietyn halkaisijan omaavan karan ympäri; tavallisissa OSP-kaapeleissa tämä on 20x kaapelin ulkohalkaisija.
- Lämpötilapyöräily: Kaapelikelat testataan -40 °C - 70 °C (tai laajemmilla erikoiskaapeleilla); vaimennus mitataan matalissa ja korkeissa lämpötiloissa.
- Veden tunkeutuminen: 1 metrin osa kaapelia altistetaan 1 metrin hydraulipäälle 24 tunnin ajaksi; vesi ei saa tunkeutua testiosan päiden ulkopuolelle.
- Vaipan paksuus ja ulkohalkaisija: Kaapelin päistä leikatut poikkileikkaukset mitataan kalibroidulla optisella mikroskoopilla, jotta varmistetaan vaipan seinämän tasaisuus – suora osoitus ekstruuderin prosessin ohjauksesta.
Jotkut asiakkaat määrittävät 100 % OTDR-mittauksen jokaiselle kuidulle jokaiselle kelalle ennen toimitusta – tämä on yleinen käytäntö teleoperaattoreiden hankinnassa. Tämä päästä päähän OTDR-jäljitys luo myös perustietueen, jota voidaan käyttää vuosia myöhemmin kenttävikojen diagnosoinnissa.
Tärkeimmät tekijät, jotka vaikuttavat valokuitukaapelin suorituskykyyn ja pitkäikäisyyteen
Ymmärtäminen, mitä valmistusprosessissa tapahtuu, selittää, miksi tietyt kaapelit ovat parempia kuin muut kentällä ja miksi oikea ekstruuderin asetus – materiaalin valinta, lämpötilaprofiili, ruuvin suunnittelu – on erottamaton kaapelin pitkäaikaisesta luotettavuudesta.
Vedyn tummuminen
Teräslankapanssarin elektrolyyttisen korroosion tai geeliyhdisteiden ja polymeeripinnoitteiden hajoamisen tuottama vety voi diffundoitua lasikuituun ja reagoida silikahilan vikojen kanssa muodostaen Si-OH (silanoli) -sidoksia, jotka absorboivat infrapunavaloa – ilmiötä kutsutaan vetytummumiseksi. Ensisijainen valmistuspuolustus on veden tiukka eliminointi kaikista geeli- ja polymeerijärjestelmistä (tämän vuoksi vesisuljetut putket ja laadukkaat geelikoostumukset on määritelty alle 10 ppm:n vesipitoisuudelle) ja hiili- tai hermeettisten pinnoitteiden käyttö itse kuiduissa vaativimmissa ympäristöissä. Lanka- ja kaapeliekstruuderi voi myötävaikuttaa tähän riskiin tai vähentää sitä: oikein kuivatut polymeerirakeet ja hyvin kontrolloidut sulamislämpötilat minimoivat kosteuden kulkeutumisen vaipan rakenteeseen.
Mikrotaivutus ja makrotaivutus
Mikrotaivutus tarkoittaa kuidun mikroskooppisia sivuttaismuodonmuutoksia, jotka aiheutuvat puskuriputken seinien, käärintänauhan reunojen tai epäsäännöllisten vaipan pintojen epätasaisesta säteittäispaineesta. Jopa nanometrialueen muodonmuutokset lisäävät vaimennusta mitattavasti 1550 nm:ssä. Lanka- ja kaapeliekstruuderi, joka tuottaa vaipan, jossa on aaltoilua (sulamurtumavika, joka on yleinen, kun sulamislämpötila on liian alhainen tai vetonopeus liian korkea suhteessa ekstruuderin tehoon), voi aiheuttaa kuviollisia sivuttaisvoimia kaapelin sydämeen ja aiheuttaa mikrotaivutushäviöitä, jotka eivät näy hyvänlaatuisessa laboratoriokokeessa, mutta jotka ilmenevät kentällä lämpökutistuessa. Makrotaivutus – kaapelin kiertäminen liian tiukan säteen ympärille – on asennusongelma, mutta kaapelit, joilla on pienempi taivutusjäykkyys (ohuemmat vaippaseinät, vähemmän lujia) ovat haavoittuvampia, jolloin vaipan suunnittelusta tulee toinen leikkauspiste suulakepuristimella levitettyjen materiaalien ja optisen suorituskyvyn välillä.
Ulkotakkimateriaalien UV-hajoaminen
Antennikuituoptisten kaapelien on kestettävä vuosikymmenien UV-altistus ilman vaipan halkeamia tai haurastumista. HDPE:ssä 2–3 painoprosenttia oleva hiilimusta tarjoaa tehokkaan UV-suojan ja on alan standardi suorahautaus- ja antennikaapeleille. Sisäkäyttöön tarkoitetuissa kaapeleissa voidaan käyttää muita stabilointipakkauksia, mutta koostumus toimitetaan tyypillisesti esisekoitettuna pellettinä kaapelin valmistajalle, joka syöttää sen suoraan lanka- ja kaapeliekstruuderiin. Ekstruuderin käsittelyolosuhteiden on oltava yhteensopivia stabilointijärjestelmän kanssa – liiallinen ruuvin leikkaus tai tynnyrin lämpötila voi heikentää antioksidantteja, jotka ovat välttämättömiä pitkäaikaisen lämpöstabiilisuuden kannalta, jopa kaapeleissa, jotka eivät koskaan altistu auringonvalolle.
Kuituoptisten kaapelien tuotantolinjan perustaminen: käytännön huomioita
Valmistajalle, joka haluaa aloittaa valokaapelin tuotantoon – tai laajentaa kuparikaapelista kuituun – tarvittavat laiteinvestoinnit ja prosessiosaaminen ovat huomattavia, mutta tarkasti määriteltyjä. Vetotorni ja aihioiden tuotantolaitteet muodostavat suurimmat markkinoille pääsyn esteet (eikä yleensä ole perusteltua, ellei kuitua tuoteta useiden miljoonien kilometrien mittakaavassa vuosittain). Useimmat kaapelinvalmistajat ostavat kuituja vakiintuneilta kuiduntuottajilta - Corning, Prysmian, Fujikura, Sumitomo, YOFC - ja keskittävät pääomansa kaapelien suunnitteluun ja vaippalinjalaitteisiin.
Johdin- ja kaapeliekstruuderin valinta valokuituvaippaa varten
Valokuitukaapelin vaippalinjan kriittisin laitepäätös on lanka- ja kaapeliekstruuderin valinta. Keskeisiä arvioitavia parametreja ovat:
- Ruuvin halkaisija: Kuituoptisissa vaippasovelluksissa ruuvien halkaisijat ovat 45–90 mm. Pienemmät ruuvit (45–60 mm) antavat paremman tulostuksen tasaisuuden ja materiaalivasteen halkaisijaltaan pienissä kaapeleissa tarvittavalla pienemmällä teholla; Suuremmat ruuvit sopivat suuritehoisille OSP-kaapeleille.
- L/D-suhde: Vähintään 24:1 suositellaan valokuituvaippamateriaaleille. LSZH-yhdisteet hyötyvät erityisesti 28:1 tai 30:1 L/D-suhteista, jotka mahdollistavat pidemmät sulamis- ja sekoitusvyöhykkeet.
- Ajojärjestelmä: AC-servo- tai vektoriohjatut taajuusmuuttajat tarjoavat nopeusvakauden (±0,1 %), jota tarvitaan vaipan seinämän yhtenäisyyden ylläpitämiseen vaihtelevilla linjanopeuksilla. DC-käytöt poistetaan vaiheittain uusista asennuksista.
- Lämpötilan säätöalueet: Vähintään 5 itsenäisesti ohjattua piippuvyöhykettä plus ristipäävyöhyke. PID-säätimet, joiden stabiilisuus on parempi kuin ±1 °C, ovat vakiona nykyaikaisissa kaapeliekstruuderijärjestelmissä.
- Instrumentointi: Sulapaineanturi muotin päässä, sulatuslämpötila-anturi ruuvin kärjessä ja optinen tai röntgensäteen halkaisijamittari alavirtaan – kaikki syötetään linjan ohjaus-PLC:hen, jossa on tiedonkeruu tuotannon jäljitettävyyttä varten.
- Materiaalinkäsittely: Gravimetrinen tai volumetrinen sekoitus- ja annosteluyksikkö perusseoksen lisäämiseen ennen ekstruuderin syöttösuppiloa, kuivausainekuivaimella kosteusherkille materiaaleille, kuten nailonille ja TPU:lle.
Sopivan lanka- ja kaapeliekstruuderin ympärille rakennettu tarkoin määritelty valokuituvaippalinja voi maksaa pääomakustannukset takaisin 18–36 kuukaudessa markkinoilla, joilla kuitujen käyttöönoton kysyntä on vahva, edellyttäen, että prosessireseptit, käyttäjien koulutus ja laatujärjestelmät laaditaan ennen tuotannon ylösajoa.
Ero kuituoptisen ja kuparikaapelin ekstruuderin vaatimusten välillä
Valmistajat, joilla on jo kuparilanka- ja kaapeliekstruuderilinjoja, kysyvät usein, voidaanko samoja laitteita käyttää valokuituvaippaan. Vastaus on: joskus muutoksilla. Kuituoptiset kaapelit vaativat paljon tarkempaa kireyden hallintaa maksussa (jotta vältytään jännittämältä sisällä olevia kuituja), ja ristipään suuttimen kohdistus on kriittisempi, koska ei ole sähkötestiä (kuten jatkuvuus tai kapasitanssi), joka havaitseisi meistin virheen - vaipan seinämän vaihtelu näkyy vain mekaanisissa testeissä tai asennuksen jälkeisissä vioissa. Lisäksi, jos olemassa olevaa ekstruuderia on käytetty PVC:n käsittelyyn, se on puhdistettava perusteellisesti ennen LSZH- tai PE-yhdisteiden käyttöä kontaminaation estämiseksi. Kuituoptiseen vaippaan tarkoitetut ekstruuderilinjat – joita ei jaeta kuparikaapelin valmistuksen kanssa – ovat erittäin suositeltavia laatutietoisissa toimissa.
Kuituoptisten kaapelien standardit ja vaatimustenmukaisuusvaatimukset
Televiestintä-, datakeskus-, teollisuus- ja sotilasmarkkinoille myytävien kuituoptisten kaapelien on täytettävä monimutkainen kansainvälisten ja alueellisten standardien verkko. Vaatimusten noudattaminen ei ole valinnaista – suuret verkko-operaattorit ja hankintaelimet vaativat kolmannen osapuolen tyyppihyväksyntätestausraportteja ennen tilausten tekemistä, ja jotkin standardit (kuten LSZH:n liekkien suorituskyky EU:n julkisissa rakennuksissa) ovat laillisesti pakollisia.
| Standard | Laajuus | Alue |
|---|---|---|
| ITU-T G.652 | Vakio-SMF-ominaisuudet | Maailmanlaajuinen |
| ITU-T G.657 | Taivutukselle herkkä SMF FTTH:lle | Maailmanlaajuinen |
| IEC 60794-1 | Valokuitukaapelin testausmenetelmät | Maailmanlaajuinen / EU |
| IEC 60794-3 | Ulkokäyttöiset optiset kuitukaapelit | Maailmanlaajuinen / EU |
| ANSI/ICEA S-87-640 | Valokuitukaapeli kasvin ulkopuolella | Pohjois-Amerikka |
| TIA-568.3-D | Optisen kuitukaapeloinnin komponenttistandardi | Pohjois-Amerikka |
| EN 50399 / IEC 60332 | Liekin leviäminen ja savu kaapeleille | EU (CPR) |
| MIL-PRF-85045 | Valokuitukaapeli sotilaskäyttöön | USA (puolustus) |
EU:n rakennustuoteasetus (CPR) ansaitsee erityismaininnan, koska se säätelee suoraan vaipan materiaalivalinnat ja siten ekstruuderin prosessivaatimukset eurooppalaisiin rakennuksiin asennetuille kaapeleille. CPR:ssä kaapelit on luokiteltava Eca:sta (minimiteho) B2ca:aan, B1ca:aan ja Acaan (korkein suorituskyky). B1ca- tai Aca-luokituksen saavuttaminen edellyttää LSZH-yhdisteitä, joilla on erittäin alhainen lämmön vapautuminen ja savun muodostus – yhdisteitä, jotka asettavat johto- ja kaapeliekstruuderille tiukat vaatimukset sulalämpötilan tasaisuuden, viipymäajan hallinnan ja suuttimen paineen stabiilisuuden suhteen.
 Liittyvät Tuotteet











