 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kuituoptisen kaapelin valmistus: ydinprosessi selitetty
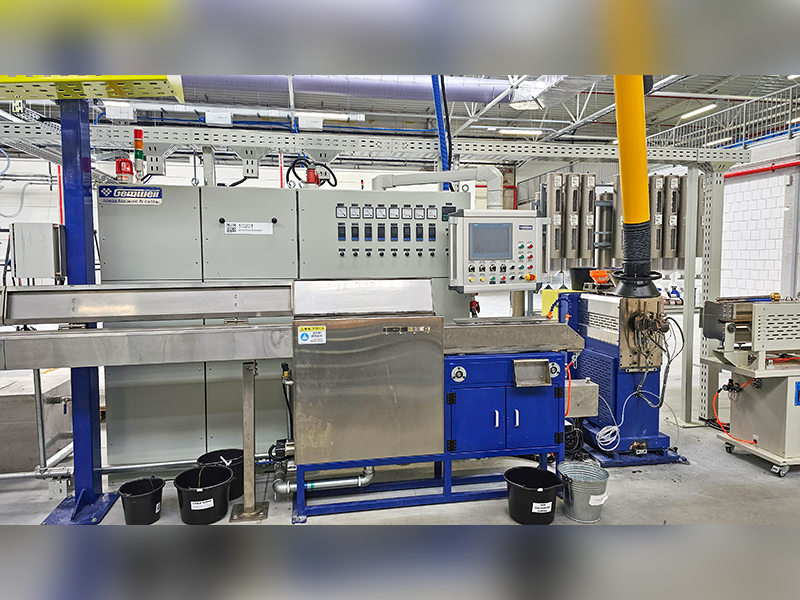
Valokuitukaapeli valmistetaan vetämällä ultrapuhdasta lasia tai muovia hiusohuiksi säikeiksi, joita kutsutaan optisiksi kuiduiksi, pinnoittamalla ne suojakerroksiksi ja niputtamalla ne sitten valmiiksi kaapelikokoonpanoksi. Koko prosessi – raakapiidioksidista levitettävään kaapeliin – sisältää äärimmäisen tarkkuuden, valvotut ympäristöt ja erikoistuneet suulakepuristuskoneet. Toissijaisen pinnoitus- ja kaapelointitoiminnan ytimessä on lanka- ja kaapeliekstruuderi , kone, joka levittää polymeerivaippaa ja puskuripinnoitteita herkkien optisten kuitujen ympärille suurella nopeudella ja mikronitason tarkkuudella.
Valmistusjakso voidaan jakaa kahteen laajaan vaiheeseen: kuituveto (raakaoptisen kuidun tuottaminen) ja kaapelin rakentaminen (kuitujen kokoaminen kestäväksi, käyttökelpoiseksi tuotteeksi). Molemmat vaiheet vaativat tiukasti kontrolloituja materiaaleja, lämpötiloja ja mekaanisia toleransseja. Pienetkin epäpuhtaudet tai jännitysvaihtelut voivat vaarantaa signaalihäviön suorituskyvyn, joka ilmaistaan desibeleinä kilometriä kohden (dB/km), jonka on täytettävä tiukat standardit, kuten yksimuotokuitujen ITU-T G.652.
Alkaen esimuotista: Jokaisen optisen kuidun perusta
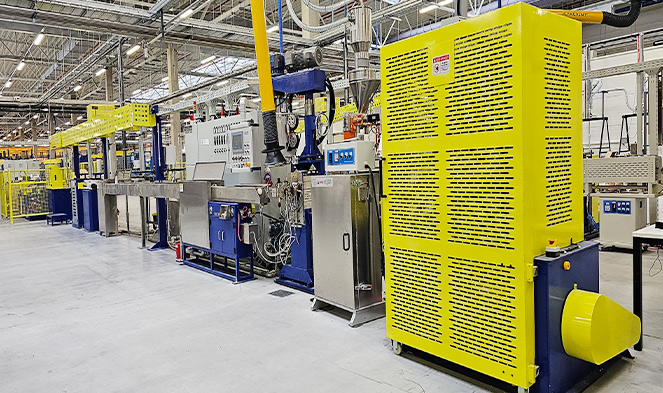
Valmistusprosessi alkaa kauan ennen kuin mikään suulakepuristuslaitteisto tulee käyttöön. Ensimmäinen askel on luoda a esimuoti — umpilasinen sylinteri, joka on tyypillisesti 1–2 metriä pitkä ja halkaisijaltaan 80–200 mm ja joka heijastaa tarkasti valmiin kuidun taitekerroinprofiilia paljon suuremmassa mittakaavassa.
Modifioitu kemiallinen höyrypinnoitus (MCVD)
Yksi laajimmin käytetyistä esimuottien valmistusmenetelmistä on Bell Labsin kehittämä Modified Chemical Vapor Deposition (MCVD). Tässä prosessissa pyörivä piidioksidiputki kuumennetaan ulkopuolelta happivetypolttimella noin 1 600 °C:seen. Kaasun esiasteet - tyypillisesti piitetrakloridi (SiCl4) ja germaniumtetrakloridi (GeCl4) - virtaavat putken läpi ja reagoivat muodostaen lasin nokikerroksia sisäseinään. Germaniumseostus nostaa ytimen taitekerrointa verhoukseen nähden, mikä mahdollistaa valon ohjauksen täydellisen sisäisen heijastuksen kautta.
Outside Vapor Deposition (OVD) ja VAD
Pohjois-Amerikan valmistajat suosivat usein Outside Vapor Deposition (OVD), jossa noki kerrostuu pyörivän tuurnan ulkopuolelle. Japanilaiset valmistajat ovat edelläkävijöitä Vapor Axial Deposition (VAD), joka mahdollistaa jatkuvan esimuottien tuotannon ja sopii hyvin laajamittaiseen tuotantoon. Kukin menetelmä tuottaa huokoisen nokiaihion, joka on tiivistettävä sintrausuunissa noin 1 500 °C:ssa, jossa se romahtaa tiiviiksi, kuplattomaksi lasisylinteriksi, joka on valmis vetämiseen.
Yksi aihio voi tuottaa tulosta mistä tahansa 2500 - yli 5000 kilometriä valmiista valokuidusta riippuen esimuotin koosta ja tavoitekuidun halkaisijasta 125 mikrometriä.
Kuitupiirustustorni: Lasin vetäminen mikroni ohuiksi säikeiksi
Kun aihio on valmis, se ladataan kuidunvetotorniin - pystysuoraan uunijärjestelmään, joka voi seistä 20-30 metriä korkea . Aihion kärki kuumennetaan noin 2 000 °C:seen grafiitin tai zirkoniumoksidin kestävässä uunissa, jolloin se pehmenee ja muodostaa sulan "kaula alaspäin" -alueen. Painovoima ja alla oleva moottoroitu vetoketju vetää pehmenevän lasin jatkuvaksi filamentiksi vetonopeuksilla 10-25 metriä sekunnissa nykyaikaisissa korkean suorituskyvyn järjestelmissä.
Linjassa oleva lasermikrometri mittaa jatkuvasti kuidun halkaisijaa reaaliajassa. Palautesilmukat säätävät piirtonopeutta millisekunnissa säilyttääkseen kohteen ulkohalkaisijan 125 ± 1 mikrometri . Kaikki tämän toleranssin ylittävä poikkeama – joka on suunnilleen yhden hiuksen leveys – aiheuttaisi signaalin heijastuksia jatkoksissa ja liittimissä, mikä heikentää verkon suorituskykyä.
Primaaripinnoitteen levitys
Välittömästi sen jälkeen, kun kuitu poistuu uunivyöhykkeestä ja ennen kuin se voi joutua kosketukseen minkään pinnan kanssa, se kulkee ensisijaisen pinnoitteen applikaattorin läpi. Kaksi kerrosta UV-kovettuvaa akrylaattia levitetään peräkkäin: pehmeä sisäkerros (matala moduuli, ~ 0,5 MPa), joka vaimentaa kuitua mikrotaittumista vastaan, ja kovempi ulompi primääripinnoite (korkea moduuli, ~ 500–900 MPa), joka antaa mekaanisen suojan. Pinnoite nostaa ulkohalkaisijan 125 µm:stä noin 245-250 µm . Molemmat kerrokset kovetetaan lähes välittömästi UV-lampuissa ja päällystetty kuitu kelataan sitten vastaanottorummulle.
Juuri vedetyn, koskemattoman piidioksidikuidun vetolujuus voi saavuttaa 800 000 psi (5,5 GPa) — painoltaan paljon vahvempi kuin teräs — mutta saastumisen tai fyysisen kosketuksen aiheuttamat pintavirheet heikentävät tätä nopeasti. Siksi koko piirustus- ja pinnoitusprosessi tapahtuu puhdastilaympäristössä, tyypillisesti luokka 1000 (ISO 6) tai parempi.
Toissijainen pinnoitus ja värjäys: Kuitujen valmistelu kaapelointia varten
Vedon jälkeen 250 µm päällystetty kuitu käy läpi lisäkäsittelyn ennen kuin se voidaan liittää kaapeliin. Tämä toissijainen käsittelyvaihe on missä lanka- ja kaapeliekstruuderi tulee keskeinen laite.
Tiukka puskurointi
Tiukasti puskuroiduissa rakenteissa – yleisiä sisä-, liitäntä- ja nousukaapeleissa – termoplastinen toisiopuskuri suulakepuristetaan suoraan primääripinnoitetun kuidun päälle, jolloin ulkohalkaisija saadaan 900 µm . Suulakepuristus suoritetaan kompaktilla lanka- ja kaapeliekstruuderilla, jonka ristipääsuulake on mitoitettu tarkasti kuidun ja puskurikerroksen välisen samankeskisyyden säilyttämiseksi. Tyypillisesti käytettyjä materiaaleja ovat PVC, PVDF (Kynar) tai nailon vaaditun liekin ja savun luokituksen mukaan.
Irrallinen putkirakenne
Ulko- ja pitkän matkan kaapeleissa löysä putkirakenne hallitsee. Lanka- ja kaapeliekstruuderi muodostaa pienen muoviputken – yleensä polypropeeni- tai polybuteenitereftalaatin (PBT) – 2–24 kuidun ryhmän ympärille. Putki on hieman kuitukimppua suurempi ja tila on täytetty vettä estävällä geelillä (tiksotrooppinen maaöljyyhdiste tai kuivat vettä estävät nauhat). Löysä putki mahdollistaa kuitujen vapaan liikkumisen sisällä eristäen ne ulkoiselta mekaaniselta rasitukselta.
Kuitujen värjäys
Yksittäisten kuitujen tunnistamiseksi kaapelissa jokainen kuitu on värikoodattu TIA-598- tai IEC 60304 -standardien mukaisesti. Värjäysprosessissa levitetään ohutta UV-kovettuvaa mustetta – tyypillisesti alle 5 µm paksua – 250 µm:n peruspinnoitteen päälle. Erillinen musteapplikaattori tai yhdistetty väritys- ja kelausviiva käsittelee tämän vaiheen nopeuksilla, jotka vastaavat alkuperäistä piirtonopeutta. 12 vakioväriä kiertävät peräkkäin: sininen, oranssi, vihreä, ruskea, liuskekivi, valkoinen, punainen, musta, keltainen, violetti, ruusu ja vesi.
Kaapelien naruttaminen: Kuitujen yhdistäminen rakenteelliseen kokoonpanoon
Yksittäiset puskuroidut kuidut tai irralliset putket kootaan monikuitukaapeliksi kertauskoneella. Tämä vaihe määrittää valmiin kaapelin kokonaiskuitumäärän, mekaanisen suorituskyvyn ja fyysisen konfiguraation.
Löysäputkimalleissa useita putkia, joista kukin sisältää 2–24 kuitua, on kierretty kierre- tai SZ-kuvioon (käänteinen värähtely) keskeisen lujuusosan ympärille, joka on yleisimmin lasivahvisteisen muovin (GRP) sauva tai aramidilankanippu. SZ-kerrostuksen ansiosta jokaiseen putkeen pääsee käsiksi itsenäisesti ilman koko kaapelin purkamista, mikä on suuri etu kenttäjatkossa.
Nauhakaapeli, toinen yleinen arkkitehtuuri, käyttää tasaista 4, 6, 8 tai 12 kuidun ryhmää, jotka on sidottu vierekkäin matriisimateriaalilla, ja pinoaa sitten useita nauhoja keskiputkeen tai rakoytimeen. Nauhakaapelit mahtuvat yli 6000 kuitua yhdessä kaapelin vaipassa, mikä tekee niistä erittäin tehokkaita suuritiheyksisiin keskustoimistoihin ja datakeskusten runkokaapeleihin.
| Rakennetyyppi | Kuitupuskuri | Kuitujen määräalue | Tyypillinen sovellus |
|---|---|---|---|
| Tiukka puskuroitu | 900 µm yli 250 µm | 2–144 | Sisätilat, tilat, kokoustila |
| Löysä putki | Geelitäytteinen PBT-putki | 2–864 | Ulkokasvit, pitkän matkan |
| Nauha | Matriisisidotut taulukot | 72–6,912 | Palvelinkeskus, keskustoimisto |
| Central Tube (Unitube) | Geelitäytteinen yksiputki | 2–24 | Pääsyverkot, FTTH putoaa |
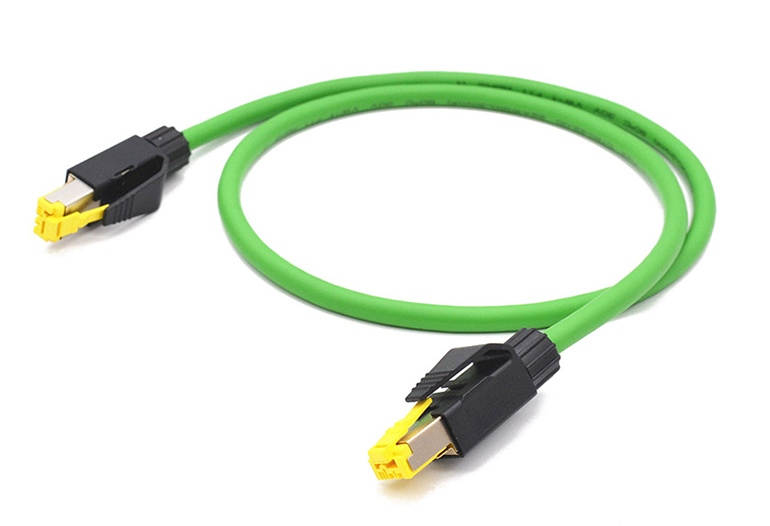
Lanka- ja kaapeliekstruuderin rooli vaippasovelluksessa
Keräyksen jälkeen kaapelisydän saa ulkovaippansa - viimeisen suojakerroksen, joka määrittää kaapelin ympäristösopivuuden. Tämä on näkyvin sovellus lanka- ja kaapeliekstruuderi valokuituvalmistuslinjalla, ja se vaikuttaa suoraan palonestokykyyn, UV-kestävyyteen, murskauslujuuteen ja asennuksen suorituskykyyn.
Lanka- ja kaapeliekstruuderi tähän tarkoitukseen koostuu piippu- ja ruuvimekanismista, joka sulattaa kestomuoviyhdisteen ja pakottaa sen ristipään läpi säädetyssä paineessa ja lämpötilassa. Kuituoptisissa vaipaissa ekstruuderin on toimittava erityisen hienolla ohjauksella, koska sisällä olevat optiset kuidut eivät kestä liiallista jännitystä tai lämpöshokkia vaippaajon aikana.
Tärkeimmät suulakepuristimen parametrit kuituoptiseen päällystämiseen
- Ruuvin muotoilu: Yksiruuviset ekstruuderit, joiden L/D-suhde on 20:1 - 30:1, ovat vakiona vaippaseoksille. Suojaruuvit parantavat sulatteen homogeenisuutta ja vähentävät pintavirheitä valmiissa vaipassa.
- Sulamislämpötila: Vaihtelee materiaalin mukaan – tyypillisesti 170–200 °C PVC:lle, 230–260 °C HDPE:lle ja 280–310 °C LSZH-yhdisteille (Low Smoke Zero Halogen).
- Linjan nopeus: Nykyaikaiset lanka- ja kaapeliekstruuderijärjestelmät, jotka on suunniteltu kuituoptiseen vaippaan, voivat toimia jopa 150-200 m/min halkaisijaltaan pienempiä kaapeleita varten.
- Caterpillarin vetojännitys: On kalibroitava huolellisesti. Liiallinen jännitys rasittaa optisia kuituja ja aiheuttaa pysyvän signaalihäviön.
- Jäähdytysaukon pituus: HDPE- ja LSZH-vaipat vaativat pidemmät jäähdytysreitit – joskus 6–12 metriä – pinnan kutistumisen estämiseksi ja vaipan pyöreyden säilyttämiseksi.
LSZH-yhdisteet, joita standardit IEC 60332-1 ja EN 50200 vaativat käytettäväksi julkisissa rakennuksissa ja liikenneinfrastruktuurissa, ovat haastavampia ekstrudoida kuin PVC, koska niiden täyteainepitoisuus on korkeampi (tyypillisesti alumiinitrihydraatti tai magnesiumhydroksidi palonestoaineina). LSZH:ta käsittelevän lanka- ja kaapeliekstruuderin on tuotettava riittävästi leikkausvoimaa näiden mineraalitäyteaineiden dispergoimiseksi tasaisesti polymeerimatriisia heikentämättä. Jotkut valmistajat käyttävät kaksiruuvia ekstruuderin sekoitusvaihetta ristipään yläpuolella varmistaakseen seoksen konsistenssin.
Panssarointi ennen viimeistä takkia
Monissa ulko- ja suoraan hautauskaapeleissa on metallinen tai dielektrinen panssarikerros sisävaipan ja ulkovaipan välissä. Aallotettu teräsnauha (CST) -panssari suojaa jyrsijöiltä ja puristukselta, kun taas aramidilanka tai lasikuitu tarjoavat saman suojan täysin dielektrisissä malleissa. Jos panssaria on mukana, kaapeli kulkee toisen vaippaekstruuderin pään läpi panssaroinnin jälkeen, jolloin lanka- ja kaapeliekstruuderista tulee vieläkin toistuvampi elementti tuotantolinjalla.
Vahvuusosat ja kosteusesteet: Mikä pitää kaapelin yhdessä
Optiset kuidut eivät itsessään kanna vetokuormitusta – lasia ei yksinkertaisesti voida venyttää ilman murtumista. Kaikki asennusjännitys on kestettävä erityisillä lujuuselementeillä, jotka on integroitu kaapelin suunnitteluun.
- Aramidilanka (Kevlar): Yleisin lujuuselementti sisä- ja jakelukaapeleissa. Tyypilliset vetolujuusluokat vaihtelevat pienten 2-kuituisten pudotuskaapeleiden 100 N:stä yli 2 700 N:iin sisätilojen runkokaapeleille. Aramidilanka asetetaan kaapelin sydämen ja ulkovaipan välisiin rakoihin.
- Lasivahvistettu muovi (GRP) tanko: Käytetään irtoputkisten ulkokaapeleiden keskeisenä lujuusosana. 5 mm:n GRP-tanko tarjoaa huomattavan vetolujuuden ja taittumissuojan pitäen kaapelin johtamattomana ja salamansuojassa.
- Teräslanka tai teräsnauha: Käytetään itsekantavissa antennikaapeleissa (ADSS-kaapeleissa ei käytetä terästä) tai sidottuissa antennirakenteissa. Joissakin suorahautaisissa kaapeleissa yhdistyvät teräspanssari ja vettä estävät teipit kaksinkertaisen suojan aikaansaamiseksi.
- Vettä estävät elementit: Geelitäytteiset välit, turpoavat nauhat tai kuiva vettä estävä lanka estävät veden pitkittäisen kulkeutumisen, mikä voi aiheuttaa lasin hydroksyylikontaminaatiota ajan myötä, mikä lisää vaimennusta 1383 nm:n vesihuipissa – tunnettu ongelma varhaisissa ei-nolla-vesihuipun (NZWP) kuiduissa.
Optisten kuitujen tyypit: yksimuoto vs. monimuoto
Aihioon sisäänrakennettu taitekerroinprofiili määrittää, onko tuloksena oleva kuitu yksimuotoinen vai monimuotoinen – ero, jolla on syvällisiä vaikutuksia kaapelin sovellukseen, kustannuksiin ja suorituskykyyn.
| Parametri | Yksitila (OS2) | Multimode OM3 | Multimode OM5 |
|---|---|---|---|
| Ytimen halkaisija | 9 µm | 50 µm | 50 µm |
| Tyypillinen vaimennus | ≤0,2 dB/km @ 1550 nm | ≤3,0 dB/km @ 850 nm | ≤3,0 dB/km @ 850 nm |
| Suurin ulottuvuus (100 G) | >80 km vahvistuksen kanssa | 100 m | 150 m (SWDM4) |
| Valonlähde | Laser (DFB/ulkoinen ontelo) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Ensisijainen käyttö | Televiestintä, kaukoliikenne, FTTH | Enterprise LAN, datakeskus | Lyhyen ulottuvuuden datakeskus SWDM |
Yksimuotokuitu on a 9 µm ydin , joka sallii vain yhden etenemistilan, eliminoi modaalisen hajaantumisen kokonaan ja mahdollistaa lähetyksen kymmenien tai satojen kilometrien yli. Monimuotokuitu 50 tai 62,5 µm:n ytimellään mahdollistaa satoja moodeja ja on helpompi päätellä ja yhdistää, mutta modaalinen dispersio rajoittaa kaistanleveyttä etäisyyden yli. Nykyaikaisten OM3/OM4/OM5-kuitujen asteittainen indeksiprofiili – jossa taitekerroin pienenee parabolisesti keskeltä reunaan – kompensoi merkittävästi modaalista hajoamista, mikä mahdollistaa 10–400 G:n siirron lyhyemmillä yritysetäisyyksillä.
Laadun testaus koko valmistusprosessin ajan
Kuituoptisten kaapelien valmistusta säätelevät useat kansainväliset ja kotimaiset standardit. Laadun testaus ei ole viimeisen vaiheen toiminto - se on integroitu jokaiseen tuotantovaiheeseen.
Kuitutason testit (vedon jälkeen)
- Vaimennus: Mitattu OTDR:llä (Optical Time Domain Reflectometer) tai leikkausmenetelmällä aallonpituudella 1310, 1383, 1550 ja 1625 nm yksimoodissa; 850 ja 1300 nm monimoodissa.
- Todistustesti: Jokaiselle kuiturullalle tehdään vetolujuustesti – tyypillisesti 0,5–1 % venymä – pintavirheitä sisältävien kuitujen poistamiseksi. Epäonnistuneet kuidut katkeavat testin aikana ja silmukoituvat.
- Raja-aallonpituus: Määrittää lyhimmän aallonpituuden, jolla kuitu toimii todellisessa yksimoodissa. Sen on oltava alle 1260 nm OS2-yhteensopivuuden vuoksi.
- Tilakentän halkaisija (MFD): Vaikuttaa jatkoshäviöön ja liittimen kytkentätehokkuuteen. ITU-T G.652 määrittelee 9,2 ± 0,4 µm aallonpituudella 1310 nm.
- Kromaattinen dispersio ja PMD: Kriittinen nopeille lähetyksille; molempien on täytettävä asiaankuuluvan ITU:n tai IEC:n kuitustandardin määräämät arvot.
Kaapelitasotestit (vaippauksen jälkeen)
- Puristuskestävyys: IEC 60794-1-2 -menetelmän E1 mukaisesti; Tasainen voima kohdistetaan kaapelin poikkileikkaukseen sen varmistamiseksi, että vaippa ja rakenne suojaavat kuituja ilman vaimennuksen muutosta.
- Iskutesti: Painotettua pudotusvasaraa käytetään simuloimaan tahattomia mekaanisia iskuja asennuksen aikana.
- Lämpötilapyöräily: Kaapelit vaihdetaan välillä -40 °C:sta 70 °C:seen (tai leveämpään ankarissa ympäristöissä) samalla kun optista vaimennusta valvotaan. Muutosten on pysyttävä määritellyissä rajoissa koko syklin ajan.
- Veteen upottaminen ja tunkeutuminen: Vahvistaa geelitäytön tai kuivaveden estotehokkuuden IEC 60794-1-2 -menetelmän F5 mukaisesti.
- Takin kipinätesti: Kaapelin vaippaa pitkin kulkee korkeajännitteinen kipinätesteri, joka havaitsee suulakepuristuksen aikana syntyneet neulanreiät tai ohuet täplät – laadunvalvontavaihe, joka sovelletaan suoraan lanka- ja kaapeliekstruuderin linjaan.
Erikoiskuituoptiset kaapelit: ADSS, sukellusvene ja mikrokanava
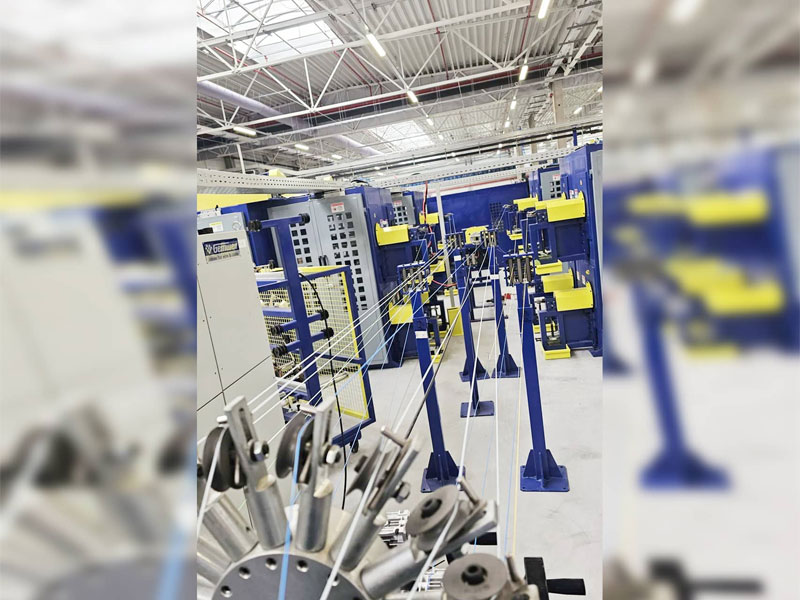
Vakioputkisten ja tiiviisti puskuroitujen mallien lisäksi useat erikoiskaapelirakenteet vaativat mukautettuja valmistusmenetelmiä ja erityisiä suulakepuristimen kokoonpanoja.
ADSS (all-Dilectric Self-Supporting) -kaapelit
ADSS-kaapelit on suunniteltu kiinnitettäviksi voimajohtotorniin ilman lähetinjohtoa. Niiden on kestettävä tuulta, jääkuormitusta ja jännepituuksia aina 700 metriä ilman painumista. Ulkovaippa on valmistettu kiskonkestävästä AT-yhdisteestä, joka vastustaa jännitteisten johtimien läheisyyden aiheuttamaa suurjännitesähkökenttien heikkenemistä. ADSS-vaippaukseen käytetyn lanka- ja kaapeliekstruuderin on käsiteltävä näitä AT-erikoisyhdisteitä, joilla on erilainen reologinen käyttäytyminen kuin tavallisella HDPE:llä ja jotka vaativat säädetyt ruuvin lämpötilaprofiilit ja paineasetukset.
Merenalainen valokuitukaapeli
Merenalaisten kaapeleiden on selviydyttävä yli syvyyksistä 8000 metriä valtameren ylittävillä reiteillä - paineet yli 80 MPa. Kuituyksikkö sijoitetaan kupariputkeen, joka on ilmatiiviisti suljettu hitsaamalla estämään vedyn sisäänpääsy, jolloin kuidun vaimennus lisääntyy vuosikymmenten kuluessa. Korkealujuuksisten teräslankojen ja polyeteenivaippojen kerroksia levitetään useissa ajoissa, joista jokainen vaatii oman vaippaekstruuderivaiheen. Yhden valtameren ylittävän kaapelisegmentin valmistukseen voi sisältyä yli tusina peräkkäistä ekstruusiokulkua.
Mikrokanavat ja puhalletut kuitukaapelit
Puhalletut kuitukaapelit on suunniteltu asennettaviksi paineilmalla esiasennettujen mikrokanavien kautta, tyypillisesti 5-10 mm halkaisijaltaan . Kaapelin ulkopinnan kitkakertoimen on oltava erittäin alhainen – usein saavutetaan koekstrudoimalla liukas nailon- tai HDPE-ulkokerros, jossa on hieno pintarakenne lankaan ja kaapeliekstruuderiin – jotta ilmaavusteinen asennus voidaan tehdä vähintään 1 km:n etäisyyksille yhdellä iskulla. Tämä lähestymistapa vähentää merkittävästi kaivauskustannuksia FTTH-asennuksessa.
Tehdasrummusta asennettuun verkkoon: viimeiset vaiheet
Kaikkien päällystämisen ja testauksen jälkeen valmis kuitukaapeli kelataan puisille tai muovisille tynnyreille vakiopituuksilla. Irtoputkisten ulkokaapeleiden yleiset kelojen pituudet ovat 2 km, 4 km ja 6 km . Jokaiseen rumpuun on merkitty kaapelin tyyppi, kuitujen määrä, kuitutyyppi (OS2, OM4 jne.), rummun pituus sekä tuotantopäivämäärä ja -vuoro – kaikki voidaan jäljittää yksittäiseen vetotorniin ja aihioerään.
Tehdashyväksyntätestaus (FAT) sisältää tässä vaiheessa jokaisen kuidun OTDR-testauksen jokaisessa rummussa täydellisen vaimennusjäljen tuottamiseksi. Tämä jälki arkistoidaan ja toimitetaan kaapelin mukana, jotta se toimii referenssinä, johon kentällä mitattuja OTDR-arvoja voidaan verrata asennuksen jälkeen, mikä helpottaa vetämisen tai kaivauksen aikana aiheutuneiden vaurioiden tunnistamista.
Kytkentä – tehtaalla kiillotettujen liittimien kiinnittäminen kuidun päihin – suoritetaan valinnaisesti kaapelitehtaalla tai asennuspaikalla. Tehdaskiillotetuilla liittimillä saavutetaan liitoshäviöt alle 0,2 dB Paluuhäviöt ovat yli 50 dB APC (kulmallinen fyysinen kosketus) -viimeistelyssä, suorituskykyä on vaikea toistaa johdonmukaisesti kenttäolosuhteissa.
Usein kysytyt kysymykset
Mistä raaka-aineesta valokuitukaapeli on valmistettu?
Itse optinen kuitu on valmistettu ultrapuhdasta piidioksidilasista (piidioksidi, SiO₂), jonka taitekertoimen säätämiseen käytetään lisäaineita, kuten germaniumdioksidia. Suojapinnoitteet, puskuriputket ja vaippa on valmistettu erilaisista kestomuoveista, kuten akrylaatti-, PBT-, PVC-, HDPE-, PVDF- tai LSZH-yhdisteistä, jotka kaikki käsitellään ekstruusiolaitteistolla.
Kuinka ohut valokuitu on verrattuna ihmisen hiukseen?
Yhden optisen kuidun ulkohalkaisija on vetämisen jälkeen 125 mikrometriä (0,125 mm) , joka on suunnilleen keskimääräisen ihmisen hiuksen halkaisija. Itse lasiydin – valoa kantava osa – on vain 9 µm yksimuotokuidusta, noin kymmenesosa hiuksen leveydestä.
Mitä lanka- ja kaapeliekstruuderi tekee valokaapelituotannossa?
Lanka- ja kaapeliekstruuderi sulattaa kestomuoviseoksen ja levittää sen jatkuvana, tarkasti mitoitettuna kerroksena optisen kuidun tai kaapelin sydämen päälle. Kuituoptiikan valmistuksessa ekstruudereita käytetään useissa vaiheissa: tiiviiden puskuripinnoitteiden muodostaminen yksittäisten kuitujen ympärille, kuituryhmiä sisältävien löysäpuskuriputkien muodostaminen ja kaapelin ulkovaipan levittäminen. Ekstruuderin on toimittava tiukasti lämpötilan ja nopeuden säädöllä, jotta vältetään sisällä olevien herkkien optisten kuitujen vahingoittuminen.
Kuinka kauan valokuitukaapelin valmistus kestää?
Aihioiden valmistus kestää useista päivistä viikkoon erää kohden. Kuituveto nopeudella 15–25 m/s tarkoittaa, että yksittäinen 5 000 km:n kuitukela kestää noin 60–90 tuntia jatkuvaa vetotornin käyttöä. Toissijainen prosessointi, kertaus ja päällystäminen lisäävät päiviä. Kokonaiskiertoaika raaka-aineesta valmiiseen rumpuun on tyypillisesti kahdesta neljään viikkoa tavalliselle irtoputkikaapelille.
Voiko valokaapelin tehdä muovista lasin sijaan?
Kyllä. Muovinen optinen kuitu (POF) käyttää PMMA:ta (polymetyylimetakrylaattia) tai fluorattua polymeeriä ydin- ja päällysmateriaalina. POF:llä on paljon suurempi ydin (jopa 1 mm) ja paljon suurempi vaimennus (noin 150–200 dB/km aallonpituudella 650 nm) verrattuna piidioksidikuituun, joten se rajoittuu lyhyisiin, alle 50 metriin - tyypillisesti autoverkkoihin, kodin A/V-järjestelmiin ja teollisuuden anturilinkkeihin, joissa päättämisen helppous ylittää alhaisen vaimennustarpeen.
Mikä on LSZH ja miksi sillä on merkitystä valokuitukaapeleissa?
LSZH tulee sanoista Low Smoke Zero Halogen. Siinä kuvataan vaippamateriaaleja, jotka tulelle altistuessaan tuottavat vain vähän savua eivätkä sisällä halogeenikaasuja (kuten PVC:n klooria). Tällä on merkitystä suljetuissa tiloissa, kuten kulkutunneleissa, sairaaloissa ja toimistorakennuksissa, joissa kaapeleiden palamisesta syntyvä myrkyllinen savu aiheuttaa vakavan evakuointivaaran. LSZH-vaipat asetetaan lanka- ja kaapeliekstruuderilla, joka on konfiguroitu korkeamman viskositeetin, täyteaineilla täytetyille yhdisteille, ja kaapeleiden on läpäistävä IEC 60332-3, IEC 61034 ja IEC 60754 testisarjat.
 Liittyvät Tuotteet











