 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Lyhyt vastaus: Kaapeleiden kääriminen on turvallista – mutta vain oikein tehtynä
Sähkökaapeleiden ja jatkojohtojen kääriminen ei aiheuta vaurioita tai turvallisuusriskejä. Niiden käärimisellä on kuitenkin valtava ero. Tiukka kelaus, taivuttaminen teräviin kulmiin tai kaapelien niputtaminen kuormitettuna voi tuottaa lämpöä, heikentää eristystä ja lyhentää johtimen käyttöikää. Useimpien kaapeliin liittyvien vikojen perimmäinen syy ei ole itse käärintä, vaan väärä käärintätekniikka yhdistettynä huonolaatuiseen kaapelin rakentamiseen.
Ymmärtääksesi, miksi jotkin kaapelit kestävät vuosikymmeniä, kun taas toiset rispaavat, ylikuumenevat tai epäonnistuvat vuodessa, on tarkasteltava kahta toisiinsa liittyvää tekijää: kuinka kaapeleita säilytetään ja hoidetaan päivittäisessä käytössä ja miten kaapeli alun perin valmistettiin – erityisesti lanka- ja kaapeliekstruuderin rooli lopputuotteen rakenteellisen eheyden määrittämisessä.
Miksi kaapelien käärimisellä on väliä
Sähkökaapelit ja jatkojohdot eivät ole vain metallijohtimia. Ne ovat kerrostettuja järjestelmiä - eristeellä ympäröity johdinsydän, jossa on joskus lisäsuojaus tai -vaippa - ja jokaisella kerroksella on fyysiset toleranssit. Kun käärit kaapelin, kohdistat mekaanisen rasituksen kaikkiin näihin kerroksiin samanaikaisesti.
Lämmön muodostuminen kierretyissä jatkojohdoissa
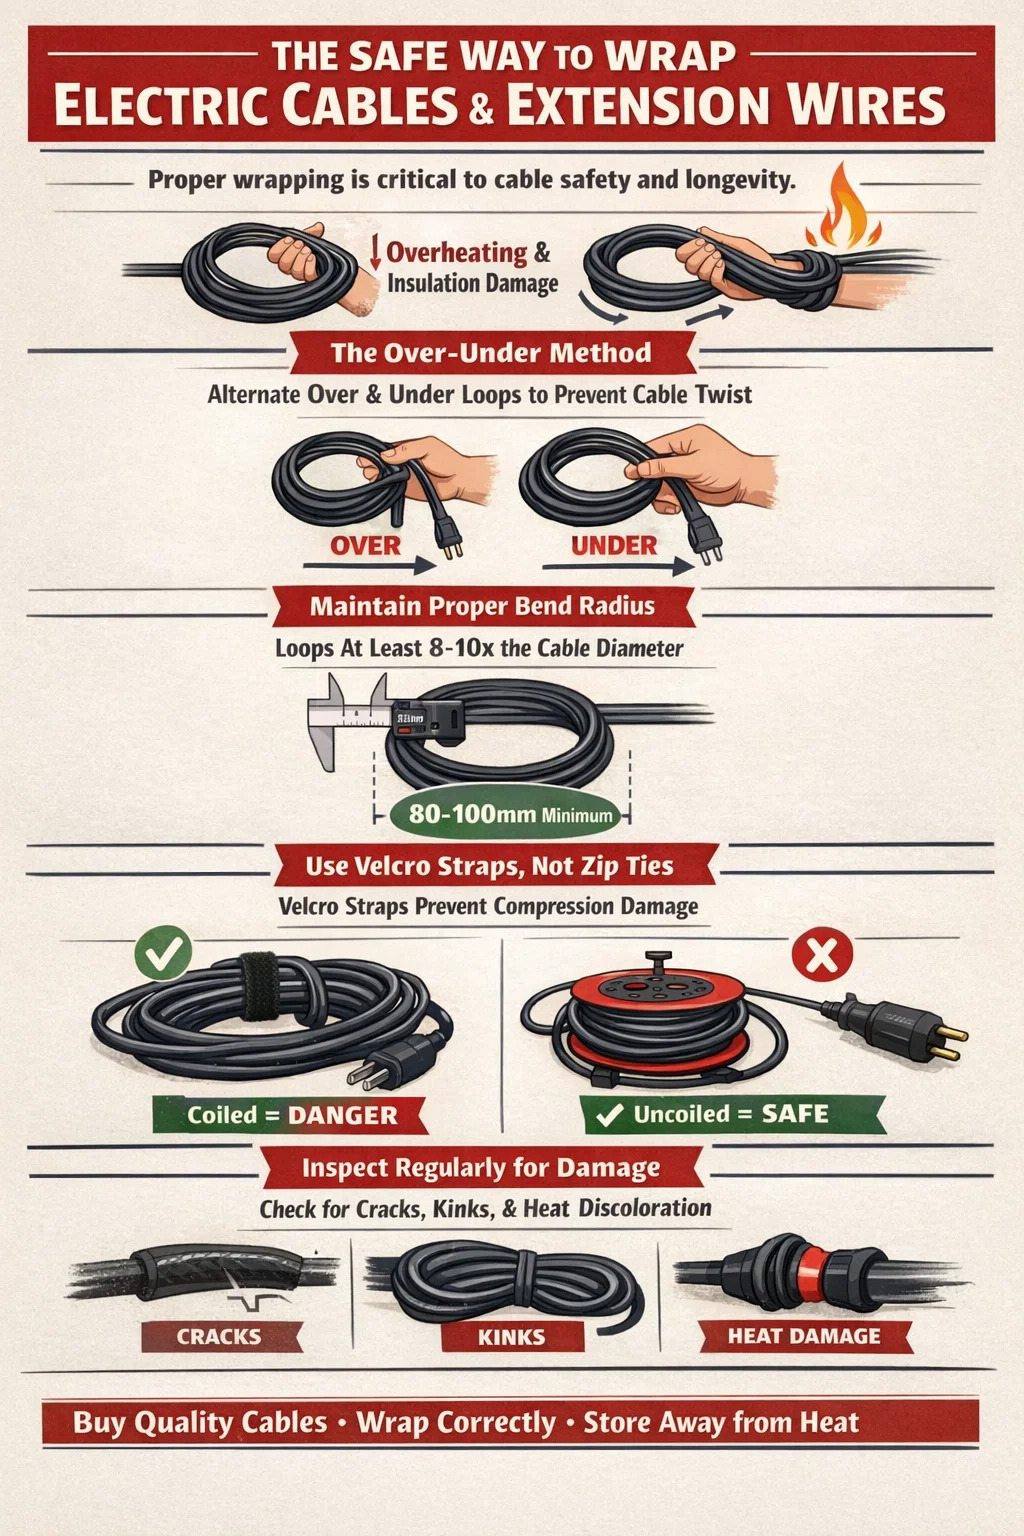
Yksi dokumentoiduimmista kaapelien käärimisen riskeistä on lämmön kerääntyminen. Kun jatkojohto on kelattu ja edelleen kytketty jännitteelliseen piiriin, se käyttäytyy kuin kela – sähkövastuksen tuottama lämpö ei voi haihtua yhtä tehokkaasti kuin kelaamattomassa tilassa. Täysin kierretty 13 ampeerin jatkojohto, joka kantaa lähellä nimelliskuormitustaan, voi saavuttaa 30–50 °C korkeamman lämpötilan kuin sama kaapeli, joka on asetettu tasaisesti. Tästä syystä Isossa-Britanniassa ja EU:ssa myydyissä jatkolankakeloissa on nimenomainen varoitus kelata kokonaan auki ennen käyttöä raskaan kuorman alla.
Lämmön kerääntyminen nopeuttaa eristyksen hajoamista. Useimmat tavalliset PVC-eristeet on mitoitettu toimimaan jatkuvasti 70 °C:ssa. Toistuvat ylikuumenemisjaksot saavat PVC:n hauraaksi, halkeilemaan ja lopulta paljastamaan johtimen – luo isku- ja tulipalovaaran, joka näyttää tulevan tyhjästä vuosia alkuperäisen vaurion jälkeen.
Mekaaninen jännitys johtimeen ja eristykseen
Taivutussäde on kriittinen määritys mille tahansa kaapelille. Jokaisella lankatyypillä on pienin taivutussäde – tiukin käyrä, jonka se voi kestää ilman pysyvää muodonmuutosta. Kaapeleiden kääriminen tiukasti pienen koukun, kapealla ytimellä varustetun kaapelikelan navan tai jopa oman käden ympärille voi rikkoa tätä vähimmäistaivutussädettä. Seuraukset sisältävät:
- Mikromurtumia yksittäisissä lankasäikeissä johtimessa
- Jännityshalkeilu eristysvaipassa, erityisesti kylmissä olosuhteissa
- Vaipan irrottaminen eristyksestä monikerroksisissa kaapeleissa
- Lisääntynyt vastus vaurioituneissa kohdissa, mikä johtaa paikalliseen kuumenemiseen
Normaalille 1,5 mm²:n joustavalle kaapelille, jota käytetään yleisesti kotitalouksien jatkojohdoissa, suositeltu pienin taivutussäde on tyypillisesti 15–20 mm. Useimmat ihmiset käärivät kaapelit tätä paljon pienemmiksi silmukoiksi ymmärtämättä niiden aiheuttamaa pitkäaikaista vahinkoa.
Rooli Lanka- ja kaapeliekstruuderi kaapelilaadussa
Ennen kuin mikään kaapeli pääsee kuluttajan käsiin, se käy läpi valmistusprosessin, jossa lanka- ja kaapeliekstruuderi on keskeinen laite. Ekstruuderi levittää eristys-, vaippa- ja vaippakerrokset johtimeen pakottamalla sulaa polymeeriä - yleensä PVC:tä, XLPE:tä, LSZH:ta tai TPE:tä - tarkasti suunnitellun suuttimen läpi kontrolloidussa lämpötilassa, paineessa ja nopeudessa. Tämän suulakepuristusprosessin laatu määrittää suoraan, kuinka hyvin kaapeli sietää päivittäisen käärimisen, taivutuksen ja kelauksen aiheuttamaa fyysistä rasitusta.
Kuinka suulakepuristusparametrit vaikuttavat kestävyyteen
Lanka- ja kaapeliekstruuderi toimii tiukan parametriikkunan sisällä. Optimaalisista asetuksista poikkeaminen aiheuttaa vikoja, jotka eivät välttämättä näy paljaalla silmällä, mutta heikentävät merkittävästi kaapelin mekaanista ja lämpötehoa:
| Ekstruusioparametri | Jos liian matala | Jos liian korkea | Vaikutus käärintätoleranssiin |
|---|---|---|---|
| Sulamislämpötila | Huono polymeerin virtaus, eristeessä on aukkoja | Polymeerin hajoaminen, värimuutos | Tyhjät aiheuttavat halkeamia toistuvassa taivutuksessa |
| Linjan nopeus | Paksu, epätasainen seinä – materiaalihukkaa | Ohut seinä, alle spesifikaation – pienempi eristys | Ohuet seinät hajoavat nopeammin mekaanisessa rasituksessa |
| Pään paine | Löysä, huonosti sidottu takki | Liiallinen rasitus johtimessa muotin ulostulossa | Löysät vaippaliuskat, kun kaapeli on kelattu |
| Jäähdytysnopeus | Pehmeä, muotoaan muuttava eristys | Sisäiset jännitykset lukittuvat polymeeriin | Jäännösjännitys aiheuttaa spontaaneja halkeamia |
Tästä syystä hyvämaineisten valmistajien kaapelit – joiden lanka- ja kaapeliekstruuderin linjoja valvotaan kipinätestauksella, seinämän paksuusmittareilla ja jatkuvalla halkaisijamittauksella – ovat jatkuvasti parempia kuin halvat tuontituotteet, jotka ohittavat nämä laadunvalvontatoimenpiteet. Kaapeli, jossa on johdonmukainen 0,8 mm:n eristysseinä, joustaa tuhansia kertoja enemmän ennen vikaantumista kuin kaapeli, jonka toisella puolella on 0,4 mm ohut kohta.
Eristysmateriaalivalinnat ja niiden vaikutus joustavuuteen
Lanka- ja kaapeliekstruuderiin syötetyllä polymeeriseoksella on myös tärkeä rooli siinä, kuinka valmis kaapeli reagoi kääreeseen. Eri eristysmateriaaleilla on hyvin erilaiset joustavuusprofiilit:
- Vakio PVC: Edullinen, laajalti käytetty, mutta muuttuu jäykiksi ja hauraiksi alle 0 °C:n lämpötiloissa. PVC-eristeisten kaapelien kääriminen kylmissä olosuhteissa lisää merkittävästi eristeen halkeiluriskiä.
- Joustava PVC (pehmittimillä): Paljon joustavampi matalissa lämpötiloissa, anteeksiantavampi tiukasti kierrettynä. Käytetään yleisesti kotitalouksien jatkojohdoissa.
- XLPE (ristisidottu polyeteeni): Erinomainen lämmönkestävyys aina 90°C asti, paremmat mekaaniset ominaisuudet kuin PVC, mutta vähemmän joustava huoneenlämmössä. Käytetään raskaammissa kaapeleissa.
- TPE (termoplastinen elastomeeri): Ylivoimainen joustavuus ja suorituskyky kylmissä lämpötiloissa. TPE-vaippaiset kaapelit voidaan kelata tiukasti ja pysyä vahingoittumattomina, minkä vuoksi niitä suositaan kannettavissa työkaluissa ja ulkoiluvälineissä.
- LSZH (Low Smoke Zero Halogen): Käytetään ympäristöissä, joissa myrkylliset höyryt ovat paloturvallisuusriski, kuten tunneleissa ja palvelinkeskuksissa. Yleensä jäykempi kuin PVC-vastaavat.
Kun tiedät, mistä materiaalista kaapelisi eristys on valmistettu, voit tehdä tietoisemman päätöksen siitä, kuinka tiukasti se voidaan kääriä ja missä ympäristön lämpötilaolosuhteissa.
Oikeat tekniikat sähkökaapeleiden ja jatkojohtojen käärimiseen
Kun tiedät riskit, seuraava käytännön kysymys on, kuinka kaapelit kääritään oikein niin, että ne kestävät pidempään, pysyvät turvallisempana ja ovat helppoja ottaa käyttöön. Audiovisuaali-, sähkö- ja rakennusalan ammattilaiset käyttävät useita vakiintuneita menetelmiä, jotka soveltuvat täydellisesti jokapäiväiseen koti- ja työkäyttöön.
Yli-ali-menetelmä
Over-under-tekniikka on kultainen standardi käärimään kaapeleita, jotka on kierrettävä ja varastoitava toistuvasti. Sen sijaan, että kääriisit kaapelin samaan pyörimissuuntaan joka kerta – mikä kasvattaa johtimeen vääntöjännitystä – vaihdat jokaisen silmukan suuntaa. Yksi silmukka menee "yli" luonnollisessa kaaressa, seuraava "ala" hieman sisäänpäin kääntyen ja niin edelleen vuorotellen. Tämä johtaa kelaan, joka on litteä, rullautuu auki ilman taittumista, eikä kerää muistivaikutteista kiertymistä, joka tuhoaa kaapeleita ajan myötä. Ammattimaiset ääniteknikot ja kameraryhmät käyttävät tätä menetelmää vakiona, koska yksi mikrofoni tai videokaapeli voi maksaa useita satoja dollareita.
Pienimmäistä taivutussädettä kunnioittaen
Käytännön nyrkkisääntönä on, että silmukan halkaisijan tulee kaapelia kelattaessa olla vähintään 8-10 kertaa kaapelin ulkohalkaisija. Tyypillisellä halkaisijaltaan 10 mm:n jatkojohdolla tämä tarkoittaa halkaisijaltaan vähintään 80–100 mm:n silmukoita. Kapean koukun, ohuen kynnen tai sormien ympärille kääriminen muodostaa tätä paljon tiukempia mutkia, ja toistuva käyttö pahentaa vahinkoa, kunnes tapahtuu vika.
Käyttämällä nippusiteitä, tarranauhaa ja oikeita keloja
Käärityn kaapelin kiinnittämisellä on yhtä paljon merkitystä kuin itse käärintätekniikalla:
- Velcro nippusiteet ovat parempia kuin muoviset vetoketjut, koska ne eivät purista kaapelia. Tiukasti kaapelinipun ympärille kiristetty vetoketju luo keskittyneen paineen pisteen, joka voi muuttaa eristeen muotoa ja muodostaa eristyksen heikon kohdan ajan myötä.
- Uudelleenkäytettävät koukku- ja silmukkahihnat suunniteltu erityisesti kaapeleille – saatavana sellaisilta valmistajilta kuin Hellermann Tyton ja Panduit – painavat tasaista, hellävaraista painetta käämin ympärillä ilman puristamista.
- Kaapelikelat suurella hylsyn halkaisijalla Säilytä turvallinen taivutussäde koko varastoidun pituuden ajan. Jopa 25 metrin pituisiin jatkojohtoihin suositellaan keloja, joiden ytimen halkaisija on vähintään 150 mm.
- Kuva-8 varastointi Kiinteässä kannakkeessa tai tapissa on vaihtoehto kelalle, joka eliminoi täysin vääntöjännityksen kertymisen. Kaapeli ylittää itsensä jokaisen kääreen keskipisteessä, mikä kumoaa kummallakin puolella tapahtuvan pyörimisen.
Älä koskaan kääri jännitteellistä, kuormitettua jatkojohtoa, kun se on kelattu
Tämä ansaitsee oman painotuksensa. Jos käytät jatkojohtoa laitteiden, kuten tilanlämmittimen, sähkötyökalun tai painepesurin, virran saamiseksi lähelle nimellisampeeria lanka on kelattava kokonaan auki ennen käyttöä. Kierretyn jatkojohdon käyttäminen 10 ampeerilla 13 ampeerin nimelliskaapelissa on tunnettu palovaara. Yhdistyneen kuningaskunnan palotutkintatiedot ovat toistuvasti tunnistaneet kierretyt jatkojohdot sytytyslähteeksi kotitalouspaloissa. Sekä IET:n johdotussäännöt että valmistajan ohjeet heijastavat tätä.
Kuinka lanka- ja kaapeliekstruuderitekniikka vaikuttaa nykyaikaisten kaapelien käärintäkäyttäytymiseen
Suorituskykyero kaapelin, joka kestää tuhansia käärintä-purkamissyklejä, ja kaapelin, joka epäonnistuu muutaman kuukauden kuluttua, välillä johtuu melkein kokonaan siitä, mitä tapahtui langan ja kaapeliekstruuderin sisällä valmistuksen aikana. Nykyaikaiset ekstruuderilinjat ovat huomattavasti kehittyneempiä kuin 20 vuotta sitten, ja tuloksena saadut kaapelit heijastavat tätä edistystä.
Yksivaiheinen monikerroksinen ekstruusio
Nykyaikaiset lanka- ja kaapeliekstruuderikokoonpanot voivat levittää useita polymeerikerroksia yhdellä kertaa tandem- tai kolmipääsuulakekokoonpanon läpi. Tämä koekstruusiotekniikka luo kaapelin, jossa eristekerros ja ulkovaippa sulautuvat molekyylitasolla sen sijaan, että ne istuisivat vain päällekkäin. Koekstrudoidut kaapelit kestävät delaminaatiota toistuvan taivutuksen aikana – kriittinen etu kaikille kaapeleille, joita kelataan ja irrotetaan säännöllisesti.
Jatkuva vulkanointi ja XLPE-käsittely
Korkeamman spesifikaation kaapeleita varten lanka- ja kaapeliekstruuderi syötetään jatkuvaan vulkanointiputkeen (CV), jossa ekstrudoitu XLPE-eriste silloitetaan lämmön ja paineen vaikutuksesta välittömästi levityksen jälkeen. Silloitus luo kolmiulotteisen polymeeriverkoston, joka ei voi sulaa – toisin kuin termoplastinen eristys – ja kestää paljon paremmin pysyvää muodonmuutosta, kun kaapelit kääritään kuormituksen alaisena. XLPE-kaapelit kestävät jatkuvia käyttölämpötiloja jopa 90°C:een verrattuna 70°C:een tavallisella PVC:llä, mikä tarjoaa suuremman lämpöturvamarginaalin, kun kaapeleita säilytetään keloissa.
Tarkkuus seinän paksuuden säätö
Nykyaikaiset lanka- ja kaapeliekstruuderilinjat on varustettu laser- tai röntgenhalkaisijamittareilla ja automaattisilla keskitysjärjestelmillä, jotka pitävät johtimen keskitettynä suuttimen sisällä ±0,02 mm:n tai sitä paremmille toleransseille. Tämä varmistaa tasaisen seinämän paksuuden kaapelin koko kehällä. Epäkeskisyys – jossa johdin istuu keskikohdan ulkopuolella, jolloin eristeen toinen puoli ohut – on yksi tärkeimmistä syistä eristysvaurioon mutkissa, koska ohut puoli saa suurimman mekaanisen rasituksen kaapelin taipuessa.
Kun ostat jatkojohtoja tai yleiskäyttöisiä sähkökaapeleita, IEC 60227-, IEC 60502- tai BS 6004 -standardien mukaisesti valmistettujen tuotteiden etsiminen on kohtuullinen osoitus siitä, että lanka- ja kaapeliekstruuderiprosessia ohjattiin oikein. Nämä standardit määrittelevät seinämän vähimmäispaksuudet, johtimien rakenteen ja sähkötestivaatimukset, joiden mukaan huonosti puristettu kaapeli ei toimi.
Yleisiä sähkökaapeleiden ja jatkojohtojen käärimisen virheitä
Jopa ihmiset, jotka ovat yleensä varovaisia laitteidensa kanssa, tekevät säännöllisesti käärimisvirheitä, jotka pahentavat vakavia vaurioita kuukausien ja vuosien aikana. Tässä ovat yleisimmin havaitut virheet ja miksi niillä on merkitystä:
- Kääriminen pistokkeen päästä sisäänpäin: Tämä asettaa mekaanisesti eniten rasitetun kohdan – pistokkeen vedonpoiston – lisätaivutuskuormitukseen joka kerta, kun kaapeli kääritään. Aloita kelaaminen aina kaapelin keskeltä ja lopeta molemmissa päissä.
- Kelan kiinnittäminen kiertämällä kaapelia itsensä ympärille: Kaapelin sitominen solmuun sen omalla pyrstöllä luo jyrkän mutkan ja vääntöjännityksen pisteen, jota ei voi purkaa ilman, että kaapelia rasitetaan lisää. Käytä sen sijaan erillistä tarranauhaa tai nippusidettä.
- Kaapeleiden säilyttäminen lämpimissä paikoissa kelattuina: Kattilan viereen, jäähdyttimen lähelle tai kuumaan autoon varastoitu kierrekaapeli nopeuttaa merkittävästi pehmittimen siirtymistä pois PVC-eristyksestä. Kun pehmitin on poissa, PVC:stä tulee jäykkä ja hauras.
- Kaapeleiden kääriminen tiukasti laitteiden kahvojen ympärille: Monet ihmiset käärivät jatkojohdot tiukasti sähkötyökalun tai pölynimurin kahvan ympärille säilytystä varten. Kiinnityspisteiden tiukka säde ja kaapelin omasta jännityksestä johtuva paine aiheuttavat jatkuvaa muodonmuutosta.
- Raskaiden esineiden pinoaminen kelattujen kaapelien päälle: Litteät kelat, jotka on varastoitu hyllyjen alle pinottujen työkalujen tai laitteiden kanssa, kärsivät eristeen puristusmuodonmuutoksesta. Tämä vahingoittaa erityisesti litteää nauhatyyppistä kaapelia.
Kaapeleiden tarkastus virheellisen kääreen aiheuttamien vaurioiden varalta
Yksi kaapelin huollon aliarvostetuista puolista on tietää, mitä ottaa huomioon arvioitaessa, onko kaapelin käärintähistoria aiheuttanut vahinkoa. Silmämääräinen tarkastus havaitsee vakavimmat ongelmat ennen kuin niistä tulee turvallisuusriskejä.
Visuaaliset merkit käärevauriosta
- Taivuttaminen: Terävä V- tai U-muotoinen rypistys kaapelin vaipassa, joka ei rentoudu, kun kaapeli vedetään tasaisesti. Tämä osoittaa, että alla olevat johdinsäikeet ovat muuttuneet pysyvästi.
- Valkoiset rasitusjäljet ulkotakissa: Vaalea tai valkeahko värinmuutos taivutuskohdassa osoittaa, että polymeeri on venynyt kimmorajansa yli. Tätä kutsutaan "stressin valkaisuksi" ja se on varhainen varoitusmerkki halkeilusta.
- Ulkovaipassa näkyvä halkeama: Kaikki pinnan halkeamat tulee käsitellä hylkäävänä virheenä. Vaikka alla oleva eristys vaikuttaisi ehjältä, halkeileva vaippa päästää kosteuden sisään, mikä nopeuttaa johtimien korroosiota ja aiheuttaa lopulta eristysvaurion.
- Pysyvä sarja tai "muistin kelaus": Kaapelissa, joka säilyttää kierteisen muotonsa ja jota ei voida laskea litteäksi joustamatta takaisin, on merkittävä sisäinen vääntöjännitys. Tämä on vähemmän vaarallista kuin halkeilu, mutta osoittaa kertyneen väsymyksen.
- Lämpövärjäytyminen pistokkeen tai pistorasian kaapelin sisääntulokohdassa: Ruskea tai keltainen värjäytyminen kaapelin vaipan lähellä liitintä osoittaa, että ylikuumeneminen on tapahtunut – usein syynä liiallinen vastus vaurioituneessa taivutuskohdassa pistokkeen sisääntuloalueella.
Kaikki kaapelit, joissa näkyy vääntymiä, halkeamia, vaalenemista tai lämpövärjäytymiä, on poistettava käytöstä välittömästi. Kotitalouskaapelin korjaaminen sähköteipillä ei ole turvallinen pitkän aikavälin ratkaisu – teipin liima hajoaa ajan myötä, eikä johtimen taustalla oleva vaurio välttämättä näy ulkopuolelta.
Toistuvaa käärimistä varten valmistettujen jatkojohtojen ja kaapelien valitseminen
Jos sovelluksesi vaatii usein kaapelin kelaamista ja irrottamista (ulkotyökalut, kannettavat laitteet, työpajakäyttö), kaapelin valinta ostopaikalla määrittää, kuinka kauan se kestää ja kuinka turvallisesti se voidaan säilyttää. Tässä on mitä etsiä:
| Ominaisuus | Mitä etsiä | Miksi käärimisellä on merkitystä |
|---|---|---|
| Johtimen rakentaminen | Hienosäikeinen (luokka 5 tai 6 IEC 60228:n mukaan) | Enemmän säikeitä = joustavampi, suurempi taivutusväsymiskestävyys |
| Eristysmateriaali | Joustava PVC- tai TPE-takki | Pysyy taipuisa matalissa lämpötiloissa, kestää halkeilua kelattaessa |
| Standardinmukaisuus | IEC 60227, BS 6500 tai vastaava | Takaa vähimmäisseinämäpaksuuden ja sähköisen eheyden laatuohjatussa suulakepuristimessa |
| Vedonpoisto tulpissa | Pitkä, joustava tiivisteholkki – ei lyhyt jäykkä kenkä | Jakaa taivutusjännityksen kohdassa, jossa kaapeli tulee ulos pistokkeesta |
| Kelan ytimen halkaisija (jos kelalla) | Vähintään 150 mm:n ydin tavallisille jatkojohtoille | Säilyttää turvallisen taivutussäteen kaikissa tallennetuissa käännöksissä |
Luokkien 5 ja 6 johtimien – IEC 60228:n mukaiset hienosäikeiset merkinnät – yksittäisten säikeiden halkaisijat voivat olla jopa 0,1 mm verrattuna luokan 1 kiinteiden johtimien 0,4 mm:iin. Tämä hieno kertaus saavutetaan tarkkuusjohtimien veto- ja nippukoneilla ennen lanka- ja kaapeliekstruuderia, ja se muuttaa olennaisesti valmiin kaapelin reagointia taivutukseen. Luokan 5 johdin 1,5 mm²:n joustavassa johdossa voi sisältää yli 30 yksittäistä kuparinauhaa, joista jokainen kuljettaa vain osan kokonaisvirrasta, ja jokainen säie voi liikkua suhteessa naapuriinsa kaapelin taipuessa. Tästä syystä joustavat jatkojohdot tuntuvat huomattavasti erilaisilta kuin kiinteät johdotukset seinien sisällä – ja miksi ne kestävät tuhansia käärintäjaksoja, jotka rikkoisivat kiinteän johtimen muutamassa päivässä.
Teollisuuden ja sääntelyn konteksti: mitä standardit sanovat kaapelien kääreestä
Sähköturvallisuusmääräykset ja kaapelistandardit eivät yleensä määrää tarkasti, miten kuluttajien tulee kääriä kaapelinsa, mutta ne asettavat valmistus- ja käyttökynnykset, jotka mahdollistavat turvallisen käärintämisen. Näiden standardien ymmärtäminen auttaa kontekstualisoimaan, mitä kaapeli on suunniteltu sietämään.
- IEC 60227 määrittelee PVC-eristetyt kaapelit nimellisjännitteille 450/750 V saakka ja kattaa rakenne-, testaus- ja merkintävaatimukset, jotka lanka- ja kaapeliekstruuderin toiminnan on täytettävä yhteensopivan kaapelin tuottamiseksi.
- IEC 60884 ja BS 1363 kattaa pistoke- ja pistorasiajärjestelmät, joihin jatkojohdot liitetään, ja sisältää vedonpoistovaatimukset, jotka suojaavat kaapelin sisäänmenokohtaa – alttiinta paikkaa taivutusten aiheuttamille vaurioille.
- EN 50525 on harmonisoitu eurooppalainen standardi pienjännitekaapeleille, mukaan lukien joustavat johdot yleiseen käyttöön. Siinä määritellään taivutustestit, lämpövanhenemistestit ja johtimen joustavuuden vähimmäisvaatimukset, jotka kaapeleiden on läpäistävä ennen kuin niitä voidaan myydä Euroopan markkinoilla.
- HSE-ohjeet (Ison-Britannian terveys- ja turvallisuusjohtaja) työpaikan sähköturvallisuudesta, luettelee nimenomaisesti kierretyt jatkojohdot, joita käytetään nimellisvirralla tai sen lähellä, tunnustettuna sähkövaarana, ja suosittelee, että työntekijät käyttävät kaapelikeloja, joissa on lämpökatkaisut, kun jatkojohtoja käytetään suurilla kuormituksilla.
Standardissa EN 50525 määritelty taivutuskoe – jossa kaapelinäytettä taivutetaan määritellyn halkaisijan omaavan karan ympärille vähintään 30 000 syklin ajan – antaa konkreettisen osoituksen siitä, mitä standardien mukaiset kaapelit on suunniteltu kestämään. Kaapelilla, joka läpäisee tämän testin tehtaalla ja joka on valmistettu oikein kalibroidulle lanka- ja kaapeliekstruuderille, jolla on tasainen seinämän paksuus ja hyvä polymeerilaatu, on olennaisesti erilainen käyttöikäprofiili kuin vaatimustenvastaisella kaapelilla, joka ohittaa nämä testit.
Käytännön yhteenveto: Tärkeimmät säännöt sähkökaapeleiden turvalliseen käärimiseen
Tässä ovat tärkeimmät periaatteet kaikille, jotka hallitsevat sähkökaapeleita ja jatkojohtoja kotona, työpajassa tai ammattimaisessa ympäristössä, yhdistämällä kaikki toimiviksi ohjeiksi:
- Kelaa jatkojohdot aina kokonaan auki ennen kuin käytät niitä raskaassa sähkökuormituksessa. Jopa osittainen purkaminen on parempi kuin ei mitään. Kierretyn 13 ampeerin johdon käyttäminen vähintään 10 ampeerilla on dokumentoitu palovaara.
- Käytä over-under-käärintätekniikkaa kaapeleille, joita kelataan ja irrotetaan usein. Tämä eliminoi vääntömuistin ja pidentää kaapelin käyttöikää merkittävästi.
- Säilytä silmukan halkaisija vähintään 8–10 kertaa kaapelin ulkohalkaisija kelattaessa. 10 mm:n kaapelissa silmukoiden tulee olla halkaisijaltaan vähintään 80–100 mm.
- Kiinnitä kelat tarranauhalla vetoketjujen sijaan. Vetoketjut aiheuttavat puristusvaurioita kiinnityskohtaan ajan myötä.
- Osta IEC- tai BS-standardien mukaisia kaapeleita ja etsi joustavaa PVC- tai TPE-eristystä ja luokan 5 tai luokan 6 hienosäikeisiä johtimia sovelluksiin, joihin liittyy säännöllistä käämitystä.
- Tarkasta kaapelit säännöllisesti taittumiseen, rasitusvalkaisuun, halkeilemiseen tai lämpövärjäytymiseen tulppien lähellä. Poista vaurioituneet kaapelit välittömästi käytöstä.
- Säilytä kaapelit erillään lämmönlähteistä ja vältä painavien esineiden pinoamista kelattujen kaapeleiden päälle.
Kaapelit eivät ole huoltovapaita komponentteja. Oikean käärintätekniikan, asianmukaisen kaapelin valinnan – laadukkaan lankojen ja kaapeliekstruuderin valmistuksen tukeman – ja säännöllisen tarkastuksen yhdistelmä tuottaa järjestelmän, joka on sekä turvallinen että taloudellinen pitkällä aikavälillä. Yhteensopivan, hyvin tehdyn jatkojohdon ja halvan, vaatimustenvastaisen vaihtoehdon välinen hintaero on harvoin suurempi kuin muutama dollari tai puntaa. Vikatulosten kustannusero on mittaamattoman suurempi.
 Liittyvät Tuotteet











