 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Mikä on suulakepuristus – ydinprosessi jokaisen johdon ja kaapelin takana
Ekstruusio on jatkuva valmistusprosessi, jossa raaka-aine – tyypillisesti termoplastinen tai elastomeeriyhdiste – sulatetaan ja pakotetaan muotoillun muotin läpi tasaisen poikkileikkausprofiilin muodostamiseksi. Lanka- ja kaapeliteollisuudessa tämä tarkoittaa eristävän tai vaippakerroksen levittämistä suoraan liikkuvalle johtimelle nopeuksilla, jotka voivat ylittää 1200 metriä minuutissa nopeilla linjoilla pienimittaisille datakaapeleille. Tuloksena on yhtenäinen pinnoite, joka suojaa johtimia, tarjoaa sähköeristyksen ja täyttää ±0,01 mm:n mittatoleranssit laadukkaissa auto- tai lääketieteellisissä tuotteissa.
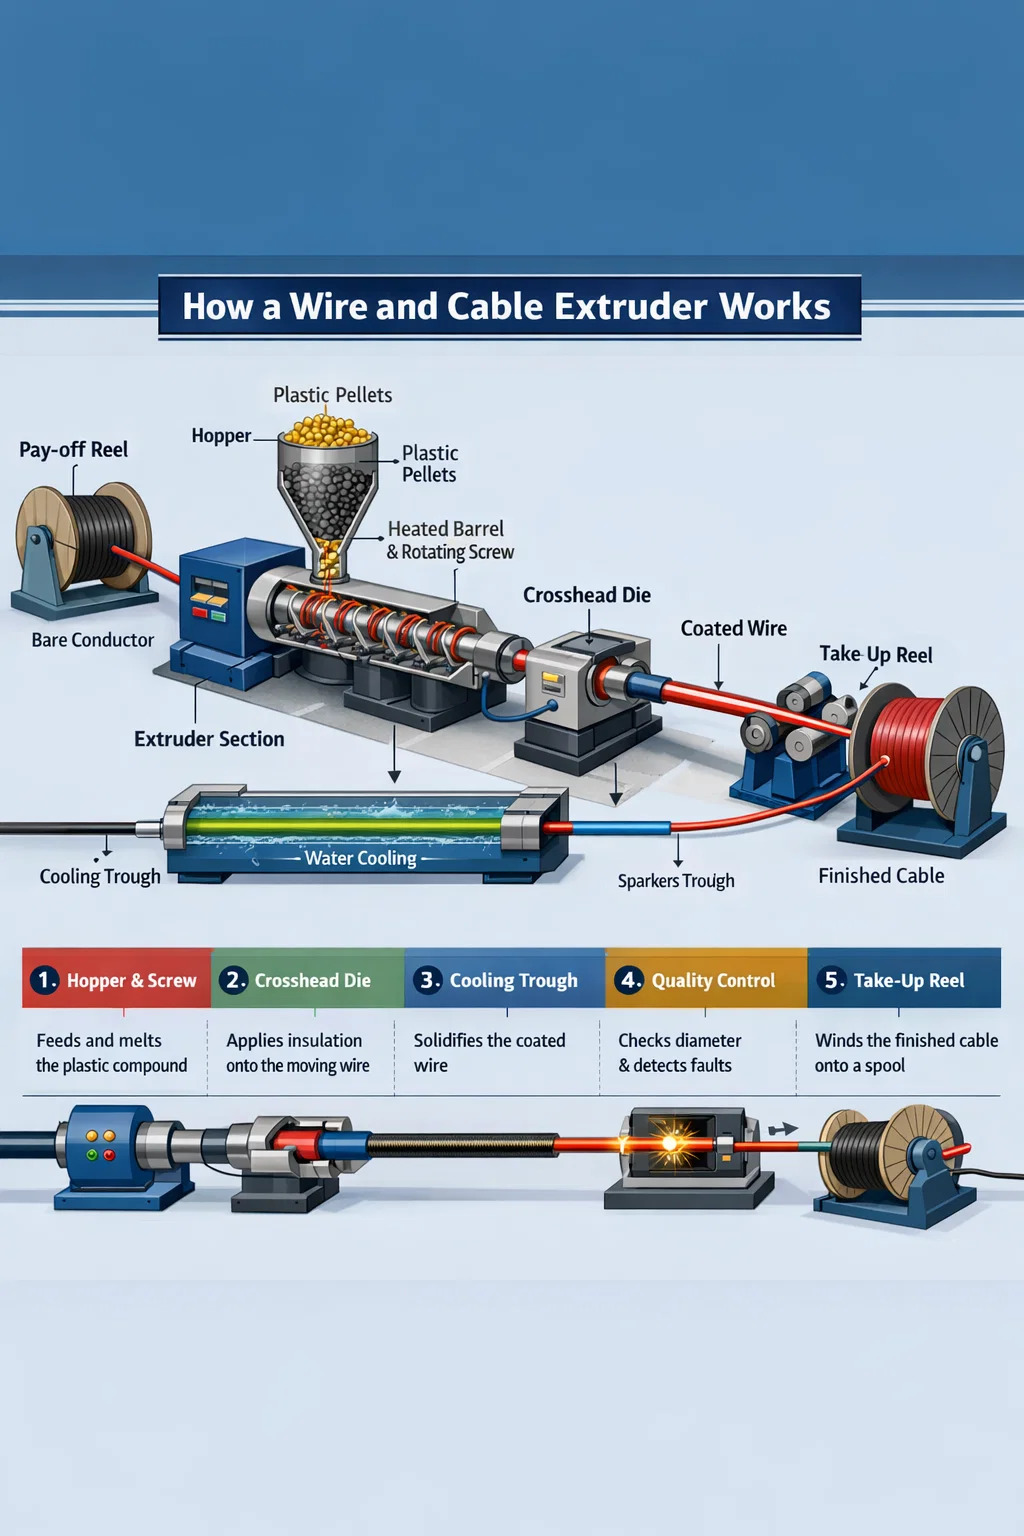
Toisin kuin ruiskuvalu, joka täyttää suljetun muotin ja vaatii sykliaikaa, suulakepuristus on luonnostaan linjassa eikä koskaan pysähdy. Lanka- ja kaapeliekstruuderi syöttää pellettejä tai jauhetta kuumennettuun tynnyriin, pyörivä ruuvi kuljettaa ja pehmittää yhdisteen ja sula materiaali poistuu johtimen ympärille sijoitetun ristipään kautta. Päällystetty lanka menee sitten jäähdytyskaukaloon, kulkee kipinätestien ja halkaisijamittareiden läpi ja kelataan vastaanottokelalle, kaikki yhdessä keskeytyksettä.
Sen ymmärtäminen, mitä suulakepuristus on – ja mikä erottaa hyvin suunnitellun lanka- ja kaapeliekstruuderin yleisestä muovikoneesta – määrittää, täyttääkö valmis tuotteesi UL-, IEC- tai RoHS-sertifioinnin ensimmäisellä tuotantokierroksella vai kalliin uudelleentyöstön jälkeen.
Miten a Lanka- ja kaapeliekstruuderi Oikeastaan Toimii
Lanka- ja kaapeliekstruuderi koostuu useista integroiduista osajärjestelmistä. Jokaisella on erityinen rooli raakayhdisteen muuntamisessa mitoiltaan vakaaksi, sähköisesti äänieristetyksi johtimeksi.
Tynnyri ja ruuvi kokoonpano
Tynnyri on karkaistu terässylinteri, joka on tyypillisesti bimetallivuorattu hankauskestävyyttä varten, kun käytetään täytettyjä yhdisteitä, kuten palonestoainetta LSZH (Low Smoke Zero Halogen). Sisällä pyörii ruuvi, jonka geometria - lentosyvyys, puristussuhde ja L/D (pituus-halkaisija) -suhde on suunniteltu tietylle yhdisteperheelle. PVC-eriste toimii yleensä ruuveilla, joiden L/D on 20:1-25:1 ja puristussuhde lähellä 3:1. Silloitettu polyeteeni (XLPE) keskijännitekaapeleihin vaatii pidemmän, hellävaraisemman ruuvin, usein 30:1 L/D, jotta vältetään ennenaikainen silloittuminen piipussa. Väärän ruuvin käyttäminen lanka- ja kaapeliekstruuderissa aiheuttaa hajoamista, epätasaista sulamislämpötilaa ja lopulta hylkäämistä.
Tynnyrin lämpötilat ovat vyöhykkeellisiä - tyypillisesti neljästä kuuteen itsenäistä vyöhykettä - nousevat syöttökurkusta annostusosaan. Normaalille PVC:lle tämä voi tarkoittaa vyöhykkeen lämpötiloja 150 °C, 165 °C, 175 °C ja 180 °C suulakkeen suuntaan. XLPE käy kuumana 200–220 °C:ssa myöhemmillä vyöhykkeillä. Tarkkuus-PID-säätimet pitävät jokaisen vyöhykkeen ±1 °C:n sisällä, koska 5 °C:n sulamislämpötilan poikkeama muuttuu suoraan viskositeetin vaihteluksi ja seinämän paksuuden hajoamiseksi.
Crosshead Die – langan suulakepuristuksen sydän
Se, mikä erottaa lanka- ja kaapeliekstruuderin tavallisesta profiilisuulakepuristimesta, on ristipää. Johdin tulee ristipäähän 90 asteen kulmassa (tai linjassa joissakin kokoonpanoissa) ja poistuu koaksiaalisesti suuttimen kautta. Sisällä sulavirta ohjataan johtimen ympäri torpedon tai deflektorin avulla, minkä jälkeen suulakkeen ja kärjen geometria yhdistää eristyksen tasaisesti kellon kaikkiin asentoihin.
Ristipääsuunnittelussa on kaksi levitysmenetelmää:
- Painetyökalut — sula koskettaa suulakkeen sisällä olevaa johtimia ja sitoutuu paineen alaisena. Käytetään useimmissa eristyssovelluksissa, joissa tarvitaan tarttuvuutta, kuten XLPE-virtakaapeli.
- Putkien työkalut — sulate muodostaa putken, joka vedetään alas johtimeen muotin ulostulon jälkeen alipaine- tai vetosuhteen perusteella. Yleistä löysälle istuville takkeille monijohtimissa kaapeleissa.
Suulakkeiden ja kärkien mitoitus noudattaa DDR- ja DDB-kaavoja. 1,2-1,5 DDR on tyypillinen lähtökohta keskinopeille PVC-linjoille. DDR 2.5:n ylittäminen LSZH:ssa voi aiheuttaa sulamurtuman – eristeen karkean, hainnahkapinnan, joka ei läpäise kipinätestausta.
Jäähdytyskaukalot ja loppupään laitteet
Suulakkeen jälkeen päällystetty johdin menee vesijäähdytyskaukaloon. Kourun pituuden on vastattava linjan nopeutta ja eristeen seinämän paksuutta. Yleissääntönä on, että 1 mm:n seinämäinen PVC-johdin, joka kulkee nopeudella 200 m/min, vaatii vähintään 20–30 metriä aktiivista jäähdytystä. Riittämätön jäähdytys aiheuttaa mittapoikkeaman, kun kuumaeristys deformoituu vetoketjun jännityksen vaikutuksesta. Joissakin XLPE-keskijännitelinjoissa käytetään kuivakovettuvia putkia vesikourujen sijaan kemiallisen silloittamisen hallintaa varten, mutta vesi pysyy vakiona useimmissa lankojen ja kaapelien suulakepuristuslinjoissa.
Inline-instrumentointi ei ole neuvoteltavissa nykyaikaisilla linjoilla. Laserhalkaisijamittari välittömästi muotin ulostulon jälkeen havaitsee seinämän vaihtelun reaaliajassa ja syöttää suljetun silmukan ohjauksen takaisin ekstruuderin ruuvin nopeuteen tai linjan nopeuteen. Kipinätestit jännitteillä 1 kV - 15 kV eristysluokasta riippuen havaitsevat reikiä jatkuvasti. Kapasitanssimonitorit havaitsevat epäkeskisyyden – keskipisteestä poikkeavat johtimet näkyvät kapasitanssin vaihteluna johtimen pyörimistaajuudella.
Johdin- ja kaapeliekstruuderien tyypit kokoonpanon mukaan
Kaikki lanka- ja kaapeliekstruuderit eivät ole samoja. Valitulla linjakokoonpanolla on suora vaikutus tuotevalikoimaan, vaihtoaikaan, romumäärään ja pääomainvestointeihin.
| Ekstruuderin tyyppi | Tyypillinen ruuvin halkaisija | Ensisijainen sovellus | Suurin linjanopeus |
|---|---|---|---|
| Yksi ruuvi (tasainen reikä) | 25-150 mm | PVC eristys ja vaippa | Jopa 800 m/min (hieno mittaus) |
| Yksi ruuvi (uritettu syöttö) | 45-120 mm | HDPE, LSZH, PP yhdisteet | Jopa 600 m/min |
| Kaksoisruuvi (yhteensä pyörivä) | 35-90 mm | Sekoitus LSZH, XLPE pohja | Sekoittaminen, ei suora pinnoitus |
| Tandem-kaksoisekstruuderi | Kaksi ruuvia, kumpikin 45-90 mm | Kaksikerroksinen eristysvaippa | Jopa 500 m/min |
| Kolmikerroksinen (koekstruusio) | Kolme ekstruuderia, jotka syöttävät yhtä suulaketta | MV/HV XLPE puolijohtavilla näytöillä | 15–30 m/min (iso kaapeli) |
Yksiruuviset ekstruuderin linjat
Yksiruuvinen lanka- ja kaapeliekstruuderi hallitsee tuotantomääriä maailmanlaajuisesti. Sen yksinkertaisuus – yksi ruuvi, yksi piippu, yksi käyttölaite – tarkoittaa alhaisempia ylläpitokustannuksia ja nopeampaa ruuvin vaihtoa tuotteen vaihdoissa. 60 mm:n yksiruuvinen ekstruuderi, joka pyörii nopeudella 120 rpm, pystyy toimittamaan 180-220 kg/h PVC-seosta, joka riittää pinnoittamaan 1,5 mm²:n rakennuslangan nopeudella 400 m/min. Nopeiden datakaapelien tuotannossa (Cat 6A, Cat 8) parilliset 30–45 mm:n ekstruuderit eristävät yksittäisiä johtimia yli 1 000 m/min linjanopeuksilla.
Tandem- ja koekstruusiolinjat
Kaapeleille, jotka vaativat kahta tai useampaa erillistä kerrosta – kuten XLPE-eriste, jossa on sidottu PVC-vaippa, tai autokaapeli, jossa on värillinen raitakerros valkoisen pohjan päällä – tandem- tai koekstruusiolinjat syöttävät erilliset yhdisteet kaksikanavaiseen ristipäähän. Tämä eliminoi kelauksen ja säästää 15–25 % monikerroksisten tuotteiden käsittelykustannuksissa. Kolminkertainen koekstruusio on pakollinen keskijännitteisille XLPE-kaapeleille, joissa sisemmän ja ulomman puolijohtavan suojan on kiinnitettävä eristeeseen vielä sulana ilman kontaminaatiota liitännöissä.
Tärkeimmät materiaalit, joita käsitellään lanka- ja kaapeliekstruudereilla
Materiaalivalinta ohjaa koko suulakepuristimen spesifikaatiota – ruuvigeometriaa, tynnyrin metallurgiaa, lämpötilaprofiilia ja jäähdytyskapasiteettia. Alla on ensisijaiset yhdisteperheet ja niiden käsittelyominaisuudet.
PVC (polyvinyylikloridi)
PVC on edelleen maailman laajimmin jalostettu seos lanka- ja kaapeliekstruudereissa, ja sen osuus on karkeasti 35–40 % kaapelin eristysmäärästä painon mukaan. Se käsittelee helposti 160–190 °C:ssa, hyväksyy laajan valikoiman pehmitin- ja palonestoainepakkauksia ja on kustannustehokas. Haasteena on lämpöherkkyys – yli 200 °C:ssa tai liiallisella leikkausvoimalla PVC hajoaa ja vapauttaa HCl:a, joka syövyttää tynnyriä ja ristipäätä. PVC:n ruuveissa käytetään suhteellisen alhaisia puristussuhteita (2,5–3,0:1) ja kiillotettuja, kromattuja kiiltoja vähentämään tarttuvuutta.
XLPE (ristisidottu polyeteeni)
XLPE on keskijännite- (1–35 kV) ja suurjännitekaapeleiden vakioeristys. Silloitusreaktion – joko peroksidi-initioituna tai silaanikosteuskovettuvana – on tapahduttava suulakkeen jälkeen, ei ekstruuderin tynnyrin sisällä. Tämä rajoittaa ruuvin rakennetta liiallisen leikkauskuumenemisen välttämiseksi ja vaatii pidemmän, matalapaineisen ruuvin. Kuivakovetetut typpiputket pitävät lämpötilan yli 200 °C peroksidijärjestelmissä, sitten jäähdytysvyöhykkeen ennen vetoketjua. Silane-XLPE-järjestelmissä käytetään yksinkertaisempaa yksiruuviekstruuderia, mutta ne vaativat suulakepuristuksen jälkeisen saunan tai kuuman vesihauteen silloitusreaktion loppuunsaattamiseksi.
LSZH / LSOH -yhdisteet
Low Smoke Zero Halogen (LSZH) -yhdisteet on formuloitu mineraalitäyteaineilla - alumiinitrihydraatilla (ATH) tai magnesiumhydroksidilla - 50–65 painoprosenttia. Nämä täyteaineet tekevät LSZH:sta erittäin hankaavia ja lisäävät merkittävästi sulaviskositeettia PVC:hen verrattuna. LSZH:ta käyttävät lanka- ja kaapeliekstruuderit vaativat bimetalliset tynnyrit (vähintään 60 HRC:n kulutuspinta), karkaistuja metalliseosruuveja ja halkaisijaltaan suurempia ristipäitä suuremman painehäviön hallitsemiseksi. Tuotantonopeudet ovat 20–30 % pienemmät kuin vastaavat PVC-ajot, ja linjanopeudet ovat tyypillisesti 200–400 m/min mittarista riippuen. LSZH on pakollinen tunneleissa, merialuksissa, offshore-lautoilla ja julkisissa rakennuksissa IEC 60332 ja EN 50266 palostandardien mukaisesti.
Fluoripolymeerit (PTFE, FEP, ETFE)
Fluoripolymeerieristeisiä kaapeleita käytetään ilmailu-, sotilas- ja korkean lämpötilan teollisissa sovelluksissa, joissa vaaditaan jatkuvaa huoltoa 150–260 °C:ssa. PTFE on teknisesti tahnan suulakepuristusprosessi (mäntäekstruusio), ei tavanomainen ruuviekstruusio. FEP ja ETFE ovat sulaprosessoitavissa erityisillä lanka- ja kaapeliekstruudereilla, joissa on kokonaan PTFE-vuoratut sulatusreitit tai nikkeliseosrakenne – fluoripolymeerit syövyttävät tavallista terästä 340–380 °C:n prosessointilämpötiloissa. Tuotantonopeudet ovat alhaiset ja työkalukustannukset korkeat, mutta suorituskyvyn lisäys oikeuttaa investoinnin lentokoneen johdinnippuihin ja elektronisiin johtosarjoihin.
TPE-, TPU- ja kumimaiset yhdisteet
Termoplastiset elastomeerit (TPE) ja termoplastinen polyuretaani (TPU) ovat kasvaneet nopeasti autoteollisuudessa, robotiikassa ja kannettavien sähkötyökalujen kaapelisovelluksissa, ja ne ovat monissa tapauksissa korvanneet vulkanoidun kumin. Ne ovat suulakepuristettavissa tavallisilla lanka- ja kaapeliekstruudereilla vaatimattomalla ruuvimodifikaatiolla, prosessoidaan 190–220 °C:ssa ja eliminoidaan vulkanointivaihe kokonaan. Erityisesti TPU tarjoaa erinomaisen kulutuskestävyyden – 10–50-kertaisen PVC:hen verrattuna – joten se on ensisijainen vaippa vetoketjukaapeleille ja teollisuusrobottikaapeleille, jotka taipuvat miljoonia syklejä.
Kriittiset parametrit, jotka määrittävät ekstruusiolaadun
Lankojen ja kaapelien suulakepuristuksen laatu ei ole yksittäinen muuttuja. Se on tulosta useiden toisistaan riippuvaisten parametrien ohjaamisesta samanaikaisesti, usein suljetun silmukan automaation avulla nykyaikaisilla linjoilla.
Epäkeskisyys ja seinän paksuuden tasaisuus
Epäkeskisyys – johtimen keskikohdan ulkopuolinen sijainti eristyksen sisällä – vaikuttaa suoraan kaapelin dielektriseen lujuuteen ja sen kykyyn läpäistä suurjännitteen kestotestit. IEC 60227 ja UL 44 määrittelevät suurimmat epäkeskisyysarvot; 1,5 mm²:n PVC-rakennuslangalle, jonka nimellisseinä on 0,7 mm, vähimmäisseinä ei saa laskea alle 80 % nimellisarvosta missä tahansa vaiheessa. Tämä tarkoittaa, että suurin epäkeskisyys on ±0,14 mm 0,7 mm:n seinällä. Tämän saavuttaminen johdonmukaisesti nopeudella 500 m/min vaatii samankeskisyysohjatun ristipään, jossa on meistikeskityspultit, ylävirran johdinohjaimen ja ihanteellisesti linjassa olevan kapasitanssin monitorin, joka syöttää takaisin ristipäätoimilaitteille.
Sulalämpötila ja sulapaineen stabiilisuus
Sulapaine suulakepäässä on ensisijainen prosessin vakauden indikaattori. Painevaihtelut – jotka johtuvat ruuvin tärinästä, epäyhtenäisestä pellettien syötöstä tai kuluneista ruuvin reunoista – näkyvät suoraan halkaisijan vaihteluna valmiissa kaapelissa. Vakaa lanka- ja kaapeliekstruuderi pitää sulapaineen vaihtelun alle ±2 baarissa vakaassa tilassa. Joissakin linjoissa käytetään hammaspyöräpumppua suulakepuristimen ja ristipään välissä erityisesti ruuvin ulostulon vaihtelun irrottamiseksi suuttimen paineesta, mikä mahdollistaa halkaisijan säädön ±0,003 mm:iin - tarvitaan tarkkuuskoaksiaalikaapeleihin ja kuituoptisiin irtoputkivaippoihin.
Linjanopeus ja kapstansäädin
Kannatin (poistoyksikkö) asettaa vetosuhteen ja ohjaa suoraan lopullista eristeen halkaisijaa. Servo-ohjattu vetopyörä, jossa on tanssijan rullan jännityksen palaute, reagoi halkaisijamittarin lukemiin 50–100 ms:n sisällä nykyaikaisissa CNC-linjaohjaimissa. Tiukka nopeuden säätö – parempi kuin ±0,1 % nopeuden vaihtelu – on välttämätöntä ohutseinämäiselle eristeelle, jossa jopa 0,5 %:n nopeuden poikkeama saa aikaan mitattavissa olevan halkaisijan muutoksen. Linjan nopeus on myös ensisijainen suorituskyvyn vipu: linjanopeuden kaksinkertaistaminen 200:sta 400 m/min:iin kaksinkertaistaa saman suulakepuristimen tehon, joten vetoketjun vakaus vaikuttaa suoraan kannattavuuteen.
Pinnanlaatu ja kipinätestin suorituskyky
Pintavirheet – kuoppia, kuplia, raitoja tai karkeaa rakennetta – voivat naamioitua sähkövikoiksi kipinätestauksessa. Eristeen kuplat johtuvat seoksessa olevasta kosteudesta (ratkaistu esikuivaamalla pelletit alle 0,05 % kosteudeksi), haihtuvista lisäaineista tai sulatteeseen liuenneesta ilmasta. Viivat osoittavat usein huonontunutta materiaalia tai kontaminaatiota ristipäässä. Puhdas lankojen ja kaapelien suulakepuristuslinja testaa jatkuvaa kipinöintiä 100 %:ssa tuotannosta, ja yli 99,8 %:n läpäisyaste on alan vertailukohta volyymieristyslinjoille.
Lanka- ja kaapeliekstruuderin linja-asettelu ja apulaitteet
Täydellinen lankojen ja kaapelien suulakepuristuslinja on enemmän kuin itse ekstruuderi. Apulaitteiden layout määrää käynnistysromun, vaihtoajan ja lopputuotteen mittojen yhdenmukaisuuden.
Tyypillinen eristyslinja maksusta käyttöönottoon sisältää:
- Maksuyksikkö — pitää paljaan johdinkelan, usein jännitysohjatulla tanssijavarrella ja kelan vaihtomahdollisuudella (aktiivinen tai staattinen maksu). Kela painaa jopa 3000 kg suurirakoisille virtakaapeleille.
- Suoristus ja esilämmitin — suoristaa kierretyn johtimen ja poistaa pinnasta kosteuden tai hapettumisen parantaen eristeen tarttuvuutta. Johtimen esilämmitys 60–120 °C:een on vakiona XLPE-virtakaapelille.
- Lanka- ja kaapeliekstruuderi ristipäällä — ydinyksikkö, jossa on eristys tai vaippa.
- Jäähdytyskaukalot — vesijäähdytys, tyypillisesti kahdessa tai kolmessa sarjaosassa, jossa lämpötila laskee (kuuma, lämmin, kylmä) lämpöshokin ja eristeen jäännösjännityksen välttämiseksi.
- Inline-mittaus — laser-OD-mittari, kapasitanssimonitori, kipinämittari ja valinnaisesti seinämänpaksuuden röntgenskanneri tarkkuuskaapeleita varten.
- Kapstan ja tanssija — nostoyksikkö, joka ylläpitää siiman kireyttä ja nopeutta.
- Merkintäyksikkö — mustesuihku- tai kaiverrusyksikkö mittarimerkintöjä, jänniteluokitusta, standardisertifikaatteja ja värikoodeja varten.
- Nosto/kelaus — rullan kelauskone tai rumpukierrätys, jossa automaattinen katkaisu ja siirto akulla varustetuissa siimissa siiman pysähtymisen välttämiseksi.
Johdon kokonaispituus vaihtelee 20 metristä pienen rakennuksen johdineristyslinjan yli 150 metriin keskijännitteisellä XLPE-johdolla, jossa on pitkät kovetusputket. Pohjatilan suunnittelu ja kaikkien yksiköiden oikea kohdistus jäykällä teräsrungolla ovat perustavanlaatuisia – vain 2–3 mm:n kohdistusvirhe nousun ja poikkipään välillä suurella nopeudella aiheuttaa johtimien tärinää ja epäkeskisyyspiikkejä.
Puristusvirheet johtojen ja kaapelien tuotannossa ja niiden korjaaminen
Jopa hyvin hoidetuissa lanka- ja kaapeliekstruuderilinjoissa ilmenee vikoja tuotannon aikana. Syyn nopea tunnistaminen välttää pitkiä romuajoja.
| Vika | Yleisin syy | Korjaustoimet |
|---|---|---|
| Halkaisijan vaihtelu (pyöräily) | Ruuvin ylijännite, kulunut ruuvin kärki tai epävakaa sulapaine | Asenna hammaspyöräpumppu; tarkasta ja vaihda kuluneet ruuvin osat |
| Kuplat/tyhjiöt eristyksessä | Yhdisteen kosteus yli 0,05 %; haihtuvia pehmittimiä | Esikuivaus yhdiste 2–4 tuntia 70–80 °C:ssa; tarkista lisäainepaketti |
| Karhea/hainnahkainen pinta | Sulamurtuma — liiallinen muotin seinämän leikkausnopeus | Nosta suuttimen lämpötilaa; vähentää linjan nopeutta; käytä käsittelyapua |
| Korkea epäkeskisyys | Johtimen tärinä; väärin kohdistettu suuttimen kärki; ohjausputken kuluminen | Keskitä ristipää uudelleen; vaihda ohjausputki; tarkista johtimen kireys |
| Raidat / värjäytymät | Hajonneen materiaalin tukokset ristipään kuolleissa vyöhykkeissä | Tyhjennä ristipää; purkaa ja puhdistaa; tarkista kuolleet alueet meistissä |
| Kipinätestin epäonnistumiset (neulanreikä) | Saastuminen; kuplia; ohut täplä eksentrisyydestä | Näyttö yhdiste; osoitteen epäkeskisyys; tarkista materiaalin puhtaus |
Johdin- ja kaapeliekstruuderin valitseminen tuotantovaatimuksiisi
Oikean lanka- ja kaapeliekstruuderin valinta alkaa tuotevalikoiman, yhdisteperheiden, vaaditun suorituskyvyn ja lattiatilan rajoitusten selkeästä määrittelystä. Tärkeimmät tekniset tiedot, jotka on määriteltävä ennen konetarjousten pyytämistä, ovat:
- Johtimen kokoalue — minimistä (esim. 0,1 mm² datakaapelille) maksimiin (esim. 300 mm² virtakaapelille). Tämä määrittää ristipään reiän koon ja ruuvin halkaisijan.
- Seosperhe ja seinämän paksuus — PVC/LSZH/XLPE jokainen vaatii tietyn ruuvigeometrian. Vähimmäisseinämäpaksuus stanssaajien ja kärkien valinta.
- Tavoiteteho kg/h — lasketaan linjan nopeudesta × eristetyn kaapelin lineaaripainosta. Tämä mitoittaa ekstruuderin ruuvin halkaisijan ja käyttömoottorin.
- Vaaditut mittatoleranssit — Rakennusjohtojen standarditoleranssit (IEC 60227) ovat saavutettavissa perusmittarin takaisinkytkennällä, kun taas autoteollisuuden (ISO 6722) tai ilmailustandardit edellyttävät hammaspyöräpumppua ja röntgenseinien mittausta.
- Kerrosten lukumäärä — yksikerroksinen eristys vs. kaksikerroksinen (eristysvaippa) vs. kolminkertainen koekstruusio määrittää, tarvitaanko yksi-, tandem- vai täysi koekstruusiolinja.
- Automaatiotaso — Täysin automatisoitu rullan vaihto, jatkos ja suljetun silmukan halkaisijan säätö lisäävät pääomakustannuksia, mutta vähentävät työvoimaa ja käynnistysromua nopeilla linjoilla 30–60 %.
A 60 mm lanka- ja kaapeliekstruuderi 25:1 L/D-ruuvilla, hammaspyöräpumpulla ja inline lasermittarilla on yleinen aloitusspesifikaatio yleiskäyttöiselle PVC/LSZH-rakennuslangan eristyslinjalle alueella 0,75–16 mm². Asennettujen linjahintojen odotetaan olevan 300 000–800 000 USD automaatiotasosta ja markkinoista riippuen. XLPE-keskijännitekaapeleiden tuotannossa kolminkertaiset koekstruusiolinjat alkavat 2 miljoonasta dollarista ja voivat ylittää 8 miljoonaa dollaria täysin kuivakovettuvilla VCV-pystytorneilla.
Ekstruusio erikoistuneissa kaapelisovelluksissa
Autojen johdinsarjan kaapelit
Autojen johdinsarjakaapelit ovat vaativimpia mittojen yhtenäisyyden ja suorituskyvyn suhteen. Tyypillinen autojen OEM-johtosarjatehdas kuluttaa miljoonia metrejä päivässä eristettyä johtoa, jonka mitat ovat 0,13 mm² - 6 mm². Tämän alan lanka- ja kaapeliekstruuderilinjat toimivat osoitteessa 600–1200 m/min hienoraiteisella, seinämänpaksuudella niinkin alhainen kuin 0,15 mm 0,13 mm² johtimella. Yhdistelmävalinnat sisältävät PVC (vakio), XLPE ja yhä useammin ETFE tai PP korkean lämpötilan vyöhykkeille lähellä moottoria, joissa vaaditaan 125 °C tai 150 °C jatkuvaa tehoa. Värikoodattu eristys on kriittistä valjaiden kokoonpanossa, joten tarkka värisovitus rivien kolorimetristen tarkistusten kanssa on vakiona autolinjoissa.
Sukellusvene- ja korkeajännitekaapeli
Mittakaavan päinvastaisessa ääripäässä merenalainen virtakaapeli ja erittäin korkeajännite (EHV) maakaapeli käyttävät suurimpia saatavilla olevia lanka- ja kaapeliekstruuderikokoonpanoja. Johdinpoikkileikkaukset 500 mm² - 2 500 mm² vaativat kolminkertaisen koekstruusiolinjan, joissa sisempi puolijohdesuoja, XLPE-eriste ja ulompi puolijohdesuoja levitetään yhdellä läpikäynnillä nopeudella 3-10 m/min. Eristeen seinämäpaksuudet 15–25 mm vaativat erittäin suurta tilavuustehoa suurilta ruuviekstruudereilta (halkaisija 120–200 mm) ja pitkiltä 50–80 metrin typpikovetusputkilta. Eristyksen puhtausvaatimukset 220–525 kV kaapeliluokassa ovat poikkeukselliset – yli 125 mikronia suuremmat metallihiukkaset XLPE:ssä ovat kiellettyjä, mikä edellyttää erittäin puhdasta yhdisteen käsittelyä ja puhdastila-asennusalueita ristipään ympärillä.
Data- ja tietoliikennekaapelit
Strukturoidut Cat 6-, Cat 6A- ja Cat 8 Ethernet -kaapelit sekä laajakaistajakelun koaksiaalikaapelit asettavat tiukat kapasitanssin ja impedanssin tasaisuusvaatimukset jännitteenkestävyysvaatimusten sijaan. Kiinteäytimisessä Cat 6A eriste on tyypillisesti vaahdotettu FEP tai kiinteä HDPE 0,25–0,35 mm seinässä 0,57 mm:n johtimessa, valmistettu 800–1 000 m/min. Vaahdotusprosessi – joko fyysinen vaahdotus typen ruiskutuksella tai kemiallinen vaahdotus atsodikarbonamidilla – alentaa dielektrisyysvakion arvosta 2,3 (kiinteä HDPE) arvoon 1,5–1,8 (vaahdotettu), mikä mahdollistaa Cat 6A:n 500 MHz:n kaistanleveyden. Vaahtoeristelangan ja kaapeliekstruuderin halkaisijasäädön on oltava tiukempi kuin ±0,005 mm, jotta impedanssi pysyy TIA-568-standardien ±3 Ω toleranssin sisällä.
Huoltokäytännöt, jotka pidentävät lanka- ja kaapeliekstruuderin käyttöikää
Lanka- ja kaapeliekstruuderi on pääomavaltainen omaisuus. Asianmukainen huolto merkitsee suoraan käytettävyyttä, tasaista laatua ja ruuvin/piippujen käyttöikää mitattuna vuosissa kuukausien sijaan.
- Ruuvien ja piipun kulumisen valvonta — mittaa tynnyrin reiän halkaisija ja ruuvin halkaisija 6–12 kuukauden välein kalibroiduilla välineillä. Kun ruuvin ja piipun välinen halkaisijavälys ylittää 0,4–0,6 mm (ruuvin koosta riippuen), ulostulon sakeus laskee ja vuotovirtaus kasvaa. Ruuvin vaihtaminen ennen kuin piippu saavuttaa saman kulumisasteen on tyypillisesti kustannustehokkaampaa kuin molempien vaihtaminen samanaikaisesti.
- Ristipäiden puhdistustiheys — LSZH ja pigmentoidut yhdisteet vaativat ristipään purkamisen ja puhdistuksen 8–24 tuotantotunnin välein hajoaneiden materiaalien jumiutumien poistamiseksi. Luonnollinen PVC-yhdiste puhtaalla linjalla voi kestää 200–500 tuntia puhdistusten välillä. Suunniteltu tyhjennysjakso, jossa käytetään lämpöstabiilia huuhteluainetta ennen sammutusta, poistaa jäännökset ilman purkamista ja pidentää väliä.
- Tynnyrilämmittimen ja termoparin tarkastus — Vialliset lämmitinnauhat ja termoparit aiheuttavat lämpötilavyöhykkeiden poikkeavuuksia, jotka usein diagnosoidaan väärin yhdiste- tai ruuvi-ongelmiksi. Vaihda lämpöparit ennaltaehkäisevästi 12–18 kuukauden välein; tarkasta lämmittimen puristimet löystymisen ja kuumapisteiden varalta neljännesvuosittain.
- Veto- ja vaihteistohuolto — suulakepuristimen vaihteistot toimivat suurilla syklisillä momenttikuormilla. Noudata OEM:n määrittämiä vaihteistoöljyn vaihtovälejä, tyypillisesti 4 000–8 000 käyttötunnin välein. Vaihteiston tärinäanalyysi kahdesti vuodessa tunnistaa laakerien kulumisen ennen katastrofaalista vikaa ja odottamattomia seisokkeja.
- Mittarin ja kipinämittarin kalibrointi — Laserhalkaisijamittarit vaativat kalibroinnin NIST:n jäljitettävien vertailukohteiden kanssa kuukausittain. Kipinätestaajat on tarkistettava tunnetun loman suhteen (neulanreikä eristyksessä) jokaisen työvuoron alussa; Kalibroimaton kipinätesteri, joka jättää huomiotta viat, on huonompi kuin ei testaajaa ollenkaan.
Alan trendit muokkaavat lankojen ja kaapelien suulakepuristusta tänään
Johtojen ja kaapelien suulakepuristusteknologia kehittyy samalla, kun laajempi kaapeliteollisuus siirtyy kohti sähköautojen latausinfrastruktuuria, uusiutuvan energian yhteenliittämistä ja nopeita tietoverkkoja.
Sähköauton latauskaapelin kysyntä
Sähköajoneuvojen tasavirtapikalatauskaapelit vaativat joustavat TPU- tai silikonivaipat, jotka pystyvät käsittelemään jatkuvaa virtaa 500 A:iin asti 1 000 V DC:ssä, taivutussäteen ollessa alle 30 mm -40 °C:ssa. Näissä kaapeleissa käytetään nestejäähdytteisiä johtimia, joissa on suulakepuristettu eristys jäähdytysnestettä kuljettavan kupariputken päällä. Tämän tuotteen lanka- ja kaapeliekstruuderilinjojen on kestettävä useita samanaikaisia kerrossovelluksia – eristys kuparijohtimen päällä, vaippa kokoonpanon päällä – samalla kun säilytetään joustavuusominaisuudet, jotka mahdollistavat kaapelin roikkumisen ja palautumisen tuhansia kertoja käytössä. Globaalin sähköauton latauskaapelin kysynnän ennustetaan kasvavan yli 20 % CAGR vuoteen 2030 asti , mikä lisää merkittäviä investointeja uuteen lanka- ja kaapeliekstruuderikapasiteettiin.
Teollisuus 4.0 ja digitaaliset ekstruusiolinjat
Nykyaikaiset lanka- ja kaapeliekstruuderin ohjausjärjestelmät yhdistävät kaikki linjakomponentit – suulakepuristimen käyttö, tynnyrin lämpötilat, hammaspyöräpumppu, halkaisijamittari, vetoakseli ja otto – yhden PLC- tai PC-pohjaisen käyttöliittymän kautta, jossa on reseptien hallinta ja SPC-tietojen kirjaaminen. Digitaaliset suulakepuristuslinjat tallentavat prosessireseptejä sadoille kaapelityypeille, mikä eliminoi manuaalisen asennuksen ja mahdollistaa työkaluttoman tuotteen vaihdon alle 15 minuutissa hyvin suunnitelluissa järjestelmissä. OPC-UA-liitännän ansiosta linja voi syöttää reaaliaikaisia tuotantotietoja MES- ja ERP-järjestelmiin, mikä mahdollistaa jäljitettävyyden yhdistelmäerästä valmiiseen kelaan. Tämä on pakollinen ominaisuus autoteollisuuden IATF 16949 -sertifioinnille ja sitä tarvitaan yhä enemmän sähkökaapeliprojekteissa.
Kestävä ja kierrätettävä seosekstruusio
EU:n kiertotalouden toimintasuunnitelman ja REACH-asetusten alainen sääntelypaine nopeuttaa siirtymistä ei-kierrätettävistä kertamuovieristeistä (XLPE) ja halogenoiduista (PVC) termoplastisiin XLPE-vaihtoehtoihin (TR-XLPE, HFFR-TP), jotka voidaan kierrättää käyttöiän lopussa. Nämä uudet yhdisteet ovat prosessoitavissa olemassa olevilla lanka- ja kaapeliekstruuderialustalla ruuvimodifikaatiolla, mutta vaativat kapeammat prosessiikkunat ja tarkemman lämpötilan säädön kuin vanha PVC. Seosten toimittajat ja ekstruuderien OEM-valmistajat kehittävät yhdessä uusia työkalugeometrioita ja tynnyripinnoitteita käsitelläkseen näitä materiaaleja tehokkaasti. Useilla kaupallisilla linjoilla on jo käytössä TR-XLPE-yhdisteitä keskijännitekaapeleille tuotantomittakaavassa Euroopassa ja Aasiassa.
 Liittyvät Tuotteet











