 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Suora vastaus: Mikä määrittelee hyvän kuparilangan poikkileikkauskoneen
A kuparilangan kertaus poikkileikkauskone Arvioidaan ensin mittojen toistettavuuden, ei huippunopeuden perusteella. Useimmissa johdintehtaissa käytetty suora vertailukohta on valmis poikkipinta-ala, joka pidetään sisällä plus tai miinus 1 prosentti nimellisarvo koko tuotantokelalla, mikä vahvistetaan jatkuvalla laserhalkaisijamittauksella säännöllisen käsimittauksen sijaan. Kaikki muu tässä artikkelissa häkin suunnittelusta meistin kulumisaikatauluihin on olemassa tämän yksittäisen numeron suojaamiseksi.
Säikeistetty kuparirakenne on parempi kuin kiinteä sauva, kun kaapelin on kestettävä toistuva taivutus. Yhden suuren johtimen jakaminen 7, 19 tai 37 hienompaan säikeeseen jakaa taivutusjännityksen useille pienille säteille yhden suuren säteen sijaan, mikä on mekaaninen syy, miksi säikeet johtimet kestävät väsymishalkeilua paljon pidempään kuin saman poikkileikkauspinta-alan omaava kiinteä lanka.
Lyhyt historia stranding-laitteiden kehittymisestä
Varhainen lankakerrostus perustui yksinkertaisiin tekstiilikoneista mukautettuihin köydentekokehyksiin, joissa puolat kiinnitettiin käsin pyöritettävään koriin. Kuparisäikeet asetettiin yhteen pienellä nopeudella, ja poikkileikkauksen konsistenssi riippui suuresti käyttäjän jännitystuntemuksesta, eikä mitatusta palautteen antamisesta.
1900-luvun puolivälissä tapahtuva siirtyminen moottorikäyttöisiin jäykän rungon häkkeihin mahdollisti useiden puolojen pyörimisen yhtenä tasapainotettuna yksikkönä, mikä teki ensimmäisenä aidon pyöreän, toistettavan poikkileikkauksen, joka oli saavutettavissa tuotantonopeudella. Putki- ja planeettarakenteita noudatettiin, kun laakeri- ja moottoritekniikka oli kypsynyt tarpeeksi tukemaan suurempia pyörimisnopeuksia ilman liiallista tärinää.
Nykyaikaiset linjat lisäävät servo-ohjatun jännityksen hallinnan ja inline-lasermittauksen, mikä sulkee silmukan sen välillä, mitä kone tekee ja mitä valmis poikkileikkaus todella mittaa, sekunti sekunnilta sen sijaan, että luottaisivat ajon lopun näytteenottoon.

Ydin toimintaperiaate kiertymisen ja kiertymisen takana
Koneperheestä riippumatta kolme fyysistä toimintoa tapahtuu peräkkäin: säikeet vedetään pois syöttöpuolista kontrolloidun takajännityksen alaisena, ne yhtyvät muotti- tai kiertymispisteeseen, jossa asettelun geometria on asetettu, ja valmis nippu vedetään eteenpäin vetopyörän avulla nopeudella, joka vastaa vääntöelementin pyörimisnopeutta. Vetopyörän nopeuden ja pyörimisnopeuden välinen suhde määrää asennuksen pituuden, ja levityspituus määrää sekä joustavuuden että poikkileikkauksen lopullisen pakkaustiheyden.
Selkäjännitys ansaitsee erityistä huomiota, koska se vaikuttaa jokaiseen osaan itsenäisesti. Jos yksi puolajarru on edes hieman tiukempi kuin sen naapurit, tämä säie jää enemmän jännitykseen kuin muut, vetää itseään kohti nipun keskustaa ja vääristää ulomman kerroksen epäsäännölliseen, ei-pyöreään muotoon, kun johdin on valmis.
Neljä koneperhettä vertaillaan vierekkäin
Niputuskoneet
Niputuskoneet kiertävät irtonaisen ryhmän hienoja säikeitä, joiden halkaisija on tyypillisesti 0,05–0,4 mm, ilman jäykkää puolahäkkiä, joka kantaa koko kokoonpanon. Tämä malli sopii joustaviin johtimiin, joita käytetään kuulokekaapelissa, USB-kaapelissa ja ohuissa ohjausjohdoissa, joiden pyörimisnopeus on yleisesti 2000 ja 6000 rpm riippuen siitä kuinka monta säiettä yhdistetään.
Jäykän kehyksen kierrekoneet
Jäykät runkokoneet kiinnittävät yksittäiset puolat häkkiin, joka pyörii yhtenä tasapainoisena yksikkönä, joka pitää jännityksen tasaisena jokaisella säikeellä. Tämä tekee jäykästä runkolaitteistosta vakiovalinnan keskikokoisille ja suurille johtimille, noin 6 neliömetristä useisiin satoihin neliömetriin, missä pyöreällä ulkokerroksella on todella väliä ekstruusiota varten.
Putkimaiset juoksutuskoneet
Putkimaiset mallit ohjaavat langan pyörivän putken läpi koko häkkikehyksen sijaan, mikä vähentää pyörivää massaa ja mahdollistaa suuremman linjanopeuden pienille ja keskisuurille osille. Tehtaat, joissa käytetään suuria volyymeja, keskirakoisia johtimia, suosivat usein putkimaisia laitteita alhaisemman melun ja pienemmän lattiapinta-alan vuoksi.
Planetaariset stranding-koneet
Planeettakoneet on rakennettu niin, että esikierretyt säikeet eivät koskaan pyöri oman akselinsa ympäri, vaikka ne asetetaan yhteen nippuna. Tämä on suositeltavin menetelmä silloin, kun langan väsymisen kesto ylittää raakatuotannon nopeuden, kuten jatkuvaan joustokäyttöön tarkoitetut virtakaapelin ytimet.
Poikkileikkauksen geometria: kerroksen pituus, kerroskuvio ja tiivistys
Asennuspituus on etäisyys valmiista johtimesta, joka tarvitaan yhden säikeen suorittamiseen yhden täyden 360 asteen kääreen suorittamiseen. Lyhyempi asennuspituus antaa paremman joustavuuden, mutta kuluttaa enemmän kuparipituutta saman juoksupituuden kattamiseksi, mikä pienentää hieman tehollista poikkileikkausalaa, jos säikeen halkaisijaa ei säädetä kompensoimaan.
| Kerrosrakenne | Strand Count | Yhteinen käyttö |
|---|---|---|
| 1 keskus 6 | 7 | Ohjauskaapeli, laitejohdot |
| 1 keskus 6 12 | 19 | Virranjakokaapeli |
| 1 keskus 6 12 18 | 37 | Joustava hitsauskaapeli, robotiikka |
| Monikerroksinen, 61 säiettä | 61 | Kestävä joustava virtajohto |
Välittömästi kääntöpään jälkeen asennetut tiivistysrullat puristavat pyöreän nipun tiheämmäksi profiiliksi poistaen ilmaraot yksittäisten säikeiden väliltä. Tiivistetyssä 19-säikeisessä johtimessa on tyypillisesti ulkohalkaisijan pieneneminen noin 8-10 prosenttia verrattuna samaan tiivistämättömään poikkipinta-alaan, millä on väliä missä tahansa valmiin kaapelin tulee mahtua kiinteän liitinkotelon tai putkimitoituksen sisään.
Missä A Johdinparien kiertokone Sopii linjaan
A Johdinparien kiertokone on erillinen laitekategoria poikkileikkauskoneesta. Sen sijaan, että yhdistäisit monia paljaita kuparifilamentteja yhdeksi johtimeksi, tarvitaan kaksi jo eristettyä yksittäistä johdinta ja kierretään ne toistensa ympärille tasapainotetun parin muodostamiseksi, useimpien data- ja tietoliikennekaapeleiden perusrakennuspalkin. Kierre poistaa sähkömagneettiset häiriöt kahden johtimen välillä, minkä vuoksi jokainen luokkaan luokiteltu Ethernet-kaapeli ja useimmat instrumentointikaapelit luottavat kierrettyihin pareihin yksinkertaisen rinnakkaisasennuksen sijaan.
Kierreväli on parametri, jota insinöörit seuraavat parhaiten lankaparien kiertokoneella. Tiukempi sävelkorkeus eli enemmän kierroksia metriä kohti, parantaa kohinan vaimennusta, mutta kuluttaa enemmän eristettyä johtoa valmiilla metrillä ja lisää hieman vaimennusta korkeammalla taajuudella. Tavallinen televiestintäparien tuotanto kulkee yleensä välillä 12mm ja 20mm , ja neljän parin kaapelin sisällä jokainen pari on yleensä asetettu hieman eri sävelkorkeudelle, jotta vältetään ylikuuluminen naapuriparien välillä.
Näppäinten säädettävät asetukset lankaparia kiertävässä koneessa
- Kiertoväli, asetettu erikseen kullekin karan asennolle
- Jokaisen yksittäisen johtimen syötön takajännitys
- Vetopään ottonopeus, täsmällisesti sovitettu kiertopään kierrosnopeuteen
- Jarrun loppukiristys estämään syöttökelan narisemisen
- Pari-pari-välin siirtymä moniparikaapelikokoonpanossa
Monissa tuotantolaitoksissa on nyt yhdistetty kuparilankojen ketjutuskoneen johdinvaiheeseen ja lankaparien kiertokoneeseen kaapelointivaihetta varten yhdellä jatkuvalla linjalla. Tämä lyhentää käsittelyaikaa prosessien välillä ja vähentää pinnan hapettumisen mahdollisuutta paljaissa kuparisäikeissä, jotka jätetään odottamaan eri asemien väliin.
Kuparilaatu, piirustus ja hehkutusvaikutukset säikeytymisen laatuun
Poikkileikkauskonetta syöttävä kuparitanko on lähes aina elektrolyyttisesti sitkeää kuparia, jonka puhtaus on 99,9 prosenttia tai korkeampi, pienennetään sarjalla vetomuotit ennen kuin se koskaan saavuttaa kiertopään. Hehkutuslämpötila vetovaiheen aikana vaikuttaa suoraan siihen, miten kukin säie käyttäytyy, kun se osuu kertaushäkkiin; alihehkutettu kupari pysyy jäykempänä ja joustaa takaisin kierteen jälkeen, jolloin pyöreä poikkileikkaus muuttuu hieman soikeaksi, kun johdin poistuu muottipurista.
Johtavuustestauksen jälkeinen johtavuus kohdistuu tyypillisesti arvoon, joka on lähellä 100 prosenttia IACS (Kansainvälinen hehkutetun kuparin standardi). Mikä tahansa mitattu pudotus noin 98 prosentin IACS:n alapuolelle viittaa yleensä joko ylikuumenneeseen vetosuuttimeen tai liialliseen säikeen venymiseen, joka on tapahtunut itse kertausvaiheen aikana, jotka molemmat kannattaa tarkistaa ennen kuin otat raaka-aineen laatuongelman.
Pintakäsittelyllä on myös rooli, joka on helppo jättää huomiotta. Kuluneilla meistillä vedetyt säikeet poimivat hienoja pitkittäisiä naarmuja, jotka lisäävät hieman pintavastusta ja voivat nopeuttaa paikallista kulumista kertauskoneen muotoilusuuttimessa, kun hiomanauha alkaa kulkea sen läpi tuhansia kertoja vuorossa.
Jännitteenhallintajärjestelmät ja miksi ne ovat tärkeämpiä kuin moottorin teho
Uudet karsintalaitteiden ostajat keskittyvät usein ensin moottorin hevosvoimiin, mutta jännityksen hallinta on se, mikä itse asiassa määrittää poikkileikkauksen johdonmukaisuuden. Mekaaniset kitkajarrut olivat perinteinen menetelmä, jossa käytettiin jousikuormitettua tyynyä kutakin puolalaippaa vasten, ja vaikka ne ovat edullisia, ne kuluvat epätasaisesti ajan myötä ja vaativat usein manuaalista säätöä pysyäkseen tasapainossa koko puolasarjassa.
Magneettiset hiukkasjarrut korvasivat kitkapalat useimmissa keskitason ja premium-koneissa, koska niillä on asetettu jännitysarvo riippumatta siitä, kuinka paljon lankaa on jäljellä puolalla, mitä kitkajarrut eivät pysty tekemään, koska puolan halkaisija kutistuu ajon aikana. Servo-ohjattu aktiivinen kireyden säätö menee askeleen pidemmälle käyttämällä pientä moottoria jokaisessa puola-asennossa jännityksen lisäämiseen tai poistamiseen aktiivisesti reaaliaikaisen palautteen perusteella, mikä on nyt yleistä linjoilla, jotka tuottavat tiukkoja poikkileikkauksia auto- tai ilmailuvaljaiden sovelluksiin.
In-Line laaduntarkistukset Operaattorit suorittavat tuotantovuoron aikana
Useimmat nykyaikaiset linjat sopivat lasermikrometriin suoraan kertauspään jälkeen ulkohalkaisijan tallentamiseksi jatkuvasti sen sijaan, että luottaisivat käsin tapahtuvaan näytteenottoon muutaman minuutin välein. Tämä kiinnittää poikkileikkauksen ajautumisen, ennen kuin se vaikuttaa koko puolaan. Tyypillisiä tarkistuspisteitä työvuoron aikana ovat seuraavat.
- Ulkohalkaisijan mittaus, kirjataan jatkuvasti lasermittarilla
- Taidon pituuden tarkistus käyttämällä merkittyä säiettä ja fyysistä viivaimen tarkistusta
- Säikeen pinnan silmämääräinen tarkastus kuluneiden muottien jättämien naarmujen varalta
- Resistanssin näytteenotto 500 metrin jaksoa kohti tavoiteohmi per km -arvoa vastaan
- Kelan kireyden tarkastus varmistaa tasaisen kelauksen ilman lintujen pesimistä
Äkillinen putoamispituuden muutos puolivälissä rullan läpi johtaa melkein aina liukumiseen vetohihnaan tai epätasaiseen loppukiristykseen toisessa puolassa. Molemmat pikakorjaukset on tehty ajoissa, eikä havaittu sen jälkeen, kun kela on jo kelattu ja lähetetty asiakkaalle.
Yleiset poikkileikkausvirheet ja niiden syyt
| Havaittu vika | Todennäköinen perussyy | Tyypillinen korjaus |
|---|---|---|
| Soikea poikkileikkaus | Epätasainen puolan selän jännitys | Tasapainota jarruasetukset häkin välillä |
| Löysä, sumea nauha makasi | Kulunut muotti | Vaihda muotti sovittuina aikoina |
| Halkaisijaltaan ajautuva keskipuola | Liukuva vetohihna | Kiristä tai vaihda hihna |
| Pintaviivaus säikeissä | Kulunut piirustus kuolee vastavirtaan | Tarkista ja vaihda piirustusmuottisarja |
| Epäjohdonmukainen kiertokulma pareittain | Kulunut karan laakeri aiheuttaa tärinää | Voitele tai vaihda laakeri |
Automaatio, PLC-ohjaus ja tiedonkirjaus nykyaikaisilla linjoilla
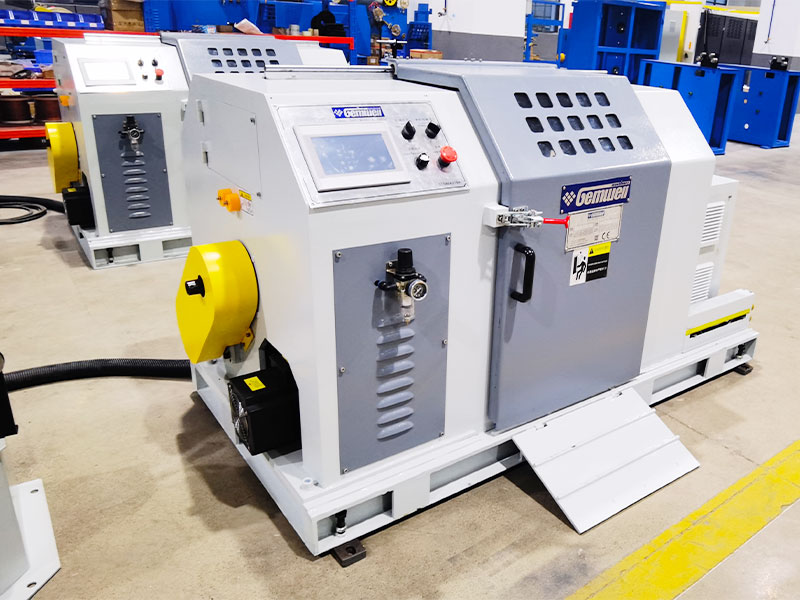
Uudemmat kuparilangan poikkileikkauskoneasennukset toimivat ohjelmoitavan logiikkaohjaimen alaisuudessa, joka tallentaa kullekin tuotekoodille reseptin, joka kattaa asennuspituuden, jännityksen asetusarvot ja vetoketjun nopeuden yhdessä tiedostossa. Tuotteiden välillä vaihtaminen edellyttää tallennetun reseptin lataamista sen sijaan, että nollataan manuaalisesti tusinaa valitsinta, mikä lyhentää vaihtoaikaa ja vähentää koko ajon aikana tapahtuvan asennusvirheen mahdollisuutta.
PLC:hen liitetty tiedonkeruu luo myös jäljitettävän tietueen jokaisesta tuotetusta kelasta, merkitsee halkaisijalukemat, ajonopeuden ja kaikki hälytystapahtumat kelan sarjanumeroa vastaan. Tämä jäljitettävyys tulee arvokkaaksi aina, kun loppupään asiakas ilmoittaa ongelmasta, koska tuotantotiimi voi vetää kyseisen kelan tarkan lokin sen sijaan, että luottaisi muistiin tai paperilokikirjaan.
Teollisuussovellukset säikeille ja kierretyille kuparijohtimille
Kierrettyjä kuparijohtimia ja kierrettyjä pareja esiintyy useilla eri aloilla, ja jokainen sovellus asettaa poikkileikkauskoneen tehon eri tavalla.
| Teollisuus | Prioriteetti | Tyypillinen poikkileikkaus |
|---|---|---|
| Auton valjaat | Flex-väsymiskestävyys | 0,35-6 neliömetriä |
| Data- ja tietoliikennekaapeli | Tasainen kiertokulma | 24-26 AWG per johdin |
| Rakennuksen virtajohto | Pyöreä, tiivistetty profiili | 6-240 neliömetriä |
| Robotiikka ja vetoketjukaapeli | Pitkä flex-syklin käyttöikä | 0,14-2,5 neliömetriä |
| Uusiutuvan energian kaapeli | Korkea johtavuus, säänkestävyys | 4-95 neliömetriä |
Energiankulutusta ja linjan tehokkuutta koskevia huomioita
Pyörivä massa on suurin yksittäinen energiankulutuksen aiheuttaja karsiutuneella linjalla, koska ladatun puolahäkin kiihdyttäminen ja hidastaminen vie paljon enemmän tehoa kuin pelkkä langan vetäminen eteenpäin tasaisella nopeudella. Putkimaiset rakenteet, joissa on vähemmän pyörivää massaa kuin täysi jäykkä runkohäkki, kuluttavat yleensä huomattavasti vähemmän tehoa valmiin johtimen kilogrammaa kohden vertailukelpoisilla lähtönopeuksilla.
Vaihde- ja häkkimoottorien taajuusmuuttajat sallivat linjan nostaa nopeutta asteittain sen sijaan, että se hyppää suoraan täydelle kierrosluvulle, mikä sekä suojaa mekaanisia osia että tasoittaa tehonkulutuspiikkejä, jotka muuten ilmenevät laitoksen sähköntarpeesta.
Huoltotottumukset, jotka pitävät poikkileikkauksen tarkkuuden vakaana
Poikkileikkauksen ajautuminen karsintakoneessa johtuu harvoin yhdestä dramaattisesta viasta; se on yleensä pienten kulumispisteiden hidasta kertymistä. Muotin kuluminen on yleisin syyllinen, koska kulunut muovaussuulake päästää nauhanipun vähitellen avautumaan hieman spesifikaatiota leveämmäksi. Operaattorit, jotka kirjaavat stanssaustunteja ja vaihtavat muottipuristeja kiinteässä aikataulussa sen sijaan, että odottavat näkyvää vikaa, raportoivat paljon vähemmän toleranssin ulkopuolisia keloja koko tuotantovuoden aikana.
Pyörivän häkin tai putken laakerien voitelu vaikuttaa myös epäsuorasti poikkileikkaukseen. Kuiva tai kulunut laakeri aiheuttaa tärinää vääntöpäähän, mikä näkyy pikemminkin epäjohdonmukaisena asennuspituutena kuin halkaisijaongelmana, joten halkaisijavalitusta hakevan teknikon tulee silti tarkistaa laakerin kunto, vaikka itse halkaisijan lukema näyttäisi vakaalta puussa.
Ohjausrullan kohdistus on toinen seikka, joka kannattaa määräajoin tarkastaa, koska hieman väärin kohdistettu ohjausrulla voi aiheuttaa hienovaraisen sivuttaisvedon säikeen reitille, joka näkyy myöhemmin soikeana poikkileikkauksena vain tarkkaan tarkasteltuna.
Konetyyppien välillä valinta uudelle tuotantolinjalle
Ostajien, jotka vertaavat kuparilangan poikkileikkauskonetta nippukoneeseen tai lankaparien kiertokoneeseen, tulisi aloittaa valmiin tuotteen spesifikaatiosta, ei laiteluettelosta. Jos ulostulona on yksi 6 neliömetrin tai suurempi johdin, joka on tarkoitettu virranjakoon, jäykkä runko tai putkimainen tiivistysteloilla varustettu lanka on käytännöllinen valinta. Jos lähtö on kaksijohtiminen tietoliikennepari, tarvitaan erillinen lankaparien kiertokone, jossa on itsenäisesti ohjelmoitava jako karaa kohden, koska kertauskone yksinään ei voi tuottaa ohjattua kierrettyä paria esieristetystä langasta.
Myös linjanopeuden yhteensopivuus ylä- ja alavirran laitteiden välillä ansaitsee huomiota. Keräyspää, joka kulkee nopeammin kuin alavirran eristysekstruuderi pystyy käsittelemään, luo yksinkertaisesti puskurisilmukkaongelman, joten vetoketjun nopeuksien sovittaminen koko linjalle estää tarpeettomat jännityspiikit, jotka vääristävät poikkileikkausta koneiden välisessä liitoksessa.
Myös lattiapinta-ala ja tuleva tuotevalikoima kannattaa ottaa huomioon aikaisin. Putkimaisen koneen pienempi jalanjälki sopii tiloihin, joissa käytetään suuria määriä kapealla alueella, kun taas jäykkä runkolinja tarjoaa enemmän joustavuutta käsitellä laajempaa poikkileikkausten leviämistä samassa laitteessa ajan myötä.
Usein kysytyt kysymykset
Mikä poikkileikkaustoleranssi kuparikerroskoneen tulisi kestää?
Useimmat johtimien ostajat määrittävät toleranssin plus tai miinus 1 prosentti nimellispoikkileikkauspinta-alasta, joka varmistetaan jatkuvalla laserhalkaisijamittauksella tuotannon aikana pelkkien pistokokeiden sijaan.
Onko lankaparien kiertokone sama kuin säikeen niputuskone?
Ei. Niputuskone kiertää useita paljaita säikeitä yhdeksi johtimeksi, kun taas lankaparien kiertokone kiertää kaksi jo eristettyä johdinta yhteen muodostaen tasapainotetun parin, jota käytetään data- ja tietoliikennekaapeleissa.
Miksi tiivistys muuttaa kierretyn johtimen ulkohalkaisijaa?
Tiivistysrullat puristavat pyöreän säikeen nipun tiheämmäksi välittömästi kiertämisen jälkeen poistaen ilmaraot säikeiden väliltä. Tämä pienentää tyypillisesti ulkohalkaisijaa noin 8-10 prosenttia verrattuna tiivistämättömään nippuun, jolla on sama poikkileikkauspinta-ala.
Mikä aiheuttaa soikean poikkileikkauksen pyöreän sijasta karsinnan jälkeen?
Epätasainen takajännitys kelojen yli, alihehkutettu kupari, joka ponnahtaa takaisin kierteen jälkeen, tai kulunut muovaussuulake ovat kolme yleisintä epäpyöreän viimeistellyn poikkileikkauksen syytä.
Kuinka usein muovaussuuttimet tulisi vaihtaa nauhalla?
Kiinteä työtuntien vaihtoaikataulu ei odottaisi näkyvää vikaa, vaan pitää poikkileikkaustoleranssin vakaana ja välttää kuluneiden meistien aiheuttaman asteittaisen levenemisen.
Miksi kierreväli eroaa saman moniparikaapelin parien välillä?
Kun kullekin parille annetaan hieman erilainen sävelkorkeus, se vähentää todennäköisyyttä, että kaksi paria poimivat häiriötä toisiltaan, koska naapuriparien väliset äänentasot lisäävät ylikuulumisen riskiä tietyillä taajuuksilla.
Mitä eroa on kitkajarrulla ja magneettisella hiukkasjarrulla?
Kitkajarru käyttää jousikuormitettua tyynyä puolan laippaa vasten ja vaatii manuaalista säätöä puolan tyhjentyessä, kun taas magneettiset hiukkasjarrut pitävät asetetun jännitysarvon automaattisesti riippumatta puolan jäljellä olevasta langasta.
 Liittyvät Tuotteet











