 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Kuinka valokuitukaapeli valmistetaan: lyhyt vastaus
Valokuitukaapeli rakennetaan viidessä päävaiheessa: lasiaihio valmistetaan erittäin puhtaasta piidioksidista, aihio vedetään hiusten ohueksi kuiduksi vetotornin sisällä, paljas kuitu pinnoitetaan ja puskuroidaan suojaksi, useita kuituja kierretään keskeisen lujuusosan ympärille ja valmis ydin päällystetään suulakepuristusprosessilla. Päällystysvaiheessa a lanka- ja kaapelivaipan suulakepuristuskone tulee keskeinen laite , koska se sulaa ja levittää ulomman polymeerikerroksen, joka suojaa kuituydintä kosteudelta, murskaamiselta ja UV-altistumiselta. Jokainen näistä vaiheista on tiukasti kontrolloitu, koska kuituydin on noin 125 mikronia leveä, noin hiuksen paksuinen, ja pienikin lämpötila-, jännitys- tai linjanopeuden poikkeama voi pilata koko tuotantoajon.
Se, mikä näyttää ulkopuolelta yksinkertaiselta muovipäällysteiseltä johdolta, on todellisuudessa lasikemian, tarkkuusoptiikan, mekaanisen kertymisen ja polymeerin suulakepuristuksen lopputuote, jotka toimivat yhdessä yhdellä jatkuvalla linjalla. Kanavakaapeli, antenni itsekantava kaapeli ja sisätilojen patch-johto alkavat kaikki samasta peruskuidusta, mutta ne eroavat toisistaan jyrkästi, kun puskurointi, lujuusosat ja vaipan muotoilu tulevat käyttöön. Kun ymmärrät, mistä nämä erot johtuvat, on paljon helpompi määrittää oikea kaapeli ja oikea tuotantolaitteisto tiettyä projektia varten.
Tämän oppaan loppuosassa käydään läpi kunkin valmistusvaiheen yksityiskohtaisesti, selitetään jokaisessa vaiheessa käytetyt laitteet, verrataan kenttäsuorituskykyä määrittäviä vaippamateriaaleja ja vastataan kysymyksiin, joita useimmiten heräävät ihmiset, jotka hankkivat kaapelia tai arvioivat tuotantolinjaa ensimmäistä kertaa.
Raaka-aineet jokaisen optisen kuidun takana
Optinen kuitu alkaa piidioksidista, puhdistetun hiekan muodosta, jonka on oltava lähes vapaa metalliepäpuhtauksista, ennen kuin se voi siirtää valoa pitkiä matkoja. Jopa pienet määrät rautaa, kuparia tai kromia lasin sisällä hajottavat ja absorboivat valoa, mikä lyhentää käyttökelpoista lähetysetäisyyttä dramaattisesti. Telecom-laatuisen kuidun piidioksidi on jalostettu puhtausasteelle, joka ylittää paljon tavallisen astioiden tai ikkunalasien valmistuksen, ja mitataan usein osina miljardia kohti optisen suorituskyvyn kannalta tärkeimpien epäpuhtauksien osalta.
Valmistajat seostavat tämän piidioksidin pienillä, tarkasti mitatuilla määrillä germanium-, fosfori- tai booriyhdisteitä. Doping muuttaa lasin taitekerrointa, mikä mahdollistaa valon pomppimisen alas kuidun pituutta sen sijaan, että se karkaa sivujen läpi. Sydämelle ja sitä ympäröivälle verhoukselle annetaan tarkoituksella erilaiset taitekertoimet , ja tämä ero tekee täydellisen sisäisen heijastuksen ja siten pitkän matkan tiedonsiirron mahdolliseksi. Korkeampi germaniumpitoisuus nostaa ytimen taitekerrointa suhteessa sen ympärillä olevaan puhtaaseen piidioksidiverhoukseen, kun taas boori- ja fluoriyhdisteitä käytetään joskus alentamaan päällysteen indeksiä sen sijaan, että se nostaisi ytimen, riippuen siitä, mitä valmistusreittiä tehdas käyttää.
Itse lasin lisäksi valmis kaapeli kokoaa yhteen laajan valikoiman tukimateriaaleja, joista kukin on valittu tiettyä mekaanista tai ympäristötyötä varten ulkonäön sijaan:
- Piidioksidi (piidioksidi) muodostaa pohjalasin sekä sydämelle että verhoukselle
- Germaniumtetrakloridi nostaa ytimen taitekerrointa höyrysaostuksen aikana
- Fosfori- ja booriyhdisteet hienosäätävät lasin viskositeettia ja pehmenemislämpötilaa vedon aikana
- Akrylaatti- tai silikonihartsit muodostavat primaari- ja toissijaiset pinnoitteet, jotka levitetään heti vedon jälkeen
- Lasikuituvahvistettu muovitanko, teräslanka tai aramidilanka toimivat keski- tai kehälujuuselementteinä
- Vettä estävä geeli tai kuivat turpoavat langat suojaavat kosteuden pääsyltä irtonaisten putkien sisään
- Polyeteeni, PVC tai vähän savuttomia halogeeniyhdisteitä muodostavat suulakepuristetun ulkovaipan
Johdonmukaisten, erästä toiseen vakaan version hankinta kaikista näistä tuloista on yhtä tärkeää kuin itse valmistusprosessi. Hartsin toimittaja, joka muuttaa koostumustaan hieman lähetysten välillä, voi pakottaa tuotantolinjan säätämään uudelleen suulakepuristuslämpötilaprofiiliaan, vaikka mikään koneessa ei olisi muuttunut.
Aihioiden valmistus: Lasisuunnitelman rakentaminen
Ennen kuin kuitua voidaan vetää, valmistajat rakentavat ensin esimuotin, kiinteän lasitangon, joka on suunnilleen luudan kahvan kokoinen, ja joka sisältää pienoisversion valmiin kuidun ytimestä ja verhousrakenteesta tuhansia kertoja suurennettuna. Yleisimmin käytetty menetelmä on modifioitu kemiallinen höyrypinnoitus, joka yleensä lyhennetään muotoon MCVD, vaikka jotkut valmistajat käyttävät myös ulompaa höyrypinnoitusta ja höyryaksiaalipinnoitusta kuitutyypistä ja tavoitetilavuudesta riippuen.
- Ontto silikaputki asennetaan vaakasuoraan lasintyöstösorviin ja pyöritetään jatkuvasti
- Kloridikaasuja, mukaan lukien piitetrakloridi, germaniumtetrakloridi ja happi, ruiskutetaan pyörivään putkeen
- Poikittain kulkeva taskulamppu lämmittää putken noin 1500 celsiusasteeseen, jolloin kaasut reagoivat ja kerrostavat erittäin ohuita lasikerroksia sisäseinään.
- Poltin kulkee edestakaisin kymmeniä kertoja, ja jokainen kierros lisää uuden ohuen kerroksen rakentaen vähitellen ydinmateriaalia oikean seostusprofiilin kanssa
- Kun tarpeeksi kerroksia on kerrostettu, putki kuumennetaan edelleen ja painuu oman pehmeytensä alla kiinteäksi lasisauvaksi, valmiiksi esimuotiksi
- Aihio tarkastetaan optisesti ja mitat ennen kuin se hyväksytään piirustusvaiheeseen
Yksittäinen aihio, joka on kerran venytetty, voidaan vetää useisiin kilometreihin valmiista kuidusta, joten sakeudella tässä vaiheessa on suuri vaikutus lopputuotteen laatuun. Yksi aihion valmistusvirhe toistaa itseään siitä vedetyn kuidun koko pituudella , minkä vuoksi tämä vaihe saa koko linjan tiukimman prosessiohjauksen. Jotkut tuottajat käyttävät nyt päällystystekniikoita, jotka lisäävät ylimääräisen kerroksen puhdasta piidioksidia pienemmän, tiukemmin säädetyn ydintangon ympärille, mikä antaa heille mahdollisuuden suurentaa esimuotin kokoa ja siten vedetyn kuidun pituutta tinkimättä ydinpinnoitusvaiheen tarkkuudesta.
Aihion halkaisija, suoruus ja sisäinen jännitys tarkistetaan ennen kuin esimuotti vapautetaan piirtämistä varten. Hieman taipunut aihio voidaan edelleen vetää, mutta se tarvitsee yleensä hitaamman vetonopeuden ja tiukemman kireyden hallinnan kompensoidakseen, mikä heikentää linjan kokonaissyötöä.
Kuitupiirustus: lasitankojen muuttaminen hiusohuiksi säikeiksi
Aihio ladataan, kaatuu alaspäin, piirustustorniin, joka voi olla useita kerroksia korkea suuressa tuotantolaitoksessa. Tornin yläosassa oleva uuni pehmentää esimuotin kärjen jonnekin 2000-2200 celsiusasteeseen, joka on tarpeeksi kuuma, jotta painovoima yksinään alkaa vetää ohutta sulaa lasikuitua alaspäin. Siitä lähtien koko torni on olemassa yhtä jatkuvaa, keskeytymätöntä lasisäiettä varten, kun se putoaa, jäähtyy ja kovettuu.
Halkaisijan säätö
Kosketukseton lasermittausjärjestelmä tarkistaa kuidun halkaisijan tuhansia kertoja sekunnissa ja pitää sen noin 1 mikronin sisällä 125 mikronin tavoitteesta, kun vetonopeutta säädetään reaaliajassa mahdollisen poikkeaman kompensoimiseksi.
Jäähdytys
Juuri vedetty kuitu kulkee jäähdytyskammion läpi, jossa käytetään joskus heliumkaasua nopeampaan ja tasaisempaan lämmönsiirtoon heti uunista poistumisen jälkeen, koska pinnoitteen levittäminen vielä pehmeälle lasille vääristäisi säiettä.
Pinnoite
Kaksikerroksinen akrylaattipinnoite, pehmeämpi sisäkerros ja kovempi ulkokerros, levitetään ja kovetetaan ultraviolettivalolla ennen kuin kuitu koskettaa ohjaustelaa, mikä suojaa lasia pintanaarmuilta, jotka voivat heikentää sitä.
Vastaanotto
Valmis kuitu kelataan puolalle tarkasti kontrolloidun jännityksen alaisena, koska epätasainen jännitys tässä vaiheessa näkyy myöhemmin epäjohdonmukaisena vaimenemisena tai ääritapauksissa piilohalkeamana, joka epäonnistuu kuukausia asennuksen jälkeen.
Piirtonopeus on yksi eniten seuratuista luvuista koko rivillä. Nykyaikaiset tornit imevät yleensä kuitua nopeudella 10–30 metriä sekunnissa, ja tämän nopeuden nostaminen ilman jäähdytys- ja pinnoituskapasiteetin parantamista on yksi nopeimmista tavoista saada halkaisijan vaihtelua tai pinnoitusvirheitä muuten hyvään kuituerään.
Single Mode vs Monitila: Kuinka valmistusprosessi eroaa
Yksimuoto- ja monimuotokuitu näyttävät ulkopuolelta identtisiltä, mutta ydinkoot ja siten niiden takana olevat esimuottien levitysreseptit ovat melko erilaisia. Yksimuotokuitu käyttää hyvin pientä ydintä, tyypillisesti noin 9 mikronia, mikä sallii vain yhden valopolun kulkea kuitua pitkin. Tämä kapea ydin vaatii erittäin tarkan, tiukasti kontrolloidun seostusgradientin MCVD-pinnoitusvaiheen aikana, koska pienikin vaihtelu ytimen halkaisijassa muuttaa tapaa, jolla kuitu käsittelee dispersiota pitkillä etäisyyksillä.
Monimuotokuitu käyttää paljon suurempaa ydintä, tyypillisesti 50 tai 62,5 mikronia, mikä mahdollistaa useiden valopolkujen tai -moodien kulkemisen samanaikaisesti. Suurempi ydin on anteeksiantavampi sekä esimuottien valmistuksen että piirtämisen aikana, mikä on osa sitä, miksi monimuotokuitu on perinteisesti ollut helpompi ja halvempi tuottaa, vaikka se rajoittuu lyhyempiin lähetysetäisyyksiin, ennen kuin useat valoreitit alkavat hämärtää signaalia.
| Attribuutti | Yksitila | Multi-Mode |
|---|---|---|
| Tyypillinen ytimen koko | Noin 9 mikronia | 50 tai 62,5 mikronia |
| Dopingtarkkuus vaaditaan | Erittäin korkea | Kohtalainen |
| Tyypillinen käyttötapaus | Pitkät matkat ja runkoverkot | Lyhyen aikavälin datakeskukset ja kampuslinkit |
Paljaan kuidun päällystäminen ja puskurointi
Paljaalla lasikuidulla on valtava vetolujuus, mutta se ei juurikaan kestä pinnan hankausta. Päällystys- ja puskurivaiheet ovat olemassa pelkästään tämän pinnan suojaamiseksi.
Kaapelin loppukäytöstä riippuen käytetään kahta erilaista suojaustapaa. Tiukasti puskuroidussa kuidussa on paksu, tyypillisesti halkaisijaltaan 900 mikronia oleva polymeerikerros, joka suulakepuristetaan suoraan primääripinnoitteen päälle, mikä tekee kuidun käsittelystä helpommin päätetyn välijohtoihin ja sisäkaapelointiin. Irtoputkikuitu on sen sijaan pienen muoviputken sisällä, joka on täytetty vettä estävällä geelillä tai kuivilla, vedessä turpoavilla langoilla, jolloin kuidut voivat liikkua hieman vapaasti kaapelin taipuessa tai lämpötilan muuttuessa, mikä on suositeltava malli pitkille ulko- ja maanalaisille lennoille.
Väärän puskurointitavan valinta sovellukselle on yksi yleisimmistä suunnitteluvirheistä kaapelin määrittelyssä. Tiukasti puskuroidut mallit kestävät toistuvaa taivutusta paljon paremmin, kun taas löysäputkeiset mallit kestävät paljon paremmin lämpötilan vaihteluita ja pitkiä jännevälejä. Pitkän, lämmittämättömän ulkokanavan läpi kylmässä ilmastossa vedetty tiukasti puskuroitu kuitu voi aiheuttaa mikrotaivutushäviöitä, kun puskurikerros supistuu nopeammin kuin sen sisällä oleva lasi, mikä on juuri se vikatilan löysäputkimallit, joiden välttämiseksi on luotu.
Kuitujen liikapituus, löysän putken sisään tarkoituksella jätetty pieni löysyys, on toinen parametri, jota tässä vaiheessa säädetään huolellisesti. Liian vähän ylimääräistä pituutta ja kuitu voi venyä lämpökutistuessa; liikaa ja kuituun voi muodostua mikrotaipumus, kun se nurjahtaa putken sisällä. Tyypillisesti tuottajat tavoittelevat muutaman prosentin ylimääräistä pituutta, joka on säädetty putken materiaalin ja ilmastovyöhykkeen mukaan, jolle kaapeli on suunniteltu.
Stranding ja Core Assembly
Kun yksittäiset kuidut tai kuitutäytteiset putket ovat valmiit, ne kiedotaan keskimmäisen lujuusosan, yleensä lasikuituvahvisteisen muovitangon tai teräslangan ympärille riippuen siitä, kuinka paljon vetokuormitusta valmis kaapeli tarvitsee kestääkseen asennuksen aikana ja kuinka paljon metallitonta rakennetta sovellus vaatii.
Useimmissa tuotantolinjoissa käytetään SZ-säikeistystä, jossa kuidut kelataan ensin yhteen suuntaan ja sitten käännetään päinvastoin hallitulla värähtelykuviolla. Tämä edestakaisin asettelu mahdollistaa yksittäisten kuitujen tai putkien pääsyn mistä tahansa kohdasta kaapelia ilman koko pituuden purkamista, millä on valtava merkitys liitos- ja korjaustöiden aikana kentällä. Sidelangat tai käärintäteippi pitävät kierteisen nipun koossa ja säilyttävät sen geometrian vakaana ennen seuraavan vaiheen alkamista. Joissakin malleissa sen sijaan käytetään keskellä olevaa irtonaista putkea, joka pitää kaikki kuidut yhdessä, mikä yksinkertaistaa kertymistä, mutta rajoittaa kuitujen kokonaismäärää verrattuna moniputkeiseen rakenteeseen.
Kaapelisydämen halkaisija, pyöreys ja asennuspituus mitataan jatkuvasti kertymisen aikana, koska mikä tahansa näistä kolmesta toleranssin ulkopuolella olevasta näkyy myöhemmin epätasaisena vaipan seinämänä, kun sydän saavuttaa puristusvaiheen.
| Vahvuusjäsen | Tyypillinen käyttö | Keskeinen etu |
|---|---|---|
| Lasikuituvahvistettu muovitanko | Antenni- ja kanavakaapeli | Kevyt ja täysin dielektrinen |
| Teräslanka | Suora hautauskaapeli | Korkeampi veto- ja puristuskestävyys |
| Aramidi lanka | Sisä- ja patch-kaapeli | Joustava hyvällä vetovoimalla |
Panssarointi: Jyrsijä- ja murskaussuojan lisääminen
Kaapeli, joka on tarkoitettu suoraan hautaamiseen tai alueille, joilla jyrsijöiden vaurioituminen on tunnettu riski, saa ylimääräisen panssarikerroksen kierteisen ytimen ja ulkovaipan väliin. Yleisin tapa kääritään pitkittäisesti aallotettu teräs- tai alumiiniteippi ytimen ympärille, jolloin se muodostaa tiukan putken muotoisen, ennen kuin vaippa puristetaan päälle.
Tämä panssarointivaihe tapahtuu linjassa, välittömästi ennen kuin ydin saavuttaa suulakepuristimen, käyttämällä muotoilulaitetta, joka taittaa metallinauhan muotoon ja peittää sen reunat ytimen sulkemiseksi kokonaan. Päällekkäisyyden ja muotoilusäteen oikea saaminen on tärkeää: liian tiukka muotoilusäde voi naarmuttaa sisällä olevia kuituja, kun taas liian löysä limitys jättää raon, joka heikentää panssarin koko kärkeä. Joissakin malleissa käytetään kahta aallotettua nauhaa, joista toinen on terästä ja toinen kopolymeeripinnoitteella liimattu, yhdistämään mekaaninen suojaus kosteussulkuun yhdellä kertaa.
- Aallotettu teräsnauhapanssari takaa maksimaalisen iskun- ja jyrsijäkestävyyden
- Alumiinipolymeerilaminaattipanssari, jossa täysin dielektristä rakennetta ei vaadita, mutta painolla on väliä
- Aramidi- tai lasilankakääreitä käytetään metallipanssarin sijasta täysin dielektrisiin, salamaturvallisiin malleihin
Päällystys ja vaippa: missä suulakepuristustekniikka ottaa vallan
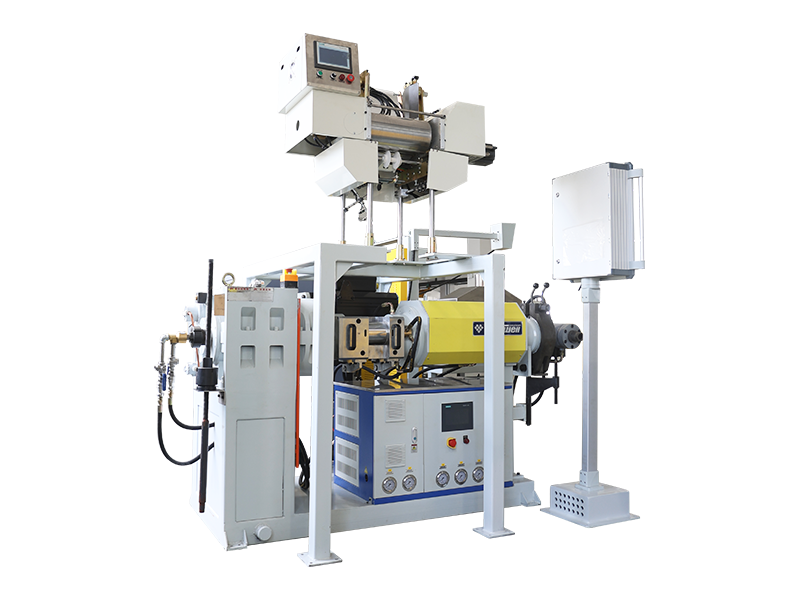
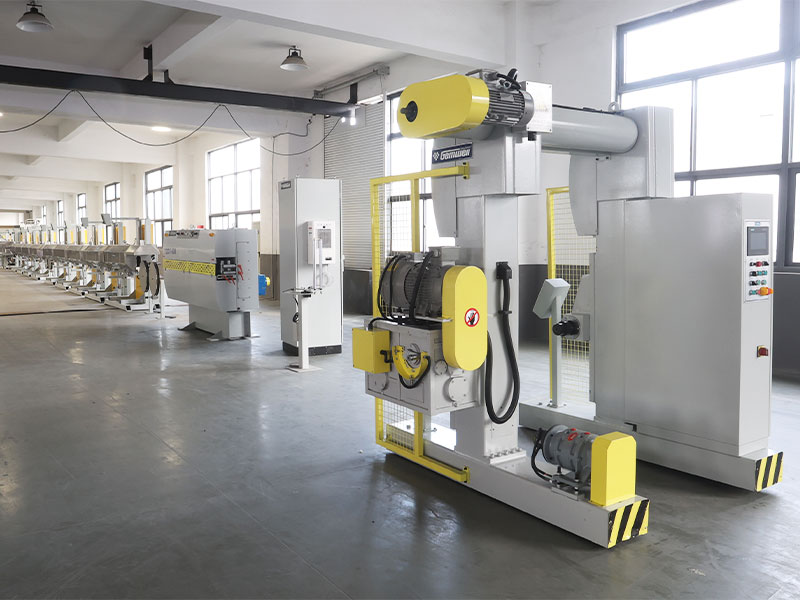
Kaapelituotannon viimeinen vaihe on päällystys, ja tämä on kohta, jossa langan ja kaapelin vaipan suulakepuristuskone tekee raskaimman noston koko linjalla. Koottu kuituydin syötetään maksulaitteen läpi, sen ympärille kääritään ja muodostetaan tarvittava teräs- tai alumiinipanssarinauha, jonka jälkeen ydin kulkee ekstruuderin ristipään läpi, jossa sulaa polymeeriä levitetään tasaisesti koko kehän ympärille.
Tyypillinen optisissa kaapeleissa käytettävä lanka- ja kaapelivaipan suulakepuristuskone sisältää hartsin syöttö- ja kuivausyksikön, ruuvin ja säiliön, joka sulattaa ja paineistaa polymeerin, 90 asteen tai linjassa olevan suulakepuristuspään, vesijäähdytyskaukalon välittömästi alavirtaan, kipinätestaajan ja hihnan tai vetoketjun, joka vetää kaapelin vakionopeudella. Linjan nopeus ja jäähdytysnopeus on sovitettava tarkasti yhteen , koska liian nopeasti jäähtynyt takki voi kutistua epätasaisesti, kun taas liian hitaasti jäähtynyt takki voi vääntyä oman painonsa alla ennen kovettumista.
Tässä vaiheessa käytetyt nykyaikaiset suulakepuristuslinjat kulkevat yleensä ulkohalkaisijaltaan noin 3 millimetristä 90 millimetriin tai enemmän riippuen siitä, onko kohdetuote pieni sisätiloissa oleva pudotuskaapeli vai suurihalkaisijainen kanava vai panssaroitu kaapeli, ja linjanopeudet vaihtelevat noin 20 metristä minuutissa paksuissa panssaroiduissa vaipaissa ja jopa reilusti yli 10 metriä ohuissa sisäkaapeleissa.
Johdon ja kaapelin vaipan ekstruusiokoneen sisällä
Lanka- ja kaapelivaippapuristuskoneen yksittäisten komponenttien ymmärtäminen helpottaa vaippaongelman diagnosointia tai kahden kilpailevan koneen tarjouksen vertaamista yhtäläisin ehdoin. Jokainen ekstruuderi on rakennettu ruuvin ympärille, joka pyörii lämmitetyn tynnyrin sisällä, mutta ruuvin ja piipun suunnittelun yksityiskohdat vaikuttavat suoraan sulatteen laatuun ja viime kädessä siihen, kuinka yhtenäinen valmiista vaipasta tulee.
Ruuvisuunnittelu
Optisen kaapelin vaipan tynnyrin halkaisijat vaihtelevat yleensä noin 45 millimetristä 120 millimetriin, kun L-D-suhde, piipun pituus jaettuna sen halkaisijalla, tyypillisesti välillä 24 - 1 ja 30 - 1, jotta hartsille jää riittävästi viipymisaikaa sulaakseen tasaisesti.
Lämmitysalueet
Tynnyri on jaettu useisiin itsenäisesti ohjattuihin lämmitysvyöhykkeisiin, joten hartsi voidaan nostaa sulamislämpötilaan vähitellen eikä kerralla, mikä vähentää hajonneen tai epätasaisesti sulavan polymeerin riskiä.
Ristipää kuolee
Ristipää ohjaa sulavirtaa yhdeksänkymmentä astetta liikkuvan kaapelin sydämen ympäri, ja sen sisäinen geometria on keskitettävä tarkasti, jotta vältetään epäkeskinen, epätasaisen paksu vaippaseinä.
Jäähdytys trough
Monivaiheinen vesikouru, jossa on joskus erilliset lämpimät ja kylmät osat, määrittää vaipan lopulliset mitat ja pinnan viimeistelyn, kun kaapeli tulee ulos muotista.
Itse suulakepuristimen alavirtaan halkaisijamittari, yleensä laserpohjainen kosketukseton anturi, syöttää tiedot takaisin nosto- ja suulakepuristimen ohjaimiin suljetussa silmukassa, typistäen automaattisesti ruuvin nopeutta tai linjan nopeutta pitääkseen ulkohalkaisijan tiukan toleranssialueen sisällä ilman, että käyttäjä puuttuu jokaiseen tuotettuun kaapelimetriin.
Kuituoptisen kaapelin vaippamateriaalien vertailu
Ulkovaippaan valitulla polymeerillä on suora vaikutus siihen, mihin kaapeli voidaan asentaa ja kuinka kauan se kestää siellä. Alla olevassa taulukossa verrataan materiaaleja, jotka yleisimmin ajetaan langan ja kaapelin vaipan ekstruusiokoneen läpi optisten kaapelien valmistuksessa.
| Materiaali | Soveltuu parhaiten | Merkittävä piirre |
|---|---|---|
| Polyeteeni (PE) | Ulkona, suora hautaus, kanava | Vahva kosteuden- ja UV-kestävyys |
| PVC | Yleinen sisäkaapeli | Kustannustehokas ja joustava |
| Matala savuton halogeeni (LSZH) | Sisäkorkeudet, liitäntätilat | Alhainen myrkyllistä savua lämmitettäessä |
| Keskitiheyspolyeteeni (MDPE) | Antenni ja figure-8 itsekantava kaapeli | Joustavuuden ja sitkeyden tasapaino |
| polyuretaani | Kestävä, joustava tai taktinen kenttäkaapeli | Korkea kulutuskestävyys ja joustoväsymiskestävyys |
Hartsin valinta ei myöskään liity pelkästään valmiin kaapelin ympäristöön. Jotkut polymeerit prosessoivat kapeammassa sulamislämpötilaikkunassa kuin toiset, mikä muuttaa tietyn langan ja kaapelin vaipan suulakepuristuskoneen anteeksiantoa lämpötilansäätöjärjestelmässään. Erityisesti LSZH-yhdisteet ovat yleensä herkempiä ylikuumenemiselle kuin standardi PE, koska palanut LSZH-hartsi menettää osan palonestokykystään.
Mitä ottaa huomioon, kun valitset optisen kaapelin ekstruusiolinjaa
Ostajat, jotka arvioivat lanka- ja kaapelivaipan ekstruusiokonetta optisten kaapelien tuotantoon, keskittyvät yleensä ensin hintaan ja otsikon nopeuteen, mutta kourallinen vähemmän ilmeisiä teknisiä tietoja ovat yleensä tärkeämpiä pitkän aikavälin tulosteen laadun kannalta.
- Ruuvien ja tynnyrin kulutuskestävyys, koska hankaavat, täytetyt yhdisteet, kuten LSZH, hajottavat tavallista teräspiippua paljon nopeammin kuin tavallinen PE
- Suljetun silmukan halkaisijan säätö, joten linja säätyy itse reaaliajassa sen sijaan, että luottaisi pelkästään käyttäjän valvontaan
- Lämmitysvyöhykkeiden lukumäärä ja riippumattomuus, mikä vaikuttaa siihen, kuinka hyvin linja käsittelee lämpötilaherkkiä hartseja
- Jäähdytyspohjan pituus ja vaihemäärä, koska alimitoitettu jäähdytys on yksi yleisimmistä pullonkauloista suurnopeuslinjoilla
- Yhteensopivuus olemassa olevien maksu-, panssarointi- ja vastaanottolaitteiden kanssa, jotka on jo asennettu tehtaalla
Linja, joka kulkee nopeasti paperilla, mutta joka ei pysty pitämään halkaisijan tiukkaa toleranssia lämpötilaherkällä seoksella, tuottaa enemmän romua, ei käyttökelpoisempaa kaapelia, kun se otetaan päivittäiseen tuotantoon.
Automaatio ja in-line-valvonta nykyaikaisilla tuotantolinjoilla
Uudemmat optiset kaapelilinjat sitovat yhä useammin jokaisen vaiheen umpikujasta vaippaan yhdeksi ohjausjärjestelmäksi sen sijaan, että käytettäisiin jokaista konetta itsenäisesti. Suulakepuristimen linjan nopeus-, kireys- ja lämpötilatiedot voidaan kirjata automaattisesti lokiin ja niitä voidaan verrata valmiin kaapelin myöhempien testitulosten kanssa, mikä tekee vian jäljittämisestä paljon helpompaa sen aiheuttaneeseen tuotantoajoon ja koneen asetuksiin.
Laserhalkaisijamittarit, kipinätestauslaitteet, jotka tarkistavat vaipan eheyden korkealla jännitteellä kaapelin liikkuessa, ja automaattiset pituuslaskurit ovat nyt vakiona useimmilla keskisuurilla ja suurilla tuotantolinjoilla, jotka korvaavat manuaaliset pistetarkistukset, joita tehtiin vain muutaman kerran vuorossa. Jatkuva, automatisoitu valvonta havaitsee ajautuvan parametrin sekunneissa mieluummin kuin sen jälkeen, kun koko kela on jo tuotettu toleranssin ulkopuolella , joka on yksi alan suurimmista laadunparannuksista viime vuosina.
Laadun testaus ennen kaapelin toimitusta
Valmis kaapeli ei poistu tehtaan lattiasta ennen kuin se läpäisee sarjan fyysisiä ja optisia tarkastuksia. Nämä testit vahvistavat, että prosessin jokainen vaihe aihiosta takkiin suoritettiin toleranssin rajoissa.
- Vaimennustestaus, joka mittaa kuinka paljon signaalin voimakkuus häviää kilometriä kohti
- Vetolujuustestaus, vetämällä valmis kaapeli varmistaaksesi, että se kestää asennuskuormitukset
- Puristus- ja iskutestaus, joka simuloi hautaamisen tai putkiasennuksen mekaanista rasitusta
- Lämpötilavaihtelu, vaipan ja puskurin tarkistaminen halkeilun varalta äärimmäisessä kuumuudessa ja kylmässä
- Vedenläpäisytestaus, joka vahvistaa geelin tai kuivan estomateriaalin pysäyttää kosteuden kulkeutumisen
- Kipinä testaa vaippaa korkealla jännitteellä ekstruusiosta jäljelle jääneiden reikien tai ohuiden täplien kiinnittämiseksi
Kaapeli, joka läpäisee vaimennustestin, mutta epäonnistuu puristus- tai taivutustestissä, ei vieläkään ole kenttävalmis , koska todelliset asennukset altistavat kaapelin mekaaniselle rasitukselle paljon useammin kuin puhtaalle optiselle rasitukselle. Ruloista otetaan myös näytteitä ja niitä verrataan kyseisen erän tuotantolokiin, joten kaikki testauksen aikana merkityt poikkeamat voidaan jäljittää tiettyyn kertymiseen, panssarointiin tai suulakepuristusajoon sen sijaan, että niitä käsitettäisiin yksittäisenä, selittämättömänä viana.
Yleiset valmistusvirheet ja niiden estäminen
Useimmat optisten kaapelien viat voidaan jäljittää pieneen kouralliseen prosessimuuttujia. Niiden ymmärtäminen auttaa ostajia esittämään tarkempia kysymyksiä arvioidessaan tuotantolinjaa tai valmiita kaapelieriä.
| Vika | Perimmäinen syy | Ennaltaehkäisy |
|---|---|---|
| Epätasainen takin seinämän paksuus | Epäjohdonmukainen suulakepuristimen ruuvin nopeus tai suuttimen keskitys | Laserhalkaisijamittaus automaattisella takaisinkytkennän ohjauksella |
| Korkeat vaimennuspisteet | Mikrotaivutus kertymisen aikana tai liiallinen kuidun jännitys | Ohjattu kuidun ylipituuden ja jännityksen valvonta |
| Veden sisäänpääsy ajan myötä | Epätäydellinen geelitäyttö tai aukkoja estoteipissä | Tarkat rasvan täyttölaitteet ja täytön jälkeinen tarkastus |
| Takin pinnan reikiä | Kosteutta hartsissa tai saastuneessa syöttömateriaalissa | Hartsin kuivaus ennen syöttöä ja inline kipinätestaus |
| Kaapelin jäykkyys tai halkeilu kylmällä säällä | Väärä takin hartsi valittu ilmastovyöhykkeelle | Hartsin alhaisen lämpötilan luokitus käyttöalueen kanssa |
Usein kysytyt kysymykset
Mistä valokuitukaapeli on tehty
Ydin ja verhous on valmistettu erittäin puhtaasta seostetusta piidioksidilasista. Kuitu suojataan sitten akrylaattipinnoitteella, puskurikerroksella, lujuuselimellä, kuten lasikuitulangalla tai aramidilangalla, ja ulkopolymeerivaipalla, kuten polyeteenillä, PVC:llä tai vähän savuttomalla halogeeniyhdisteellä.
Kuinka ohut on optinen kuitu verrattuna ihmisen hiukseen
Vakiokuituydin ja verhous ovat yhdessä halkaisijaltaan noin 125 mikronia, mikä on suunnilleen saman paksuinen kuin keskimääräinen hius, vaikka valmis kaapeli sen ympärillä voi olla monta kertaa suurempi, kun puskurointi, lujuusosat ja vaippa lisätään.
Miksi vaippavaihe tarvitsee erillisen suulakepuristuskoneen
Vaippa on levitettävä valmiin kuituytimen ympärille yhdellä jatkuvalla ajolla kontrolloidussa lämpötilassa ja linjanopeudessa koskematta tai puristamatta sisällä olevia kuituja. Tarkoitettu lanka- ja kaapelivaipan suulakepuristuskone on suunniteltu erityisesti sulattamaan, levittämään ja jäähdyttämään polymeerikerros tasaisesti liikkuvan kaapelin sydämen ympärillä.
Mitä eroa on tiiviisti puskuroidulla ja löysäputkella
Tiukasti puskuroidussa kuidussa on paksu polymeerikerros, joka on puristettu suoraan päällystetyn kuidun päälle, mikä helpottaa käsittelyä sisätiloissa. Irtoputkikuitu istuu geelitäytetyn tai kuivan putken sisällä, jossa on tilaa liikkua, mikä absorboi paremmin lämpötilan aiheuttamaa laajenemista ja supistumista pitkien ulkovälien aikana.
Miten valmiin kaapelin laatu varmistetaan
Valmis kaapeli käy läpi vaimennustestauksen, veto- ja puristustestauksen, lämpötilasyklin, kipinätestauksen ja vedenläpäisytestauksen ennen kuin se hyväksytään kuljetukseen, mikä vahvistaa, että jokainen vaihe aihiosta vaippaan täytti vaatimukset.
Miksi yksimuoto- ja monimuotokuitu vaativat erilaista valmistustarkkuutta?
Yksimuotokuitu käyttää paljon pienempää, noin 9 mikronin ydintä, mikä vaatii paljon tarkempaa dopinggradienttia esimuottien valmistuksen aikana kuin suurempi 50 tai 62,5 mikronin ydin, jota käytetään monimuotokuiduissa.
Kuinka nopeasti kaapelin vaippalinja yleensä kulkee
Linjojen nopeudet vaihtelevat suuresti vaipan paksuuden ja halkaisijan mukaan, ja ne vaihtelevat noin 20 metristä minuutissa paksujen, panssaroitujen ulkovaippojen tapauksessa reilusti yli 100 metriin minuutissa ohutseinäisissä sisäkaapeleissa.
Mikä aiheuttaa epätasaisen seinämän paksuuden kaapelin vaipassa
Epätasaiset vaipan seinät johtuvat useimmiten epäyhtenäisestä suulakepuristimen ruuvin nopeudesta tai huonosti keskitetystä ristipäästä, minkä vuoksi suulakepuristimen ohjaimiin sidottu suljetun silmukan laserhalkaisijamittaus on tullut nykyaikaisten tuotantolinjojen standardiksi.
 Liittyvät Tuotteet











