 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Mitä lankakelauskone tekee ja miksi sillä on merkitystä
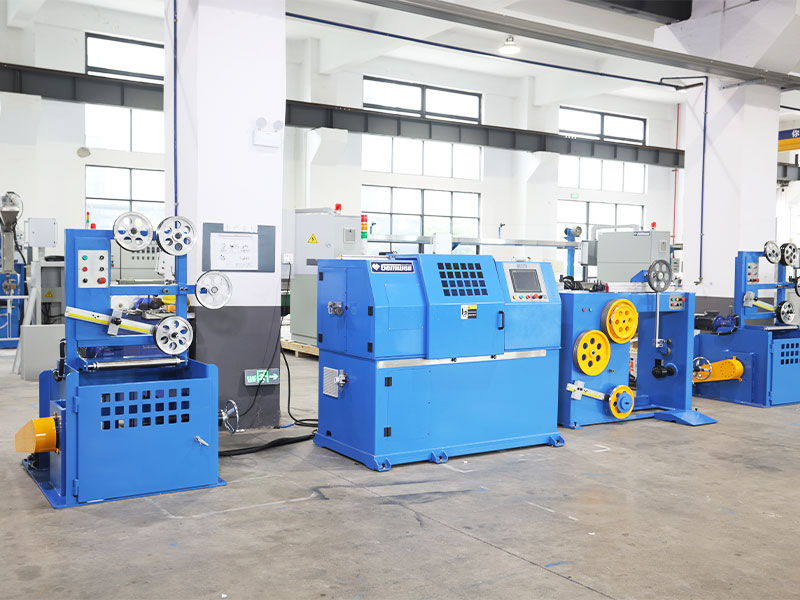
A langan kelauskone ottaa suoran tai kelatun langan ja kelaa sen yhtenäisiksi, tiukasti kontrolloiduiksi keloiksi suurella nopeudella, sitten leikkaa, sitoo tai nauhoittaa jokaisen kelan, jotta se voidaan pakata, lähettää tai syöttää suoraan seuraavaan prosessivaiheeseen. Lyhyt versio: jos tehdas tarvitsee tasaisen kelan halkaisijan, toistettavan kierrosluvun ja puhtaat kelan päät ilman taitoksia tai päällekkäisyyksiä, tämä kone tekee sen ja yhdistää sen Langan teippauskone heti sen jälkeen, kun kelauspää sulkee käämityksen ja pakkauksen välisen silmukan yhtenä jatkuvana linjana.
Johdinvalmistajat, kaapelien kokoonpanoliikkeet, jousivalmistajat ja hitsaustarvikkeiden valmistajat luottavat kaikki tähän laitteeseen, koska manuaalinen kelaus on hidasta, epäjohdonmukaista ja työlästä. Käsin kelaava työntekijä voi tuottaa 40–60 kelaa vuorossa riippuen langan halkaisijasta; keskitason automaattinen kela, joka käy 300 - 800 kierrosta minuutissa vastaanottopäässä, voi tuottaa 400 - 1 200 kelaa samassa ajassa, jolloin kelojen mittojen toleranssi on paljon tiukempi.
Raakatuotteen lisäksi syvin syy, miksi kasvit korvaavat manuaalisen kelauksen, on varianssi. Kun henkilö kelaa lankaa käsin, käännösväli, jännitys ja lopullinen kelan halkaisija muuttuvat hieman kelasta kelaan ja vielä enemmän käyttäjästä toiseen. Tämä varianssi ilmenee myöhemmin hitsausrobotin syöttö-ongelmina, naulanpään sotkeutuneena maksuna tai kääminä, joita asiakkaat hylkäävät epätasaisen käämityksen vuoksi. Oikein asennettu kelauskone poistaa suurimman osan tästä vaihtelusta, koska jännitystä, nopeutta ja kierroslukua ohjaavat samat anturit ja asetukset jokaisessa syklissä.
Tämän oppaan loppuosassa käydään läpi konetyyppejä, kuinka langankelauskone ja langanteippauskone toimivat yhdessä, komponentit, jotka ostajien tulee tarkastaa ennen tilaamista, kuinka kone käyttäytyy eri tavalla tavallisten lankamateriaalien välillä, koko tuotantosyklin läpikäynti raakalangasta valmiiseen nauhakelaan, huoltotottumuksia, jotka todella pidentävät käyttöikää, hankintaan ja tehtaan arviointiin liittyviä näkökohtia, yleisimmät kysymykset uusien laitosten arvioinnista. varusteet vuonna 2026.
Markkinoilla olevien lankakelauskoneiden päätyypit
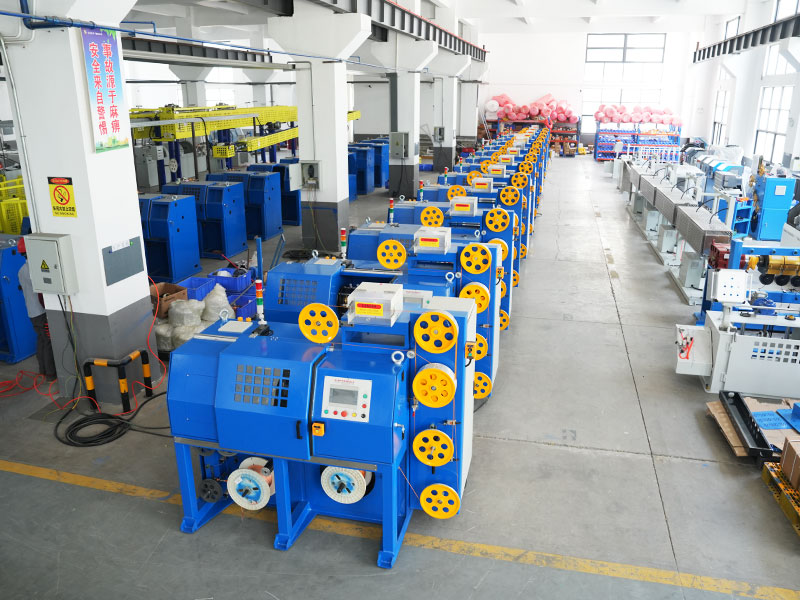
Kelauslaitteet eivät ole yksikokoisia. Lankamitta, materiaalin kovuus, kelan painotavoite ja loppupään pakkausmenetelmä työntää ostajat kohti eri kokoonpanoa. Alla on luokat, jotka kattavat suurimman osan asennetuista koneista lanka-, kaapeli- ja jousituotantolaitoksissa nykyään.
Vaakasuuntaiset rengaskelat
Nämä kierretään langat pyörivän varren tai kehruun ympärille, kun lanka syöttää sisään kiinteältä akselilta, jolloin syntyy renkaan muotoisia keloja, jotka ovat tasaisesti. Ne ovat vakiovalinta hitsauslangalle, aitalangalle ja tavalliselle pehmeälle teräslangalle, jossa kelan paino vaihtelee 15 kg:sta yli 1 000 kg:aan kelaa kohti. Vaakakelat ovat arvostettuja matalasta painopisteestä, mikä pitää koneen vakaana jopa suuremmilla karanopeuksilla. Koska kela istuu litteänä käämityksen aikana, painovoima auttaa lankaa asettumaan paikoilleen tasaisesti, minkä vuoksi tämä asettelu on edelleen yleisin valinta raskaammille langoille.
Pystysuuntaiset tynnyri- tai korikelat
Lanka asetetaan pyörivään koriin tai tynnyriin kahdeksas- tai tasotuulikuviolla, mikä on yleistä jousivalmistuksessa käytettävälle ohuemmalle langalle, naulalangalle tai jatkovetoon tarkoitetulle kupari- ja alumiinijohdinlangalle. Tämä asettelu vähentää langan kiertymistä ja vääntöjännitystä kelasta kelaan käämitykseen verrattuna, millä on merkitystä, koska kierretty lanka voi aiheuttaa epätasaista vetomuottimien kulumista ja epätasaista pintakäsittelyä pehmeissä metalleissa.
Tarkkuuskerrosleikkurit
Käytetään missä jokaisen käännöksen täytyy istua täsmälleen edellisen vieressä, kerroskelauslaitteet ovat yleisiä emaloidussa magneettilangassa, robottisyöttöjärjestelmien hitsauslangassa ja kaikissa keloissa, joiden täytyy maksaa itsensä takaisin sotkeutumatta myöhemmin. Poikittainen mekanismi liikkuu edestakaisin synkronoituna karan pyörimisen kanssa, ja nousun tarkkuus pidetään usein 0,1–0,3 millimetrin sisällä. Tämä tiukka toleranssi mahdollistaa sen, että robottihitsauskenno voi vetää lankaa jatkuvasti tuntikausia ilman, että yksikään hanka keskeyttää hitsausjakson.
Yhdistelmä kelaus- ja teippauslinjat
Sen sijaan, että kelausta ja pakkausta käytettäisiin kahtena erillisenä asemana, monet tehtaat asentavat nyt yhdistelmälinjan, jossa kela purkautuu suoraan teippauskoneeseen tai vannepäähän. Tämä poistaa manuaalisen käsittelyn kahden vaiheen välillä, ja siitä on nopeasti tulossa oletuskonfiguraatio keskisuuren ja suuren volyymin hitsauslanka- ja MIG-lankaoperaatioissa, koska se vapauttaa myös lattiatilaa, jota muuten tarvittaisiin puskurikuljettimelle kahden erillisen koneen välillä.
Pyörivät Flyer Coilers
Lehtivarsi pyörii paikallaan olevan puolan tai tuurnan ympärillä ja laskee vaijerin alas samalla kun vastaanottopiste pysyy kiinteänä. Tämä malli sopii halkaisijaltaan pienempään ja nopeisiin sovelluksiin, joissa lanka itsessään on liian herkkä vedettäväksi pyörivän renkaan läpi, kuten hieno kuparilanka tai pinnoitettu lanka, jossa pinnan hankaus on pidettävä mahdollisimman pienenä.
Kaksipäiset tai kaksikaraiset kelat
Kaksi kelauspäätä kulkee rinnakkain tai vuorotellen samalla perusrungolla, joten toinen pää voi purkaa valmiin kelan, kun taas toinen jatkaa käämitystä, mikä leikkaa jaksojen välisen kuolleen ajan lähellä nollaa. Tämä kokoonpano on yleinen laitoksissa, joissa on suuri päivittäinen volyymi ja joissa jopa muutaman sekunnin seisonta-aika sykliä kohti lisää merkittävän tehohäviön koko työvuoron aikana.
Langan kelauskone vs. langan teippauskone: mihin jokainen sopii
Nämä kaksi konetta menevät usein sekaisin, koska ne istuvat yleensä aivan vierekkäin tuotantokerroksessa, mutta ne ratkaisevat erilaisia ongelmia.
Langan kelauskone
Muodostaa langan kelaksi, ohjaa kierroslukua ja kelan halkaisijaa sekä määrittää lopullisen kelan painon. Sen päätehtävänä on muotoilu ja mittaaminen, ei varmistaminen. Kaikki kelan sisäisestä geometriasta, kuinka tiukasti se on kierretty, kuinka tasaisesti kerrokset pinoutuvat ja kuinka puhtaat alku- ja loppupisteet ovat, tulee tästä vaiheesta.
Langan teippauskone
Käärii teippiä tai joissakin kokoonpanoissa muovivannetta valmiin kelan ympärille kahdessa tai useammassa kohdassa, jotta kela säilyttää muotonsa käsittelyn, varastoinnin ja kuljetuksen aikana. Ilman tätä vaihetta jousiteräskela tai hitsauslanka voi jousia avautua ja sotkeutua heti, kun se lähtee koneesta. Teippausvaiheessa on kyse pelkästään kelan jo luoman muodon säilyttämisestä, ei huonosti kierretyn kelan korjaamisesta.
Tehokas asettelu kela siirtyy kelauspäästä kääntöpöydälle tai kuljettimelle, jossa teippausyksikkö indeksoi sen ympärille, kiinnittää teippiä ohjelmoidussa määrässä kohtia ja vapauttaa valmiin, nauhallisen kelan takeaway-kuljettimelle. Kasvit, jotka ohittavat teippausvaiheen ja luottavat käsinsidontaan, raportoivat noin 3–5 kertaa pidemmän kiertoajan per kela ja huomattavasti enemmän romua keloista, jotka löystyvät ennen kuin ne saapuvat asiakkaalle.
Se auttaa myös miettimään vikatiloja erikseen. Kiertymisongelma ilmenee soikeana, löysänä tai päällekkäisenä kelana suoraan päästä. Teippausongelma ilmenee myöhemmin, usein sen jälkeen, kun kela on jo käynyt läpi muutaman käsittelyvaiheen, koska teippi on liukastunut, repeytynyt tai ei pystynyt pitämään kelaa kiinni. Diagnosoimalla, mikä vaihe aiheutti asiakkaan valituksen, säästää paljon hukattua vianetsintäaikaa myymälässä.
Ydinkomponentit ja mitä tulee tarkistaa ennen ostamista
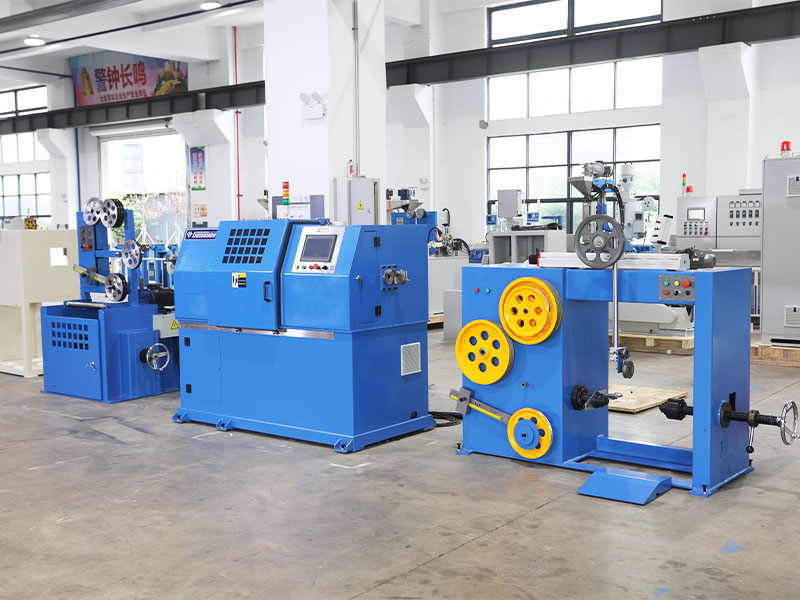
Jokainen lankakelauskone merkistä riippumatta on rakennettu samojen osajärjestelmien ympärille. Kun tietää, mitä kukin antaa, se auttaa ostajaa lukemaan tekniset tiedot oikein sen sijaan, että hän vertaisi otsikon nopeuslukuja.
| Alajärjestelmä | Pieni tulli | Keskitasoa | Raskas Duty |
|---|---|---|---|
| Langan halkaisijaalue | 0,2-1,6 mm | 1,6-6,0 mm | 6,0-16 mm |
| Kelan painokapasiteetti | 25 kg asti | 25-250 kg | 250-1200 kg |
| Karan nopeus | Jopa 1200 RPM | 300-800 rpm | 80-300 rpm |
| Ajotyyppi | AC-moottori invertterillä | Servo moottori | Servo vaihteiston vähennyksellä |
| Tyypillinen vaihtoaika | 5-10 minuuttia | 10-25 minuuttia | 20-45 minuuttia |
Syötön ja jännityksen hallinta
Tanssijavarsi, pneumaattinen kiristin tai suljetun silmukan kuormituskennojärjestelmä pitävät langan syöttämisen kelauspäähän vakiona, hallittavana. Epätasainen jännitys on yleisin yksittäinen syy löysälle tai soikealle kelalle, joten tämä komponentti ansaitsee enemmän huomiota kuin useimmat ostajat kiinnittävät siihen laitevalinnan aikana. Huippuluokan koneissa kiristin raportoi reaaliaikaisen palautteen ohjauspaneelille, jolloin käyttäjä voi nähdä jännitystrendin ennen kuin se muuttuu hylätyksi kelaksi sen sijaan, että hän havaitsee ongelman jälkikäteen.
Kelauspää tai kehrä
Tämä on pyörivä elementti, joka todella muotoilee langan renkaaksi tai kerrokseksi. Pään halkaisija on yleensä säädettävissä tietyllä alueella, jolloin yksi kone voi käsitellä useita kelakokoja ilman täydellistä työkalun vaihtoa. Tämän kokoonpanon sisällä olevan laakerin laadulla on suuri vaikutus sekä melutasoon että pitkäaikaisiin ylläpitokustannuksiin, koska se käy jatkuvasti koneen täydellä nimellisnopeudella.
Laskenta ja pituuden mittaus
Kooderipyörä tai optinen laskuri seuraa käännöksiä tai lineaarista pituutta, joten kone leikkaa tarkalla tavoitepainolla tai -pituudella. Nykyaikaiset säätimet pitävät pituuden tarkkuuden 0,5 prosentissa hyvin huolletuissa laitteissa. Tämä mittaus syötetään myös suoraan kelojen painolaskelmiin, mikä on tärkeää laitoksille, jotka myyvät lankaa painon mukaan ja joiden on vältettävä jatkuvaa kelojen ylitäyttöä.
Leikkaus ja irrotus
Kun tavoitemäärä on saavutettu, pneumaattinen tai hydraulinen leikkuri katkaisee langan, ja ejektorivarsi tai kallistuva kehto työntää valmiin kelan seuraavalle asemalle, usein langan teippauskoneelle. Puhdas, purseeton leikkaus on tärkeämpää kuin miltä se kuulostaa, koska repaleinen langan pää voi takertua seuraavaan kelaan pinoamisen aikana tai tarttua pakkauskalvoon käärimisen aikana.
Ohjauspaneeli ja reseptien tallennus
Ihmisen ja koneen välisessä käyttöliittymässä käyttäjä asettaa langan halkaisijan, tavoitekelan painon tai kierroslukumäärän, karan nopeuden ja jännitystavoitteet. Reseptivarastolla varustetut koneet antavat tehtaan tallentaa jokaisen tuotteen täydellisen parametrijoukon ja palauttaa ne sekunneissa sen sijaan, että syöttäisivät jokaisen arvon uudelleen käsin jokaisen vaihdon yhteydessä, mikä on yksi suurimmista hiljaisista ajansäästöistä monituotetehtaissa.
Kuinka kelauskäyttäytyminen muuttuu yleisissä lankamateriaaleissa
Sama kelauskone voi käyttäytyä aivan eri tavalla riippuen siitä, mitä materiaalia sen läpi kulkee, ja tämän huomaamatta jättäneet ostajat jahtaavat laatuongelmia, jotka ovat todellisuudessa materiaalien yhteensopimattomuutta konevikojen sijaan.
Kevyt teräs ja hitsauslanka
Melko anteeksiantava kela, koska se pitää muotonsa hyvin, mutta painavampi teräs tarvitsee vahvempaa kiristystä ja tukevamman kelauspään laakerijärjestelyn, jotta vältetään taipuma nopeudella.
Kupari- ja alumiinijohdin
Pehmeämpi ja alttiimpi pintajäljelle, joten jännityksen on oltava pienempi ja ohjausrullat hyötyvät tasaisemmasta, usein pinnoitetusta kosketuspinnasta, jotta pinta ei naarmuunnu.
Jousi Teräs
Suuri takaisinjousitrendi tarkoittaa, että kela haluaa avautua jännityksen vapautuessa, minkä vuoksi teippausaskel on niin tärkeä tälle materiaalille ja miksi teippauspistemäärä on yleensä suurempi jousilangalla kuin pehmeämmällä metallilla.
Ruostumaton teräslanka
Korkeampi kovuus lisää ohjaustelojen ja leikkausterän kulumista ajan myötä, joten paljon ruostumatonta terästä käyttävät kasvit vaihtavat kuluvia osia tyypillisesti lyhyemmällä jaksolla kuin kasvit, joissa käytetään enimmäkseen mietoa terästä.
Pinnoitettu tai eristetty lanka
Emali- tai muovipinnoitteet voivat vaurioitua liiallisen jännityksen tai karkeiden ohjauspintojen vuoksi, joten nämä materiaalit toimivat yleensä pienemmällä jännityksellä kiinnittämällä erityistä huomiota ohjausrullien pitämiseen puhtaina ja vapaina upotetuista roskista.
Täysi tuotantosykli askel askeleelta
Kelan varsinaisen järjestyksen ymmärtäminen auttaa ostajaa esittämään terävämpiä kysymyksiä tehdaskäynnin tai laiteesittelyn aikana, koska jokainen vaihe on paikka, jossa laatu voidaan saavuttaa tai menettää.
- Raakalanka maksaa itsensä takaisin syöttökelalta tai vetolinjalta ja kulkee alkuperäisen suoristimen läpi poistaakseen mahdollisen kaarevuuden alkupään käsittelystä.
- Lanka menee kiristysjärjestelmään, jossa tanssijan käsivarsi tai punnituskenno pitää tasaisen vedon, kun se syöttyy kohti kelauspäätä.
- Kelauspää tai kehrä aloittaa kelauksen poikittaismekanismin ohjaamana, jos kone on tarkkuuskelauskone, tai luonnollisen pyörimisreitin avulla, jos se on rengaskelaus.
- Kooderi laskee kierroksia tai mittaa pituutta jatkuvasti ohjauspaneelissa asetettua tavoitetta vasten.
- Kun tavoite on saavutettu, kone antaa signaalin leikkausleikkurille, joka katkaisee langan siististi ohjelmoidusta kohdasta.
- Ejektorivarsi, kallistuva kehto tai kuljettimen siirto siirtää valmiin kelan päästä irti seuraavaa asemaa kohti.
- Jos langanteippauskone on integroitu, kela indeksoituu teippauskaruselliin, jossa teippiä kiinnitetään kahdesta neljään kohtaan kehän ympärillä.
- Valmis, nauhallinen kela siirtyy takeaway-kuljettimelle punnitusta, etiketöintiä ja vaiheittaista pakkaamista tai lähetystä varten.
Mikä tahansa tämän ketjun heikko lenkki, olipa kyseessä kulunut kiristin, tylsä leikkuuterä tai väärin kohdistettu teippauskaruselli, usein ilmaantuu laatuvalituksena useita vaiheita myöhemmin, minkä vuoksi laitokset, jotka tekevät järjestelmällisesti vianetsinnän vaiheesta 1 eteenpäin, ratkaisevat ongelmat nopeammin kuin kasvit, jotka hyppäävät suoraan linjan viimeisen koneen säätöön.
Kuinka valita oikea lankakelauskone linjallesi
Alla oleva tarkistuslista heijastaa kysymyksiä, jotka todella muuttavat ostopäätöstä niiden teknisten kriteerien perusteella, joita useimmat hankintatiimit käyvät läpi määritellessään uusia kelauslaitteita.
- Vahvista koko langan halkaisijavalikoima, jota käytät tänään ja missä aiot laajentua seuraavien kahden tai kolmen vuoden aikana, ei vain tämän hetken myydyin.
- Yhdistä kelan paino pakkaus- ja toimitusstandardisi mukaan; kone, joka ylittää tavoitepainon jopa kahdella prosentilla, lisää todellisia materiaalikustannuksia koko tuotantovuoden ajan.
- Tarkista, voidaanko kone yhdistää suoraan samalla pohjarungolla olevaan teippauskoneeseen vai tarvitseeko se erillisen kuljettimen ja lisälattiatilaa.
- Kysy kelojen kokojen välistä vaihtoaikaa; Jotkut koneet tarvitsevat 5 minuuttia, toiset 45, ja tämä ero yhdistyy nopeasti monituotetehtaissa.
- Tarkista ohjauspaneelin kieliasetukset ja se, salliiko reseptien tallennus käyttäjän palauttaa tallennetun työn sen sijaan, että hän syöttäisi parametrit uudelleen käsin.
- Tarkista, mitä varaosia on varastossa paikallisesti ja mitä varaosia on tuotava, koska käämityspään laakerit ja jännitysanturit kuluvat nopeimmin.
- Kysy, kuinka kone toimii kaikilla käyttämilläsi materiaaleilla, ei vain toimittajan esittelyvideossa käyttämästä näytteestä.
- Katso jalanjälki, mukaan lukien syöttöoikaisut ja ulossyöttöteippaukset tai kuljetinosat, älä vain itse kelauspäätä, koska lattiatilaa aliarvioidaan usein suunnittelun aikana.
- Kysy melutasosta ja tärinästä täydellä nimellisnopeudella, jos kone toimii muiden tarkkuuslaitteiden lähellä tai jaetussa työtilassa.
Langan teippauskoneen integrointi kelauslinjaan
Hyvin viritetty kelauksen ja teippauksen yhdistelmä arvioidaan vähemmän huippunopeuden perusteella, vaan enemmän sen perusteella, kuinka harvat kelat hylätään löysän kääreen, nauhan keskikohdan ulkopuolella tai leikatun langan pään päälle menevän teipin vuoksi.
Useimmat langanteippauskoneyksiköt indeksoivat kelan ympärillä pyörivässä karusellissa tai pyörivässä telasarjassa ja kiinnittävät kahdesta neljään teippikäärettä kuhunkin kahdesta neljään kohtaan kelan ympärysmitan ympärillä. Teippauspisteiden lukumäärä riippuu kelan halkaisijasta ja langan jäykkyydestä; Jäykempi, painavampi kela tarvitsee yleensä neljä pistettä pysyäkseen kiinni, kun taas kevyempi kela kestää kaksi.
Kun määrität yhdistettyä siimaa, pyydä toimittajaa ajamaan näytekäämi varsinaisesta langastasi, ei esittelykelasta, koska langan pinnan viimeistely ja takaisinjousto-käyttäytyminen muuttavat nauhan kiristämistä. Noin 30–50 prosentin nauhan päällekkäisyys käärettä kohti on yleinen lähtökohta, jota säädetään sitten sen mukaan, miten kela käyttäytyy kuljetustestauksessa.
Teipin leveydellä ja liimatyypillä on myös enemmän merkitystä kuin monet ostajat odottavat sisäänpääsyä. Kapeampi teippi kiinnittyy nopeammin, mutta saattaa vaatia enemmän kääreitä painaamman kelan pitämiseksi kiinni, kun taas leveämpi teippi peittää kelan pinnan harvemmilla kierroksilla, mutta lisää materiaalikustannuksia kelaa kohti. Liimauslujuus tulee sovittaa kelan odotettuun säilytysaikaan ja käsittelyolosuhteisiin, sillä ilmastoiduissa varastossa hyvin toimiva teippi ei välttämättä kestä yhtä hyvin ulkona tai kosteassa kuljetusreitissä.
Alat, jotka luottavat langankelauslaitteisiin päivittäin
Hitsaustarvikkeet
MIG-lanka, upotettu kaarilanka ja täytelanka toimitetaan nauhakeloina, rumpuina tai keloina, ja kelan konsistenssi vaikuttaa suoraan siihen, kuinka sujuvasti lanka kulkee hitsauspolttimen läpi.
Kevään valmistus
Raakajousilanka saapuu esikierrettynä varastointia ja kuljetusta varten ennen kuin se käy läpi erillisen jousimuodostusprosessin, joten kelan tasaisuus vähentää syöttötukoksia muodostuskoneessa.
Aidat ja rakennuslangat
Piikkilankaa, sidontalankaa ja raudoitussidoskeloja valmistetaan suuria määriä painottaen kelan painon tarkkuutta kustannusten hallintaan ohuilla marginaaleilla.
Kaapeli ja johdinjohto
Kupari- ja alumiinijohdinjohdin kierretään vetokierrosten välillä, jolloin hellävarainen käsittely on tärkeää, jotta vältetään pinnan naarmuja, jotka vaikuttaisivat johtoon.
Kiinnitys ja Naulalanka
Nopeat naulanvalmistuslinjat vetäytyvät suoraan keloista, joten kelan maksukäyttäytymisen on oltava riittävän tasaista, jotta loppupää ei jumiudu.
Lankaverkko ja verkko
Kelat syötetään suoraan verkon kudonta- tai hitsauslaitteisiin, joissa mittojen tasaisuus estää verkkokuvion siirtymisen tuotantoajon aikana.
Autojen johdotuskomponentit
Auton johtosarjan valmistuksessa käytettävä halkaisijaltaan pienempi lanka hyötyy tarkkuuskerroskäämityksestä, koska sotkeutunut hyöty johtaa suoraan johtosarjan kokoonpanolinjan hitaampiin nopeuksiin.
Maatalouslankatuotteet
Paalauslankaa ja yleistä maatalouden sidontalankaa valmistetaan suuria määriä, ja kelan painon johdonmukaisuus auttaa tiloja ja jakelijoita suunnittelemaan käyttöä ilman arvailuja.
Elektrodi- ja täytemetallien tuotanto
Erikoishitsausprosesseihin tarkoitettu halkaisijaltaan hienojakoinen täytelanka riippuu suuresti tiukasta kelaustoleranssista, koska pienetkin jännitysvaihtelut vaikuttavat valokaaren vakauteen käytön aikana.
Koneen käyttöikää pidentävät huoltotavat
Päivittäin
Pyyhi kelauspää alas ja tarkista, onko ohjausrullissa lankajätteitä; hienojen metallilastujen kerääntyminen on yleisin syy valmiin kelan pinnan naarmuuntumiseen.
viikoittain
Tarkista jännitysanturit ja tanssijan varren nivelet sujuvan liikkeen varalta ja varmista, että pneumaattinen leikkausleikkaus tuottaa edelleen puhtaan leikkauksen ilman purseita.
Kuukausittain
Rasvaa karan laakerit valmistajan aikataulun mukaan, tarkista käyttöhihnan kireys ja suorita kalibrointikela uudelleen varmistaaksesi, että kierrosluku ja pituusmittaus ovat edelleen toleranssin sisällä.
Neljännesvuosittain
Tarkista kelauspään ja nostokuljettimen tai teippauskoneen syötön välinen kohdistus, sillä pienikin poikkeama tässä aiheuttaa kelojen jumiutumisen tai nauhan putoamisen keskustasta.
Vuosittain
Tarkista käyttömoottorin käämit, vaihteistoöljyn kunto ja anturin tarkkuus, koska nämä komponentit hajoavat hitaasti ja niitä on helppo jättää huomiotta, kunnes ulostulon laatu on jo muuttunut.
Yksinkertaisen koneen huoltolokin pitäminen muistiin luottamuksen sijaan helpottaa hitaan suorituskyvyn heikkenemisen havaitsemista ennen kuin se muuttuu suunnittelemattomaksi pysähdykseksi. Monet tehtaat huomaavat, että koneen lähellä oleva tulostettu tarkistuslista, joka kuitataan pois työvuoron vaihdon yhteydessä, havaitsee pieniä ongelmia päiviä tai viikkoja ennen kuin ne muutoin nousevat laatuvalituksena esiin.
Yleisten lankakelauskoneen ongelmien vianmääritys
| Oire | Todennäköinen syy | Ensimmäinen korjaus kokeiltavaksi |
|---|---|---|
| Kela tulee ulos löysällä tai soikealla | Epätasainen langan kireys | Kalibroi tanssijan käsivarsi tai jännitysanturi uudelleen |
| Kelan paino poikkeaa kohteesta | Kulunut enkooderin pyörä tai luisto | Puhdista ja tarkasta mittauspyörän kosketuspinta |
| Johdon naarmuja tai pinnan jälkiä | Roskat ohjausrullissa tai väärin kohdistetut muottimet | Puhdista rullat ja tarkista muotin kohdistus |
| Teippi kietoutuu kelan keskikohdan ulkopuolelle | Väärä kohdistus kelan lähdön ja teippauskoneen syötön välillä | Tarkista kuljettimen tai kääntöpöydän kohdistus uudelleen |
| Kone pysähtyy kesken syklin | Ylikuormitettu käyttömoottori tai juuttunut leikkausleikkuri | Vähennä kuormaa, tarkasta leikkuuterä purseiden tai roskien varalta |
| Lanka hyppää tai hyppää käämityksen aikana | Kuluneet ohjausrullalaakerit tai hihnan luistaminen | Tarkasta ja vaihda kuluneet ohjausrullalaakerit |
| Kierukkakerrokset risteävät tai menevät päällekkäin epätasaisesti | Siirtomekanismi ei ole synkronoitu karan nopeuden kanssa | Kalibroi liikeajoitus uudelleen karan pyörimistä vastaan |
Mikä on muuttumassa lankakelaustekniikassa juuri nyt
Ostajat pyytävät myös useammin pikavaihtotyökaluja, joiden avulla yksi kone kattaa laajemman langan halkaisija-alueen ilman pitkää mekaanista vaihtoa, koska pienemmät erät ja useammat tuotevaihdot ovat yleistyneet lankojen ja kaapelien valmistuksessa.
Datayhteydet ovat toinen alue, jossa tapahtuu jatkuvaa muutosta. Itsenäisen ohjauspaneelin sijaan uudemmat koneet kirjaavat yhä enemmän käämien lukumäärää, sykliaikaa ja jännitystrenditietoja jaettuun laitosverkkoon, jolloin huoltotiimi havaitsee hitaasti ajautuvan anturin useissa koneissa kerralla sen sijaan, että odottaisi jokaisen koneen ilmoittavan vian erikseen. Tällaisesta näkyvyydestä on tulossa erottava tekijä toimittajien välillä, vaikka ytimen mekaanisen kelauksen suorituskyky on samanlainen.
Myös energiankulutus joutokäynnin aikana saa entistä enemmän huomiota servojärjestelmillä, jotka voivat pudota alhaisen tehon pitotilaan syklien välillä sen sijaan, että käyttäisivät käyttömoottoria jatkuvasti, mikä laskee yhteen usean koneen linjalla, joka käyttää pitkiä työvuoroja.
Manuaalinen, puoliautomaattinen ja täysautomaattinen kelaus verrattuna
| Kokoonpano | Noin Tuotos vuoroa kohden | Käyttäjän vaatimus |
|---|---|---|
| Manuaalinen kelaus | 40-60 kelaa | 1 kokopäiväinen operaattori per asema |
| Puoliautomaattinen kela | 150-400 kelaa | 1 operaattori, osa-aikainen huomio |
| Täysautomaattinen kelaus- ja teippauslinja | 400-1200 kelaa | 1 kuljettaja, joka valvoo useita koneita |
Puoliautomaattisen ja täysautomaatin välinen ero johtuu usein siitä, kuinka paljon käyttäjän huomiota teippaus- ja irrotusvaiheet vielä vaativat. Puoliautomaattinen linja vaatii tyypillisesti, että henkilö laukaisee tai avustaa teippausvaihetta manuaalisesti, kun taas täysautomaattinen linja käsittelee siirtymän ilman käyttäjän toimenpiteitä ja vapauttaa henkilön valvomaan kahta tai kolmea konetta kerralla sen sijaan, että hän seisoisi yhdellä asemalla.
Toimittajan tai tehtaan arviointi ennen tilauksen tekemistä
Koska useimmat kelauskoneet tilataan vuosia kestäviksi varusteiksi, toimittajan arvioiminen on yhtä tärkeää kuin koneen tekniset tiedot.
Pyydä suoraa kokeilua
Video- tai henkilökohtainen kokeilu, jossa käytetään todellista lankanäytettä, paljastaa paljon enemmän kuin luettelon tiedot, koska kelauskäyttäytyminen muuttuu materiaalin kovuuden, pinnan pinnoitteen ja jopa raakalangan toimittajan mukaan.
Tarkista varaosien toimitusaika
Kysy suoraan, kuinka kauan vaihtojännitysanturin, kelauspään laakerin tai leikkausterän hankkiminen kestää ja pitääkö toimittaja tavallisia kuluvia osia varastossa paikallisesti sen sijaan, että ne toimitettaisiin ulkomailta pyynnöstä.
Vahvista myynnin jälkeinen tukirakenne
Ymmärrä, onko teknistä tukea saatavilla videopuhelun kautta, voiko teknikko matkustaa paikan päällä tarvittaessa ja mikä vastausaika on odotettavissa, jos kone katkeaa kesken tuotannon.
Tarkista aiemmat asennukset vastaavissa sovelluksissa
Toimittaja, jolla on useita olemassa olevia asennuksia tietyssä lankatyypissä ja kelan painoalueella, on yleensä turvallisempi vaihtoehto kuin se, jonka kokemus on keskittynyt hyvin eri tuoteluokkaan.
Yleisiä virheitä, joita ostajat tekevät valitessaan kelauskonetta
- Koneen mitoitus vain nykyisen myydyimmälle langanhalkaisijalle sen koko valikoiman sijaan, jota laitos todella käyttää ympäri vuoden.
- Aliarvioi lattiapinta-alaa mittaamalla vain kelauspään jalanjälki ja unohtamatta syöttöoikaisu- ja ulossyöttöteippausosat.
- Huippunopeuden valitseminen tärkeimmäksi päätöstekijäksi jättäen huomiotta vaihtoaika, joka on usein tärkeämpää monituotetehtaissa.
- Jätetään väliin koekäyttö tehtaan varsinaisella johdolla ja luotetaan vain toimittajan esittelyvideoon, jossa käytetään eri materiaalia.
- Varaosien saatavuus huomiotta, kunnes kone on jo asennettu ja kuluva osa vioittuu ensimmäisen kerran.
- Käsittele kelaa ja langanteippauskonetta jälkikäteen tapahtuvana pariliitoksena sen sijaan, että suunnittelet molemmat yhdessä projektin alusta.
Kustannustekijät ja sijoitetun pääoman tuotto
3-5x
Nopeampi sykliaika, kun teippaus on automatisoitu käsin sidonnan sijaan
0,5 %
Tyypillinen pituuden mittaustarkkuus hyvin huolletulla kelalla
2-3 v
Yleinen takaisinmaksuikkuna tehtaille, jotka korvaavat manuaalisen kelauksen automatisoiduilla linjoilla
Ostohinnan lisäksi ostajien tulee punnita käyttömoottorin energiankulutus, varaosien, kuten laakereiden ja jännitysanturien, hinta ja toimitusaika sekä kuinka paljon lattiatilaa yhdistetty kelaus- ja teippauskoneen kenno tarvitsee verrattuna kahteen kuljettimella yhdistettyyn erilliseen asemaan. Useita lankahalkaisijoita käyttävien laitosten tulisi myös hinnoitella vaihtoaika toistuvaksi kuluksi, koska hidas vaihto syö päivittäisen tuotannon, vaikka koneen nimellisnopeus näyttää paperilla vahvalta.
Työvoiman uudelleenkohdistaminen on toinen osa tuottolaskennasta, joka jää huomaamatta. Kahden tai kolmen manuaalisen rullausaseman korvaaminen yhdellä automatisoidulla linjalla ei pelkästään vähennä henkilöstömäärää, vaan se vapauttaa kokeneet työntekijät siirtymään tehtäviin, kuten laaduntarkastukseen tai koneenvalvontaan, missä heidän harkintansa tuo enemmän lisäarvoa kuin toistuva manuaalinen käämitys koskaan pystyisi.
Usein kysytyt kysymykset
Minkä halkaisijan tyypillinen lankakelauskone pystyy käsittelemään?
Useimmat koneet on rakennettu määritellylle alueelle yhden kiinteän koon sijaan. Pienet koneet kattavat yleensä 0,2 - 1,6 mm, keskiraskaat yksiköt 1,6 - 6,0 mm ja raskaat kelaimet valmistetaan 6,0 - 16 mm tai pidemmälle kelauspäästä ja vetokoosta riippuen.
Tarvitsenko erillisen teippauskoneen vai voiko sen integroida kelaan?
Molemmat asetukset ovat olemassa. Jotkut tehtaat käyttävät kelaus- ja teippiyksikköä yhtenä yhdistettynä soluna, jossa on perusrunko ja ohjausjärjestelmä, mikä vähentää lattiatilaa ja käsittelyä. Toiset pitävät niitä erillisinä koneina, jotka on yhdistetty kuljettimella, mikä antaa enemmän joustavuutta, jos kelojen koot vaihtelevat suuresti.
Kuinka usein jännitysanturit tulee kalibroida uudelleen?
Kuukausittainen kalibrointitarkistus tunnettuun vertailukelaan on kohtuullinen lähtökohta useimmille laitoksille. Tarkastuksia tehdään useammin, jos kone pyörittää useita lankatyyppejä tai mittareita, koska jokainen materiaalin jäykkyyden muutos vaikuttaa siihen, miten anturi lukee jännityksen.
Mikä aiheuttaa kelojen irtoamisen teippauksen jälkeen?
Tämä on yleensä jännitysongelma kelauspäässä, ei teippausongelma. Jos itse kelaa ei ole kierretty tiukasti ja johdonmukaisesti, mikään nauhan säätö alavirtaan ei korjaa sitä täysin, joten kelauspään kireysasetukset tulee tarkistaa ensimmäisenä.
Voiko yksi kone kelata eri lankamateriaaleja, kuten terästä ja kuparia, ilman suurta vaihtoa?
Monet koneet pystyvät käsittelemään erilaisia materiaaleja vain jännityksen ja nopeuden säädöillä, koska käämityksen ydinmekaniikka ei muutu. Pehmeämmät materiaalit, kuten kupari, tarvitsevat yleensä pienempiä jännitysasetuksia kuin kovemmat jousiteräkset pinnan muodonmuutosten välttämiseksi.
Kuinka paljon lattiatilaa yhdistetty kelaus- ja teippauslinja tarvitsee?
Tämä vaihtelee kelan koon ja konemallin mukaan, mutta yleisenä suunnittelukuvana keskikokoiset, jopa noin 250 kg painavat yhdistetyt linjakäsittelykelat tarvitsevat tyypillisesti 4-7 metrin jalanjäljen syöttö- ja ulossyöttökuljetinosat mukaan lukien.
Kuinka kauan kelauspää yleensä kestää ennen kuin tärkeimmät osat on vaihdettava?
Säännöllisellä voitelulla ja laakereiden tarkastuksella aiemmin tässä oppaassa esitetyn aikataulun mukaisesti kelapään laakerikokoonpano toimii yleensä useita vuosia jatkuvassa tuotannossa ennen vaihtoa, vaikka tarkka käyttöikä riippuu suuresti lankamateriaalin kovuudesta ja käyntinopeudesta.
Onko servokäyttö aina parempi kuin tavallinen vaihtovirtamoottori, jossa on invertteri?
Ei välttämättä jokaiselle sovellukselle. Servokäytöt tarjoavat hienomman nopeuden ja asennon ohjauksen, mikä hyödyttää tarkkuuskäämitystä ja yhdistelmälinjoja tiukan teippaussynkronoinnin kanssa, mutta hyvin määritelty AC-invertterijärjestelmä on usein täysin riittävä raskaamman langan yksinkertaisempaan rengaskelaukseen, jossa ultrahieno ohjaus on vähemmän kriittinen.
Mikä on suurin tekijä siinä, kuinka monta kelaa kone voi tuottaa vuorossa?
Vaihtotaajuudella on yleensä suurempi vaikutus kuin huippunopeudella useaa tuotetta käyttävissä laitoksissa, koska kone, joka vaihtaa nopeasti lankakokojen välillä, säilyttää enemmän aktiivisen tuotantoajan muutosta verrattuna koneeseen, joka käy nopeammin mutta seisoo pidempään käyttämättömänä asennuksen aikana.
Pitäisikö nauhan leveyden olla sama kaikilla yhdellä linjalla tuotetuilla kelakooilla?
Ei aina. Suuremmat ja raskaammat kelat hyötyvät yleensä leveämmistä teipistä tai lisäteippauskohdista, jotka estävät kelan ponnahtamisen auki, kun taas pienemmät, kevyemmät kelat voidaan usein kiinnittää riittävästi kapealla teipillä ja harvemmilla kääreillä, joten monet kasvit pitävät käsillä useamman kuin yhden nauhan leveyden.
 Liittyvät Tuotteet











