 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kiina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Mitä johto ja kaapeli oikeastaan tarkoittavat?
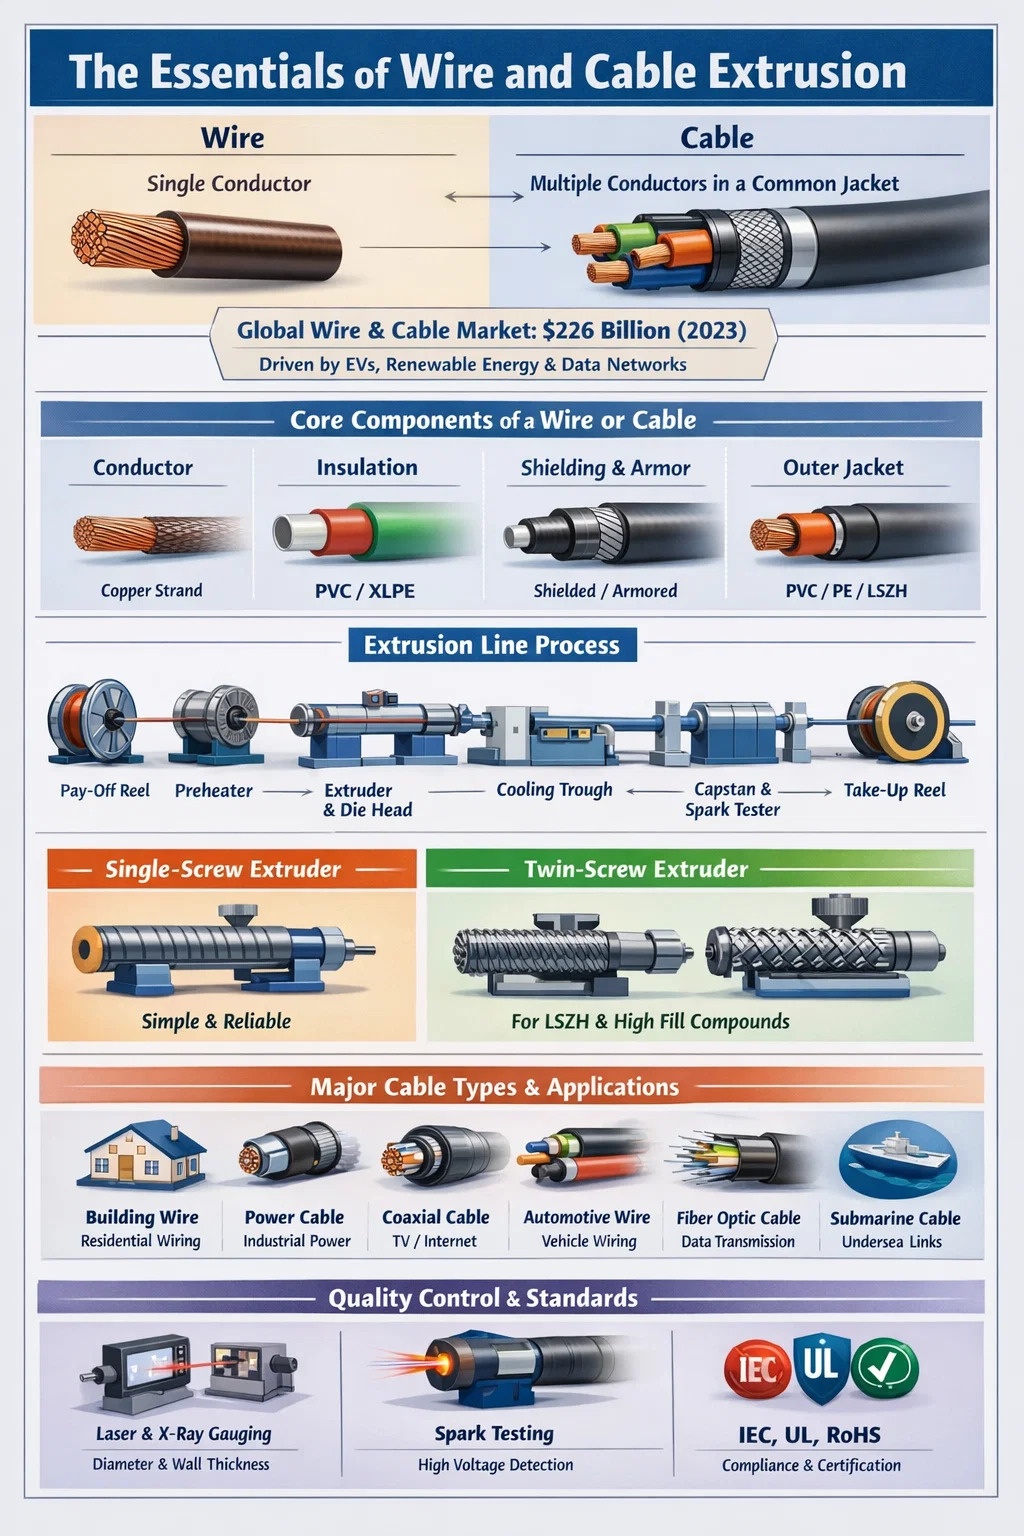
Johto ja kaapeli ovat nykyaikaisen sähköinfrastruktuurin selkäranka, mutta monet ihmiset käyttävät näitä kahta termiä vaihtokelpoisesti, kun ne ovat teknisesti erillisiä. Johdin on yksi johdin - tyypillisesti metallisäike, yleisimmin kupari tai alumiini -, kun taas kaapeli on kahden tai useamman johtimen kokoonpano, jotka on ryhmitelty yhteen yhteiseen vaippaan tai vaippaan. Tällä erolla on valtava merkitys valmistuksessa, asennuksessa ja säännösten noudattamisessa.
Käytännössä paljas kuparilanka voidaan käyttää maadoitukseen, kun taas monijohtiminen PVC-eristeinen kaapeli kuljettaa virtaa asuinrakennuksessa. Maailman lanka- ja kaapelimarkkinoiden arvo oli noin 226 miljardia dollaria vuonna 2023 ja sen ennustetaan kasvavan tasaisesti kaupungistumisen, sähköajoneuvojen infrastruktuurin laajentamisen ja uusiutuvan energian hankkeiden vetämänä. Johdon ja kaapelin eron ymmärtäminen on perusta oikeiden materiaalien, valmistusprosessin ja laitteiden valinnassa – mukaan lukien oikea lanka- ja kaapeliekstruuderi.
Ydinkomponentit: mikä muodostaa johdon tai kaapelin
Katsoitpa sitten yksinkertaista liitäntäjohtoa tai suurjännitevirtakaapelia, perusrakenne noudattaa johdonmukaista kaavaa. Jokainen kerros palvelee tiettyä suojaavaa tai toiminnallista roolia.
Kapellimestari
Johdin on sähköisesti aktiivinen ydin. Kupari on edelleen hallitseva materiaali johtavuutensa (noin 58 MS/m) ansiosta, mutta alumiinia käytetään laajalti ilmajohdoissa sen halvemman ja kevyemmän painon vuoksi. Johtimet voivat olla kiinteitä tai säikeisiä. Säikeiset johtimet tarjoavat paremman joustavuuden ja ovat suositeltavia sovelluksissa, joissa kaapeleita taivutetaan tai liikutetaan usein.
Eristys
Eristys ympäröi jokaisen johtimen sähkövuodon ja oikosulkujen estämiseksi. Yleisiä eristysmateriaaleja ovat PVC (polyvinyylikloridi), XLPE (ristisidottu polyeteeni), LSZH (vähäsavuinen nollahalogeeni) ja kumiyhdisteet. Valinta riippuu käyttöjännitteestä, lämpötila-alueesta ja ympäristöolosuhteista. XLPE-eristys kestää jatkuvasti jopa 90°C lämpötiloja ja oikosulkuolosuhteissa jopa 250°C , mikä tekee siitä vakiona keski- ja suurjännitekaapeleissa.
Suojaus ja panssari
Joissakin kaapeleissa on metallisuojaus (kupariteippi, alumiinifolio tai punotut johdot) sähkömagneettisten häiriöiden estämiseksi. Panssaroidut kaapelit lisäävät kerroksen teräslankaa tai teräsnauhaa mekaanista suojaa varten maanalaisissa tai teollisissa sovelluksissa.
Ulkotakki
Ulkovaippa on viimeinen suojakerros, joka pitää kaiken yhdessä ja kestää kosteutta, kemikaaleja, UV-säteilyä ja mekaanista hankausta. PVC on maailmanlaajuisesti yleisin vaippamateriaali, vaikka PE (polyeteeni) ja TPU (termoplastinen polyuretaani) ovat yleistymässä erikoissovelluksissa.
Tärkeimmät johdot ja kaapelit ja niiden sovellukset
Lanka- ja kaapeliteollisuus kattaa valtavan valikoiman tuotetyyppejä. Jokainen luokka on suunniteltu tiettyjen sähköisten, mekaanisten ja ympäristövaatimusten mukaisesti.
| Kaapelin tyyppi | Tyypillinen sovellus | Eristys Material | Jännitealue |
|---|---|---|---|
| Rakennuslanka (NM-B, THHN) | Asuin johdotus | PVC / Nylon | 600V asti |
| Virtakaapeli | Teollisuuden sähkönjakelu | XLPE / EPR | 1kV - 500kV |
| Koaksiaalikaapeli | TV, internet, RF-signaali | Vaahto PE / kiinteä PE | Pieni jännite |
| Autojen johto | Ajoneuvon johtosarja | PVC / XLPE / TPU | 12V – 800V (EV) |
| Kuituoptinen kaapeli | Tiedonsiirto | LSZH / PE | Ei käytössä (optinen) |
| Sukellusvene kaapeli | Vedenalaiset sähkö-/datayhteydet | XLPE | Jopa 525 kV (HVDC) |
Jokainen näistä luokista vaatii erityisen suulakepuristusprosessin, ja käytettävä lanka- ja kaapeliekstruuderi on sovitettava materiaalin viskositeetin, vaaditun seinämän paksuuden ja tuotantonopeuden mukaan.
Rooli a Lanka- ja kaapeliekstruuderi Valmistuksessa
Lanka- ja kaapeliekstruuderi on tuotantolinjan keskeinen laite. Sen ensisijainen tehtävä on levittää eristystä, vaippaa tai muita polymeerikerroksia johtimelle sulattamalla termoplastista tai kertamuovimateriaalia ja työntämällä se langan ympärillä olevan muotin läpi suurella nopeudella. Ilman oikein konfiguroitua suulakepuristinta on mahdotonta saavuttaa tasaista seinämän paksuutta, hyvää tarttuvuutta ja standardien, kuten IEC 60228, UL 44 tai RoHS, edellyttämiä mekaanisia ominaisuuksia.
Tyypillinen lankojen ja kaapelien suulakepuristuslinja sisältää seuraavat peräkkäin toimivat komponentit: paljasjohdinta syöttävä syöttökela, esilämmitin, itse suulakepuristin suulakepäällä, jäähdytyskaukalo, vetokoukku tai vetoyksikkö, kipinätesteri vikojen havaitsemiseen ja vastaanottokela. Jokainen asema on synkronoitava tarkasti. Jopa 5 %:n vaihtelu linjanopeudessa voi aiheuttaa seinämän paksuuspoikkeamia, jotka eivät täytä mittatoleranssivaatimuksia.
Yksiruuvi vs. kaksoisruuviekstruuderit
Yleisin kokoonpano lankojen ja kaapelien valmistuksessa on yksiruuvinen ekstruuderi , jota suositaan sen yksinkertaisuuden, luotettavuuden ja alhaisten ylläpitokustannusten vuoksi. Yksiruuvikoneet käsittelevät PVC:tä, PE:tä, XLPE:tä ja useimpia tavallisia vaippamateriaaleja tehokkaasti. Ruuvien L/D (pituus-halkaisija) -suhteet vaihtelevat tyypillisesti välillä 20:1 - 30:1 lanka- ja kaapelisovelluksissa.
Kaksiruuviekstruudereita, sekä rinnakkain että vastakkain pyöriviä, käytetään, kun seos vaatii intensiivistä sekoitusta – esimerkiksi valmistettaessa LSZH (low-smoke zero-halogen) yhdisteitä, jotka sisältävät runsaasti mineraalitäyteaineita, kuten ATH (alumiinitrihydraatti). Näitä täyteaineita voi olla yli 60 painoprosenttia seoksessa, mikä tekee perusteellisesta leviämisestä kriittistä paloturvallisuusstandardien, kuten EN 60332, täyttämiseksi.
Tandem ja kaksikerroksinen suulakepuristus
Kaapeleissa, jotka vaativat kaksi erillistä polymeerikerrosta – kuten puolijohtava kerros ja eristyskerros keskijännitekaapeleissa – käytetään tandemekstruusiota (kaksi ekstruuderia sarjassa) tai kolmikerroksista koekstruusiota (kolme ekstruuderia, jotka syöttävät yhteistä suulakepäätä samanaikaisesti). Kolminkertainen koekstruusio varmistaa, että kolme kerrosta on liimattu toisiinsa vielä kuumana, mikä on välttämätöntä XLPE-kaapeleille, joissa liitäntöjen on oltava puhtaita ja tyhjiä osittaisen purkauksen estämiseksi suurilla jännitteillä.
Johdin- ja kaapeliekstruuderin tärkeimmät tekniset parametrit
Lanka- ja kaapeliekstruuderia määriteltäessä tai arvioitaessa useat tekniset parametrit määräävät, sopiiko kone tiettyyn tuotteeseen ja suorituskykyvaatimuksiin.
- Ruuvin halkaisija: Vaihtelee 30 mm:stä hienon langan eristykseen 150 mm:iin tai suurempaan raskaaseen kaapelivaippaan. Suuremmat ruuvin halkaisijat tarjoavat suuremman suorituskyvyn, mutta vaativat enemmän käyttötehoa.
- L/D-suhde: Korkeampi L/D-suhde tarjoaa paremman pehmityksen ja sekoittumisen. PVC:lle 24:1 - 28:1 on tyypillinen; PE:lle ja XLPE:lle 25:1 - 30:1 on yleinen.
- Ruuvin kierrosluku ja lähtönopeus: Nykyaikaiset nopeat tietoliikennelangan suulakepuristimet voivat toimia yli 200 rpm:n ruuvinopeuksilla ja saavuttaa vähintään 1 000 m/min linjanopeuden pienten johtimien ohutseinämäisen eristyksen osalta.
- Lämpötilavyöhykkeet: Tynnyri on jaettu useisiin itsenäisesti ohjattuihin lämmitysvyöhykkeisiin (tyypillisesti 4-8). Tarkka vyöhykesäätö estää lämpöherkkien materiaalien, kuten PVC:n, lämpöhajoamisen, joka alkaa hajota yli 200 °C:ssa.
- Die head design: Paine- ja putkisuuttimen päät palvelevat eri tarkoituksia. Painemuottimet luovat läheisen kosketuksen eristeen ja johtimen välille; putkisuuttimet jättävät pienen ilmaraon ja niitä käytetään paikoissa, joissa eristys ei saa kiinnittyä johtimeen.
- Ajojärjestelmä: Suljetun silmukan takaisinkytkennällä varustetut vaihtovirtavektorikäytöt ovat nyt vakiona, mikä mahdollistaa tarkan nopeudensäädön ja 15–25 %:n energiatehokkuuden parannuksia vanhoihin tasavirtakäyttöjärjestelmiin verrattuna.
Materiaalivalinta vaikuttaa myös ekstruuderin suunnitteluun. PVC on leikkausherkkä ja vaatii huolellista ruuvigeometriaa paikallisen ylikuumenemisen välttämiseksi. XLPE, joka on tarkoitettu silloittamiseen CV-putkien (jatkuva vulkanointi) kautta, on käsiteltävä kontrolloiduissa sulamislämpötiloissa, jotta estetään ennenaikainen ristisilloitus ekstruuderin sisällä - ilmiö, jota kutsutaan "scorch".
Kaapelien suulakepuristustekniikat
Keski- ja suurjännitekaapeleissa polyeteenieristeen silloittaminen muuttaa sen kestomuovista kertamuoviksi, mikä parantaa merkittävästi sen lämmönkestävyyttä ja pitkän aikavälin sähköistä suorituskykyä. Lanka- ja kaapeliekstruuderin on oltava yhteensopiva valitun silloitusmenetelmän kanssa.
Peroksidin ristisilloitus (CV-linjat)
Yleisimmin käytetty menetelmä suurjännitekaapeleille. Kun ekstruuderi levittää XLPE-yhdistettä, kaapeli kulkee jatkuvan vulkanointiputken (CV) läpi, joka on täytetty typellä korotetussa paineessa (tyypillisesti 6–12 bar) ja jopa 300 °C:n lämpötiloissa. Peroksidi hajoaa ja muodostaa kovalenttisia ristisidoksia polyeteeniketjujen välille. EHV (Extra High Voltage) -kaapeleiden CV-johdot voivat olla 200 metriä pitkiä tai enemmän riittävä viipymäaika täydelliseen silloittumiseen ennen jäähdytystä.
Silaanin silloitus (Monosil ja Sioplas)
Taloudellisempi menetelmä matala- ja keskijännitekaapeleissa. Monosil-prosessissa silaanioksastus tapahtuu erityisesti suunnitellun suulakepuristimen sisällä, ja silloitus saatetaan päätökseen upottamalla valmis kaapeli kuumaan veteen tai höyryyn. Näin vältytään CV-putken tarpeelta ja se sopii hyvin pienempiin tuotantomääriin.
Elektronisuihkun (EB) ristisilloitus
Käytetään ohutseinäisten lankojen eristykseen auto-, ilmailu- ja sotilassovelluksissa. Suulakepuristuksen jälkeen kaapeli kulkee elektronikiihdyttimen läpi, joka pommittaa eristystä korkeaenergisilla elektroneilla aiheuttaen silloittumisen ilman kemikaaleja. EB Crosslinking tuottaa johtoja, jotka kestävät jopa 150 °C tai korkeampia lämpötiloja, mikä on tärkeää autosovelluksissa lämmönlähteiden lähellä.
Eristys and Jacketing Materials: How They Affect Extruder Selection
Materiaalivalinta sanelee suoraan tarvittavan lanka- ja kaapeliekstruuderin tyypin ja kokoonpanon. Jokaisella polymeerillä on erilainen sulamiskäyttäytyminen, käsittelylämpötilaikkunat ja herkkyys leikkaukselle ja hajoamiselle.
PVC (polyvinyylikloridi)
PVC:n osuus on yli 40 % maailmanlaajuisesti lanka- ja kaapeliteollisuudessa kulutetusta eriste- ja vaippamateriaalista. Se on kustannustehokas, paloa hidastava yhdistemuodossa ja helppo käsitellä. Käsittelylämpötilat vaihtelevat tyypillisesti välillä 160 °C - 190 °C. PVC-yhdisteitä on saatavana useilla Shore A -kovuusarvoilla (60:sta joustaville luokille 95:een jäykille tyypeille). PVC:hen käytetyt ruuvit ovat tyypillisesti matalapuristusmalleja liiallisen leikkauslämmön välttämiseksi.
PE ja HDPE
Polyeteeni tarjoaa erinomaiset dielektriset ominaisuudet ja kosteudenkestävyyden, joten se on vakiovalinta tietoliikennekaapeleille ja maanalaisille jakelukaapeleille. HDPE-vaipat ovat yleisiä keskijännitekaapeleissa ja valokuitukaapeleissa niiden jäykkyyden ja kemiallisen kestävyyden yhdistelmän vuoksi. PE:n käsittelylämpötilat vaihtelevat 180°C - 230°C sulaindeksistä riippuen.
LSZH-yhdisteet
Vähäsavuiset nollahalogeenimateriaalit ovat pakollisia sovelluksissa, kuten tunneleissa, julkisissa rakennuksissa ja laivaston aluksissa, joissa PVC:n palamisesta syntyvä myrkyllinen savu voi olla hengenvaarallista. LSZH-yhdisteet perustuvat tyypillisesti EVA:han (etyleenivinyyliasetaatti) tai polyolefiinisekoituksiin, joissa on runsaasti ATH:ta tai MDH:ta (magnesiumdihydroksidia) palonestoaineina. Nämä täyteaineet tekevät LSZH-yhdisteistä huomattavasti vaikeampia käsitellä , jotka vaativat kaksiruuvipuristimet tai erityisesti suunniteltuja yksiruuvikoneita, joissa on sulkuruuvit ja suuren vääntömomentin vaihteistot.
TPU ja erikoiselastomeerit
Termoplastinen polyuretaani tarjoaa poikkeuksellisen kulutuskestävyyden ja joustavuuden, joten se on suositeltava vaippamateriaali vetoketjuissa, robottikaapeleissa ja offshore-sovelluksissa. TPU vaatii tarkkaa lämpötilan säätöä, koska sen käsittelyikkuna on kapea – tyypillisesti 180–210 °C – ja ylikuumeneminen aiheuttaa hydrolyyttistä hajoamista, jos materiaalia ei ole kuivattu kunnolla etukäteen. Kosteuden tulee olla alle 0,02 % ennen käsittelyä.
Laadunvalvonta lankojen ja kaapelien suulakepuristuksessa
Laadunvalvonta lankojen ja kaapelien tuotannossa ei ole valinnaista – se on kansainvälisten standardien velvoittama ja suoraan sidottu turvallisuuteen. Kaapeli, jossa on alimitoitettu eristys, voi epäonnistua katastrofaalisesti ja aiheuttaa sähköpaloja tai kuolemantapauksia.
Inline Measurement Systems
Nykyaikaiset suulakepuristuslinjat on varustettu laser- tai röntgentekniikkaa käyttävillä sisähalkaisijamittareilla. Lasermittarit mittaavat ulkohalkaisijaa kahdella tai kolmella akselilla samanaikaisesti ja syöttävät tiedot takaisin linjan nopeuden ja ekstruuderin ulostulon säätimiin. Monien kaapelityyppien toleranssivaatimukset ovat ±0,05 mm tai tiukempi , joka vaatii reaaliaikaista suljetun silmukan ohjausta säännöllisen manuaalisen mittauksen sijaan.
Röntgenseinämäpaksuusmittarit menevät pidemmälle mittaamalla eristeen seinämän paksuutta neljässä tai useammassa tasossa samanaikaisesti ja havaitsemalla epäkeskisyyden – tilan, jossa johdin on eristyksen ulkopuolella. Määrättyjen rajojen ylittävä epäkeskisyys voi aiheuttaa dielektrisen hajoamisen korkealla jännitteellä.
Spark Testing
Jokainen eristetty johdin kulkee tuotantolinjalla olevan kipinätestaajan (kutsutaan myös lomailmaisimen) läpi. Kaapelia ympäröi korkeajänniteelektrodi, joka käyttää tasa- tai vaihtovirtatestijännitettä. Neulanreiät, aukot tai eristystä rikkova kontaminaatio aiheuttavat kipinäpurkauksen, joka laukaisee laskurin ja joskus pysäyttää linjan. Kipinätestijännitteet vaihtelevat tyypillisesti 1 kV:sta pienjännitejohtimelle 25 kV:iin tai korkeampaan keskijännitekaapelin eristykseen , standardien, kuten IEC 60885-2, mukaisesti.
Kapellimestari Resistance and Insulation Resistance Testing
Off-line-testit sisältävät johtimen tasavirtaresistanssimittaukset (poikkileikkauksen ja materiaalin puhtauden tarkistamiseksi IEC 60228 -standardin mukaisesti) ja eristysresistanssin testauksen megaohmimittarilla. Hyvän PVC-eristetyn kaapelin eristysvastusarvojen tulee olla satoja megaohmeja kilometriä kohden ympäristön lämpötilassa.
Johto- ja kaapelistandardit ja sertifioinnit
Lanka- ja kaapeliteollisuutta ohjaavat kattavat kansalliset ja kansainväliset standardit. Vaatimustenmukaisuus vaaditaan markkinoille pääsyä varten useimmissa maissa, ja sen varmistavat kolmannen osapuolen testauslaboratoriot.
- IEC-standardit (International Electrotechnical Commission): IEC 60228 kattaa johtimien tekniset tiedot; IEC 60502 kattaa virtajohdot 30 kV asti; IEC 60332 kattaa liekin etenemistestit.
- UL standardit (Underwriters Laboratories, USA): UL 44 kattaa lämpöeristetyt johdot ja kaapelit; UL 83 kattaa kestomuovieristeisen langan; UL 1581 on sähköjohtojen ja -kaapeleiden vertailustandardi.
- RoHS ja REACH: Ympäristömääräykset, jotka rajoittavat vaarallisia aineita, mukaan lukien PVC:n lyijystabilisaattorit – vaatimustenmukaisuushaaste, joka on johtanut monien lankayhdisteiden uudelleenformulointiin Euroopassa ja yhä enemmän Aasiassa.
- CPR (rakennustuoteasetus, EU): Vuodesta 2017 lähtien EU:n rakentamisessa käytetyissä kaapeleissa on oltava CE-merkintä ja palotekninen luokitus (Aca–Fca-luokat).
- Autojen standardit: ISO 6722 ja LV 216 säätelevät autojen johtoja, joita käytetään 12 V:n ja 48 V:n järjestelmissä; Sähköajoneuvojen suurjännitejohdotuksissa viitataan yhä useammin ISO 19642:een ja USCAR-2:een.
Valmistajien on dokumentoitava, että niiden suulakepuristusprosessi, materiaalikoostumus ja lopputuote ovat kaikki sovellettavan standardin mukaisia. Tämä edellyttää yksityiskohtaisia prosessitietueita, säilytettyjä näytekaapeleita ja säännöllisiä kolmannen osapuolen tarkastuksia.
Kasvun tekijöitä: missä johtojen ja kaapelien kysyntä kasvaa
Useat suuret globaalit trendit luovat jatkuvaa ja kiihtyvää kysyntää lanka- ja kaapelituotteille ja sitä kautta tehokkaille lanka- ja kaapeliekstruudereille, jotka pystyvät tuottamaan vaadittuja tuotetyyppejä kilpailukykyisin kustannuksin.
Sähköajoneuvojen johtosarjat
Perinteisen polttomoottoriajoneuvon johtosarjassa on noin 1,5–2 kilometriä johtoa. Täysakkuinen sähköajoneuvo ylimääräisen korkeajännitteisen virranjakelun, akunhallintajärjestelmän ja latausinfrastruktuurin kanssa voi vaatia 3-4 kilometriä lankaa ajoneuvoa kohden . Maailmanlaajuisen sähköajoneuvojen myynnin ennustetaan saavuttavan 30 miljoonaa yksikköä vuodessa vuoteen 2030 mennessä, mikä edustaa valtavaa ja kasvavaa kysyntää autoteollisuudessa käytettävälle langalle ja sitä valmistaville ekstruudereille.
Uusiutuvan energian infrastruktuuri
Offshore-tuulipuistot tarvitsevat halkaisijaltaan suuria merenalaisia kaapeleita turbiinien yhdistämiseksi toisiinsa ja rantaan. Yksittäinen merituuliprojekti voi vaatia satoja kilometrejä 33 kV:n ryhmien välisiä kaapeleita ja korkeajännitteistä vientikaapelia, joka voi ulottua 100 kilometriä tai enemmän maalla sijaitsevaan verkkoliitäntäpisteeseen. Materiaalit ja prosessit – erityisesti XLPE-eristysjärjestelmien kolminkertainen koekstruusio – vaativat kehittyneimmät saatavilla olevat lanka- ja kaapeliekstruuderikokoonpanot.
Palvelinkeskuksen ja 5G-verkon laajennus
Pilvilaskennan ja tekoälyinfrastruktuurin räjähdysmäinen kasvu lisää palvelinkeskusten virta- ja signaalikaapeleiden ennennäkemätöntä kysyntää. Samaan aikaan 5G-verkon käyttöönotto vaatii valtavia määriä valokuitukaapelia ja koaksiaalikaapelia tukiasemayhteyksiin. Molemmat tuotteet vaativat ohutseinäisen eristeen tarkan suulakepuristuksen suurilla linjanopeuksilla.
Verkon modernisointi ja sähköistys
Hallitukset maailmanlaajuisesti investoivat voimakkaasti ikääntyvän sähkönsiirto- ja jakeluinfrastruktuurin parantamiseen. Pelkästään Yhdysvallat on tunnistanut yli 65 miljardin dollarin verkkoinvestointitarpeita viimeaikaisen infrastruktuurilainsäädännön perusteella. Suuri osa investoinneista virtaa suoraan maanalaisiin keskijännitekaapeleihin ja suurjännitesiirtokaapeleihin – kaikki tuotetaan lanka- ja kaapeliekstruusiolinjoilla.
Oikean johto- ja kaapeliekstruuderin valinta: käytännön huomioita
Lanka- ja kaapeliekstruuderin valitseminen on merkittävä pääomainvestointi – hyvämaineisten valmistajien koneet vaihtelevat 100 000 dollarista yhden ruuvin peruskokoonpanosta useisiin miljooniin dollareihin täydelliseen korkeajännitteisen kaapelin suulakepuristuslinjaan. Päätöksessä on otettava huomioon nykyiset tuotevaatimukset, odotettavissa olevat tuotevalikoiman muutokset ja pitkäaikainen palvelutuki.
Yhdistä ekstruuderi materiaaliisi
Yhtä ekstruuderia ei voida konfiguroida optimaalisesti sekä PVC- että LSZH-yhdisteille ilman ruuveja. Jos tuotannossasi käytetään useita materiaaleja, suunnittele joko omat linjat tai investoi pikavaihtoruuvi- ja piippujärjestelmiin. Monet valmistajat tarjoavat modulaarisia suulakepuristuspäitä ja useita ruuvikokoonpanoja, jotka tarjoavat joustavuutta ilman täydellistä linjan päällekkäisyyttä.
Harkitse automaatio- ja teollisuus 4.0 -integraatiota
Nykyaikaisissa lanka- ja kaapeliekstruudereissa on yhä enemmän OPC-UA-liitettävyyttä, mikä mahdollistaa reaaliaikaisen tiedonsiirron MES:n (manufacturing execution systems) ja laadunhallintaalustojen kanssa. Automaattinen suljetun silmukan ohjaus, joka perustuu sisäänrakennettuihin mittaustietoihin, vähentää romumääriä ja käyttäjän taidoista riippuvuutta. Jotkut valmistajat raportoivat romun vähennyksistä 30–50 % suljetun silmukan halkaisijasäädön käyttöönoton jälkeen manuaaliseen säätöön verrattuna.
Arvioi myynnin jälkeinen tuki ja varaosien saatavuus
Suulakepuristin, jota ei voida huoltaa nopeasti ruuvin tai tynnyrin kuluessa, on tuotantovastuu. Kulutusosat – ruuvit, tynnyrit, ristipääkärjet ja suulakkeet – ovat kulutusosia lankapursotuksessa, erityisesti käytettäessä hankaavia täytettyjä yhdisteitä. Varmista, että valmistajalla tai alueellisella jakelijalla on näitä osia varastossa, ja ota toimitusajat huomioon kokonaisomistuskustannuslaskelmassasi.
Johtava lanka- ja kaapeliekstruuderin valmistajat ovat Maillefer (osa Nextromia), Troester, Rosendahl Nextrom, Davis-Standard ja useat kiinalaiset valmistajat, kuten Taiyuan Heavy Industry ja Dalian Rubber & Plastics Machinery. Jokainen tarjoaa eri tasapainot teknologian tasolle, hintapisteelle ja alueelliselle palvelukyvylle.
 Liittyvät Tuotteet











